2026-09-30 05:02:57 作者:网编
分类:文章
上个月去老朋友的机加工车间帮忙赶订单,一进门就撞见调度老张蹲在墙角抽烟,脚边散着三个翻得起毛的本子,对讲机还在不停滋滋喊。
“又卡了?”
“可不,ERP说这批汽配零件要加急,我找了半小时,才发现原材料还压在仓库角落,机床空转一上午了。”
这种场景,八成干过制造的都见过。
从车间拧巴的痛点说起
很多工厂上层有ERP管订单算成本,底层有各种机床设备干活,中间这层呢?全靠人扛。
订单下来,调度手写排程,对着白板改来改去。物料到了哪,哪台机器今天有空,哪个工人请假要顶活,全存在调度脑子里,错一次就是半天误工。
工人干完活,要填单签字,交给统计员录系统,晚上才能知道今天干了多少,合格率多少。等数据传到管理层,已经隔了快一天,要调产能改订单全赶不上点。
更闹心的是出了质量问题,要溯源,翻本子找记录,翻半天找不到谁干的,哪道工序出的问题,整批货都要打回去复检,浪费多少料多少工。
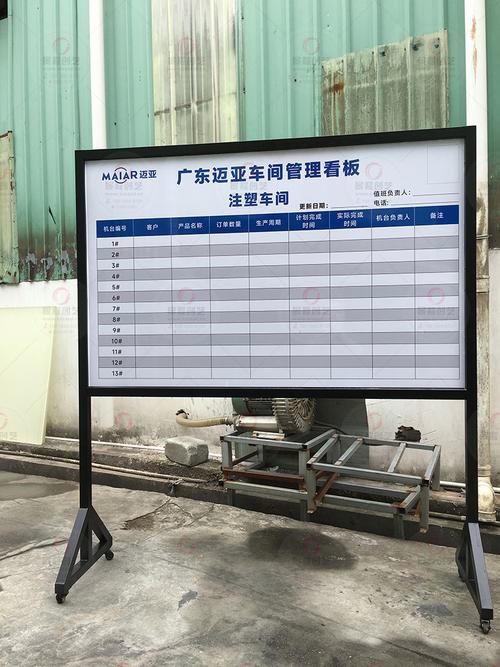 传统机械加工车间手写调度看板
说白了,就是上下两张皮,上层不知道下层在干嘛,下层不知道上层急什么,全靠人来回补窟窿。MES软件就是来填这个坑的。
它到底在车间干了什么
别听那些卖软件的说什么“智能中台”“工业互联网枢纽”,说的玄乎,说白了就是车间里的实时动态调度本。
它不像ERP管整个公司的订单财务,只管从原材料进车间到成品出车间这一段,每一道工序的活,给谁干,用什么料,干了多少,合格不合格,全实时记下来,所有人都能看得到。
举个例子,上次见一家做液压阀块的工厂,用了之后,订单下来MES直接根据每台机床的负荷自动排好,把加工参数直接发到机床的操作终端,工人开机就能干,不用再拿着纸质图纸输参数,输错的情况直接少了八成。
干完一道工序,机床自动给MES发消息,下工序的工人手机上就能收到提醒,直接去上工序接料,不用蹲在工位等通知。
质量检测的数据直接进系统,哪块不合格,哪道工序出的问题,点一下就能看到,连当时的加工参数、操作人员都能调出来,不用翻本子翻半天。
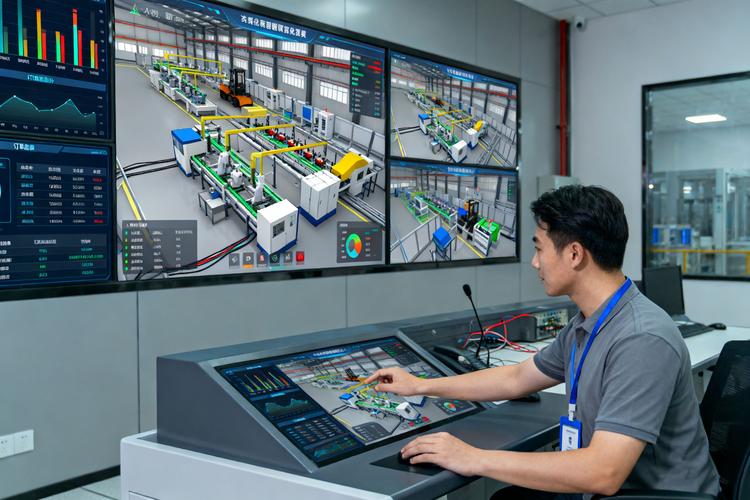 机械加工车间MES操作终端界面
说白了,它就是把原来存在调度脑子里、写在本子上的东西,挪到了网上,还帮你自动算自动排,省了无数跑腿和改错的功夫。对工人来说,少跑好几趟仓库,少填好几张表,不是抢你饭碗,是帮你省力气。
为啥很多工厂用不好这东西
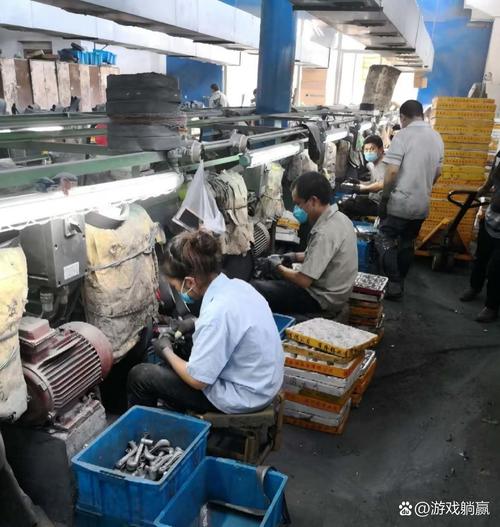 为啥很多工厂用不好这东西
说实话,我见过不下十家工厂,上MES花了几十万,最后变成了摆设,工人还是该用本子用本子,该喊还是喊。
问题出在哪?第一个就是贪大求全。上来就要搞全模块,要管所有流程,连工人喝水要不要登记都要加进去,把原来的生产流程改的七零八落,工人学半天学不会,嫌麻烦,干脆不用,最后逼得统计员每天下班统一补数据,那这东西还有啥用?
第二个就是不匹配老设备。很多中小厂的机床都是用了七八年的老机器,没有数字接口,连不上MES,要联网就得加传感器改电路,又是一笔钱,改不好还影响机器干活,很多老板就卡在这里了。
第三个就是换需求换得太勤。今天领导说要加个报表,明天说要改个排程规则,软件服务商改来改去,改到最后原来的逻辑乱了,动不动就出错,大家就更不想用了。
不过话说回来,现在也有不少针对中小厂做的轻量MES,不用改太多流程,几千块就能先用起来,慢慢调,反而活的挺好。
对咱们普通人来说,这东西离你也不远,你车上的零件,家里家电的金属构件,大概率就是经过MES调度生产出来的,更少的出错,更稳定的质量,不会因为工厂浪费太多物料让你多掏钱,这就是最实在的影响。
现在走车间,越来越少见老张那样蹲在墙角抽烟翻本子的调度了,多的是工位旁挂着的平板,点开就能看到今天的活,进度清清楚楚。挺好,真的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的数字调度员:聊聊MES软件
文章链接:https://m.zystgy.cn/a/60774