2026-09-30 07:21:56 作者:网编
分类:文章
刚进车间实习那会,第一个活儿就是站在普通车床边看师傅车料。那时候只在课本上见过概念,真站到跟前往里瞅,才知道这活儿根本不是书上写的那么干巴巴。
站在车床边才明白的基本逻辑
很多人以为车削就是切金属,没错,但核心逻辑和铣削完全不一样。工件旋转,刀具进给——就这么八个字,把所有原理说透了。你要车一根圆轴,就把料夹在卡盘上,卡盘带着料死命转,你握着车刀往料上靠,多余的料就一层层削下来,想要多大直径,就车到多大。
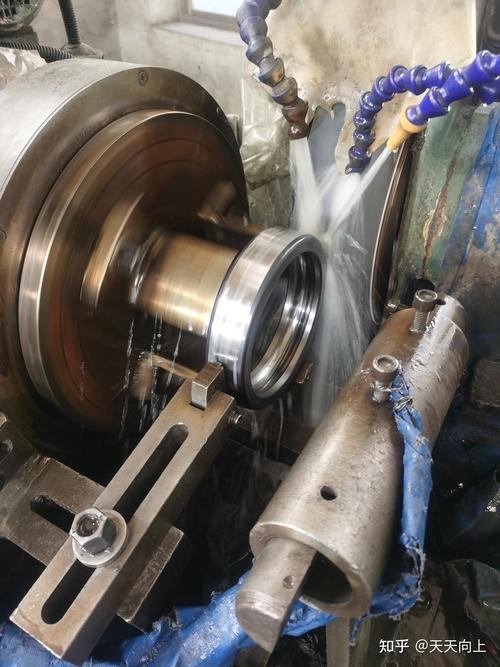 普通卧式车床车削外圆加工现场图
说实话,刚上手那礼拜。废了三根料。那时候调进给量,看错刻度多拧了半格,一刀下去直接车小了两个丝,整根料直接废了,挨了师傅一顿骂,现在想起来脸还发烫。那时候才懂,别看着动作简单,差一点点,就是废品。
真正卡人的那些工艺坎儿
不过话说回来,现在数控车普及了,大部分参数都能输进电脑,是不是就没难度了?哪有这么简单。
第一个坎就是震刀。你车长轴的时候,料伸出卡盘太长,转起来稍微有点偏心,刀一碰,整根轴就开始抖,车出来的表面全是一道一道的波纹,就是震纹,磨都磨不掉。要解决这个,得跟师傅学,顶针的松紧,刀杆伸出的长度,甚至切削速度得降多少,都是试出来的,不是输个参数就能搞定的。
还有薄壁件。你要车一个薄套管,夹紧力大一点,料直接夹变形,车完松开,圆度直接超差。夹紧力小一点,卡盘抓不住,转着转着料直接飞出来,太吓人。我见过老师傅在卡盘和工件之间垫一层薄铜皮,就解决了夹紧变形的问题,这都是经验,书本上不会写这么细。
哪怕你把所有参数都调对了,料本身的问题也能坑你。通常热轧料里面都有内应力,你车完外形尺寸刚好,放车间里两三天,温度变一点,内应力释放,尺寸偷偷跑了两个丝,你说气人不气人?
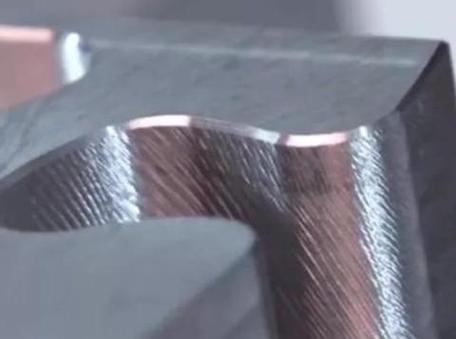 车削加工薄壁零件震刀纹实拍图
最后就是精度。现在很多精密零件要求公差在零点几丝,也就是几微米,室温变个一两度,料热胀冷缩就差出这个数了,所以高精度车削得在恒温车间干,就是这个道理。
藏在你生活里的车削痕迹
 藏在你生活里的车削痕迹
你可能从来没进过车间,也不知道车削加工是什么,但你每天都在碰车削出来的零件。
你开的家用车,传动轴就是车出来的,整根轴的圆度差一点,跑高速车就抖。你手机里摄像头的金属底座,也是微型车刀车出来的,尺寸差一丝,镜头就装不上。甚至你家里长辈换的人工关节,那个和骨头结合的钛合金柄,也是车削出来的,精度不够,装进去就会疼。
这么说吧,只要你能想到的旋转对称的金属零件,十有八九都经过车削这一步。没有车削,别说飞机汽车,就是个小小的不锈钢水龙头都做不出来。
现在很多人都盯着芯片、AI这些高端玩意儿,觉得传统机械加工都是过时的老技术。说实话,没有这些老技术把料车到刚刚好的尺寸,再高端的设计也只能停在图纸上。
昨天路过车间外的余料堆,还看见一堆带着整齐螺旋纹的车削铁屑,灰扑扑的沾着切削液,可每一道纹都转得规规矩矩。这就是车削,不玩花活,多厚的料,都给你削到刚刚好的尺寸,一点虚的都没有。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的旋转功夫:聊聊车削加工
文章链接:https://m.zystgy.cn/a/60781