2026-09-30 08:07:56 作者:网编
分类:文章
很多人对磨削加工的印象,还停在零件做完了抛个光、提提精度的最后一步。
谁能想到,有一种磨削,直接能当核心成型工序用,干铣削都啃不动的硬骨头。
就是缓进给磨削。
为什么缓进给磨削加工能搞定别人搞不定的活
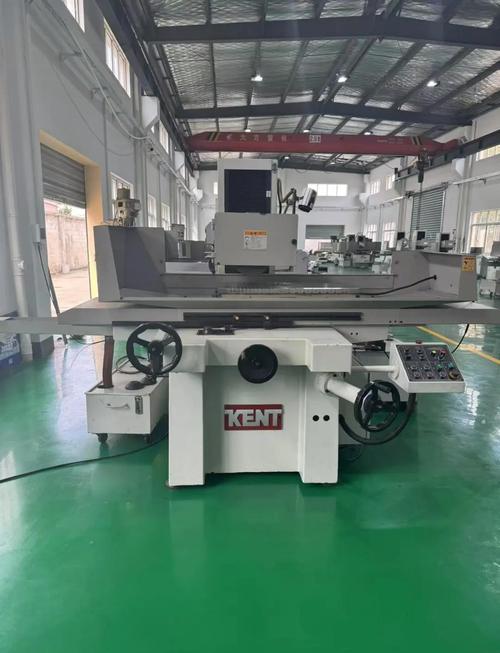 平面磨床缓进给磨削加工现场
普通平面磨削,吃刀深度通常也就零点零几毫米,走刀速度快,多次走刀成型。
缓进给完全反过来。
吃刀深度能做到几毫米到十几毫米,走刀速度降到普通磨削的几十分之一,一次走刀就能切出完整型面。
就这么反常识的工艺,偏偏就是难加工材料的克星。
问:为啥这种慢走刀大切深的工艺,反而比普通磨削更适合难加工材料?
答:你自己捋捋就懂了。难加工材料比如高温合金、氮化硅陶瓷、硬质合金,本身硬度高导热差,普通磨削每次切得浅,磨粒反复蹭工件表面,热量散不出去,分分钟就烧伤开裂,砂轮磨粒损耗还快,换刀换得心疼。缓进给一次切到全深,磨粒从切入到切出全程都是新鲜切削,大部分磨粒只参与一次切削,很少反复摩擦工件,产生的热量绝大部分都跟着切屑走了,留在工件表面的热少,自然不容易出烧伤裂纹的问题。
加上它一次成型,省去了多工序换刀定位的误差,精度稳定性比多工序加工好太多。现在航空发动机叶片的榫头、燃气轮机的叶片根槽,全靠它活。
干好缓进给磨削要踩的那些坑
我见过太多厂,花大价钱买了缓进给磨床,结果干出来的活不是烧伤就是精度不够,最后说工艺不行,其实都是没摸对脾气。
💡 第一个坑:砂轮选错了,全白搭。
✅ 加工高温合金这类韧性难磨材料,选大气孔陶瓷结合剂CBN砂轮,气孔容屑不容易堵,CBN高温下硬度还能保持,寿命是普通刚玉砂轮的十几倍。
❌ 别图便宜选普通树脂结合剂砂轮,切个三五个件就堵死了,表面全是划痕,白耽误工夫。
第二个坑:盲目压低进给速度。
很多师傅觉得,走刀越慢越安全,不容易崩刀。错得离谱。走刀太慢,磨粒同一位置停留时间太长,热量积累,直接就烧伤了。通常进给速度只要不超过砂轮的承载极限,往高了调反而不容易出问题,我之前碰到过一个车间,把进给从每分钟10mm调到30mm,烧伤率直接从80%降到0,太夸张。
问:缓进给磨削一定会比普通磨削效率低吗?
答:刚好反过来。如果加工深度超过2mm的复杂型面,普通磨削要分五六次走刀,中间还要换工序、重新定位,总耗时是缓进给的三到四倍,哪怕缓进给单次走刀慢,总效率高太多了。很多人没接触过,光看走刀速度就下结论,纯属误区。
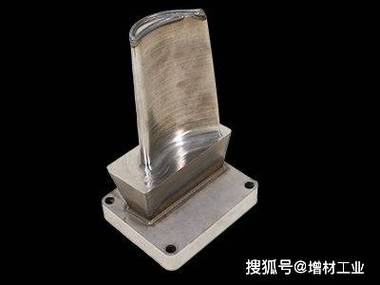 缓进给磨削加工成型的燃气轮机叶片榫头
还有冷却的坑,很多厂用普通磨削的冷却系统,压力不够,冷却液根本进不到切削区,因为缓进给切削深,接触面大,没足够压力的冷却,热量带不走,必烧伤。通常冷却压力要调到1MPa以上,才能打到切削缝里。
国产缓进给磨削的新机会
 国产缓进给磨削的新机会
说实话,前二十年,高端缓进给磨床基本都是进口品牌的天下,一台大行程的要大几百万,中小厂根本碰不起,也就航天航空、军工这些领域能用。
最近这五六年不一样了,国内几家做磨床的龙头企业,陆续推出了自己的大切深缓进给磨床,精度已经能摸到进口机的门槛,价格才进口的三分之一到二分之一,很多做新能源汽车零部件、航天配套的民营厂都能用得起了。上个月我去常州一个做光伏硅板定位槽的厂,他们整条线用的都是国产缓进给磨床,良率能稳定在98%以上,比原来用铣削加工成本降了一半都多。
不过话说回来,我们还是有短板。高端细粒度CBN砂轮,目前稳定批量供货的还是进口品牌多,国内磨料厂虽然已经出了样品,但是稳定性还有点差距,好在现在需求起来了,资本也往里面投,估计再过个三五年就能追上。
现在高端制造往深走,越来越多的难加工材料要用,缓进给磨削这种原来偏门的工艺,现在成了香饽饽。谁能想到,原来躲在角落里的磨削工艺,现在成了卡脖子和国产替代的核心战场呢?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:缓进给磨削加工:被低估的难加工材料成型利器
文章链接:https://m.zystgy.cn/a/60783