2026-09-30 08:30:54 作者:网编
分类:文章
刚进机加工车间的时候,最先钻进耳朵的声音,除了车床的嗡鸣,就是钻床钻头啃金属的吱呀声。
很多人看热闹,说不就是打个孔嘛,谁家装修还不打俩孔。
差一毫米,整料报废。这行就是这么狠。
你以为只是打孔,其实门道全在刀上
钻削加工的动作说起来简单,刀具高速旋转,同时沿着轴向往工件里进给,靠刀具的切削刃把多余的材料切掉,掏出一个符合尺寸精度的孔。和车铣刨磨那些比起来,动作最简单,也最容易出错。
说实话,刚学机加工第一个上手的活基本都是钻削,可真能把孔钻合格的新手,没几个。
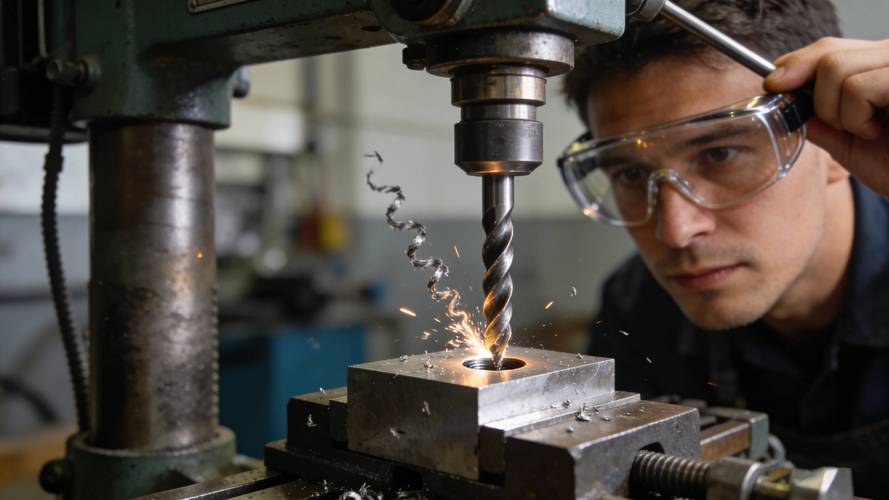 机械车间台式钻床钻削加工现场图
我刚学那会,师傅让我先磨三天钻头。那时候还不服,觉得磨个刀有什么好练的。结果第一次磨完上机,一钻下去,孔口歪了快一毫米,钻头还颤得整台钻床都抖,师傅一脚把我踹开,说你看看你磨的两个刃,一边高一边低,能不歪吗?
对,钻头那两个主切削刃,必须对称,高度差不能超过一根头发丝的几分之一,只要差一点,钻进去就偏,偏个几十丝,这个工件基本就废了。尤其是钻硬材料,偏心力直接把钻头掰断,崩飞的铁屑能划透工作服,想想都后怕。
钻削最头疼的几个坎,至今还难住不少人
说出来你可能不信,很多做了十几年的老师傅,碰到深孔钻削也得捏一把汗。
第一个坎就是排屑。钻浅孔无所谓,钻到几倍径深的孔,切下来的铁屑挤在孔底出不来,要么刮花已经加工好的孔壁,要么直接把钻头卡死,用力一拽,钻头断在里面,取都取不出来,整个工件直接回炉。差不多八成深孔钻削报废,都栽在排屑上。
第二个坎是冷却。钻头扎在工件里面,摩擦生热散不出来,温度上去,钻头的硬质合金刃口直接退火变软,再钻下去要么烧刀,要么尺寸飘,钻出来的孔大一圈,直接不合格。现在有了内冷钻头,冷却液从钻头中心通到孔底,情况好很多,但成本也上去了,小加工厂还是用普通钻头多。
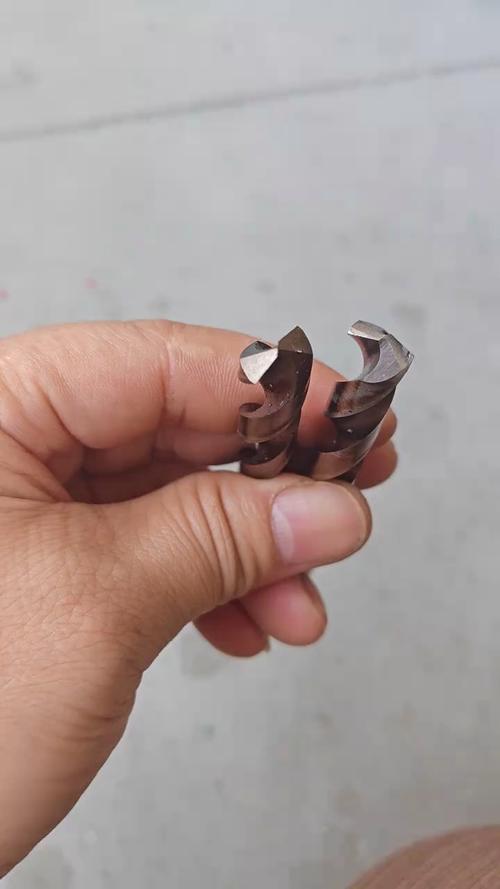 钻削加工磨损崩刃钻头实拍图
还有一个坎就是不同材料的脾气不一样。钻软的铝,粘刀,切屑粘在刃口上,钻出来的孔全是坑;钻硬的钛合金,刚钻两下刃口就崩了,进刀快一点都不行;现在流行的碳纤维复合材料,一钻就分层劈边,边缘全是毛茬,还得后续处理,麻烦得很。
不过话说回来,现在也有不少新办法,比如振动钻削,钻的时候钻头带小幅度振动,方便断屑排屑,还有金刚石钻头钻复合材料,效果好了不少,但核心的要求没变:孔要正,尺寸要准,表面要光。
你看不见的钻削,早就融进了日常里
 你看不见的钻削,早就融进了日常里
很多人觉得钻削就是车间里的粗活,和普通人没关系,其实不对。你开的汽车,发动机缸体上上百个孔,全是钻削加工出来的,螺丝孔、油孔、冷却水孔,差一丝都装不上;你手里的手机,中框上的充电口、卡槽孔,大多也是钻出来的,精度差个零点几毫米,你卡都插不进去。
我前阵子去一个给医疗器械做加工的厂,看到他们给人工关节钻固定用的孔,直径才一两毫米,精度要求到千分之一毫米,那钻头比绣花针粗不了多少,钻的时候连车间的空调风都不能开太大,怕风振影响精度,那阵仗,我看着都屏住呼吸。
说实话,现在自动化钻床越来越多,输入参数就能自动干活,好多活不用人上手了,但老师傅说的那句话我现在还记得:钻削就是和材料较劲,你对它不上心,它就给你出废品。机器再准,也得有人盯着那一声不对的异响,手感不对就得立马停,机器哪能摸得到那点细微的颤动感呢?
就这,没什么大道理,都是车间里摸出来的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的打孔学问:聊聊钻削加工
文章链接:https://m.zystgy.cn/a/60786