2026-09-30 09:18:54 作者:网编
分类:文章
刚入行做机械加工那会,总觉得齿轮滚齿不就是个常规成型加工?哪有什么太多门道。直到第一天单独盯生产线,出了半筐齿厚超差的废件,被师傅骂到抬不起头,才知道这里面的讲究,比你想象的多太多。
吃刀深度不对,九成精度问题都出在这里
很多新人拿到齿轮图,算完模数,直接就按工具书套标准吃刀深度,切完就送检,十有八九要出问题。我上个月还给一家做农机齿轮的小厂调过机,整批货齿根圆都超差,换了滚刀换了工装还是不行,最后拉表一测,吃刀深度比标准多了0.08mm,就差这么一点点,整批都废了。
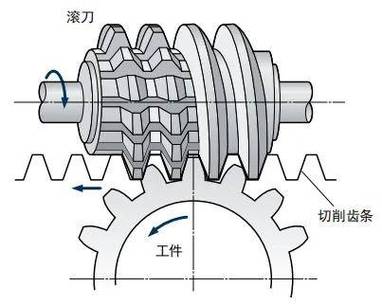 齿轮滚齿吃刀深度调整实操图
问:为什么按手册给的齿轮滚齿吃刀深度,加工出来的齿根圆还是超差?
答:手册给的是全新标准滚刀的理想值,实际生产你得跟着滚刀的磨损状态调啊。新滚刀磨完刃口,齿顶厚本来就比标称的小一点,吃刀深度就得比标准值减个0.03到0.05mm;滚刀磨过两三次之后,齿顶厚磨得越来越薄,反而得加个0.02到0.04mm。你不跟着变,齿根圆不对,后续滚检啮合的时候,噪音直接不合格,太正常了。
说实话,很多人就是懒,嫌调深度麻烦,想着反正标准不会错,最后返工的功夫,早就调完十台了。
滚刀安装偏摆,老师傅也容易踩的隐形坑
装滚刀谁不会?不就是套上刀杆,垫圈卡好,拉杆拉紧?我见过太多师傅装完,只打一下滚刀外圆的偏摆,数值在0.01mm以内就开工,结果做出来的齿轮齿面有波浪纹,啮合噪音大,找半天找不到原因。
不对,你得打两个地方的偏摆。一个是滚刀两端轴颈的径向偏摆,一个是刀齿的径向偏摆,两个都得控在0.01mm以内才行。还有垫圈,很多人垫圈随便拿,上面沾了铁屑都不擦,就装上去,就这么点铁屑,就能让滚刀歪个0.02mm,出来的齿形直接错。
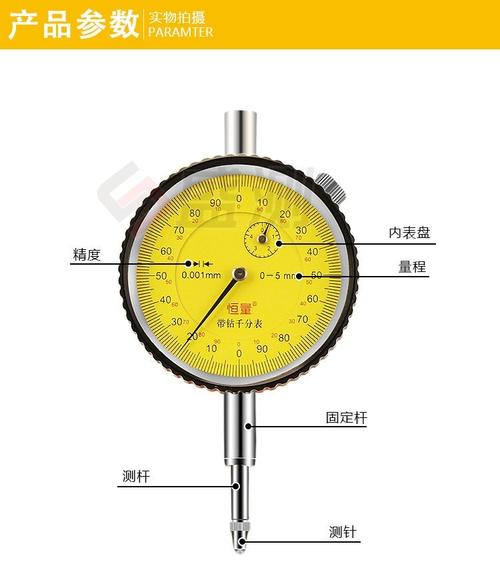 齿轮滚刀安装偏摆千分表测量图
问:我加工出来的齿轮滚齿齿面出棱,怎么修都修不掉,到底是哪的问题?
答:大部分情况都跟滚刀有关,其中安装偏摆占了快七成。滚刀装歪了,每个齿切出来的位置都不对,自然就出棱。剩下的两成是滚刀刃磨的时候齿距误差太大,一成是分齿挂轮的间隙调太大。别上来就换滚刀,先拆下来重新装,擦干净垫圈重新打偏摆,百分之八十的情况能解决。
我之前遇过一个干了十几年的老师傅,就不信这个邪,说自己装刀从来不用打两次偏摆,结果一批出口齿轮,全因为齿面波纹不合格,退回来重改,赔了不少钱。亏不亏?
干滚和湿滚怎么选,别听厂家瞎忽悠
 干滚和湿滚怎么选,别听厂家瞎忽悠
最近这几年干滚火了,好多设备厂家上来就推,说干滚环保省钱,比湿滚好太多。我就一句话,适合你的产品才是对的。
做小模数大批量的汽车零部件齿轮,用硬质合金滚刀干滚,确实效率高,不用切削液,省了废液处理的钱,成本确实降得下来。但你做模数8以上的大模数齿轮,还是得用高速钢滚刀湿滚,干滚的切削温度太高,滚刀磨耗快得离谱,精度稳定性根本比不上湿滚。
💡 还有一点很多人没算进去,干滚的金属粉尘处理,你得上专门的吸尘设备,这笔投入不少,别光算滚刀和切削液的钱,最后环保不达标,停产整顿,亏得更多。
做了这么多年齿轮滚齿,最大的体会就是,没有什么万能的参数,也没有什么绝对好的工艺,你得跟着自己的机床、刀具、产品要求调。别迷信什么标准参数,新机床刚性好,能吃大刀,旧机床间隙大,你就得慢点来,参数往保守了调。
真的。
很多人追求快,追求省,最后出一堆废品,反而更慢更贵。❗ 最后再提醒一句,每次换滚刀换批次,一定要先试切一件,测完齿厚、齿距、齿根圆,没问题再开批量,别嫌这一两分钟麻烦,真出了问题,一堆废件砸手里,那才叫麻烦。✅
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:齿轮滚齿控精度,我踩过的那些坑都在这
文章链接:https://m.zystgy.cn/a/60792