我摸了,齿面确实不一样,更细,楞角也干净。
跟滚齿比,插齿到底干的是什么活
很多新手刚进车间,都以为齿轮全是滚齿机滚出来的。不对。滚齿是连续切削,呼呼转着就把齿走出来了,效率高,适合外露的大齿轮。但总有滚齿搞不定的活。比如内齿轮,滚刀根本伸不到内圈里去加工,对吧?还有多联齿轮,几个齿轮片叠在一根轴上,台阶挡着滚刀过不去,进不去刀,只能靠插齿。
你站在插齿机旁边听听声音就知道区别。滚齿是持续的嗡嗡声,插齿是咚咚、咚咚,一下一下,带着沉闷的冲击感,那是插齿刀在做上下往复运动,每往下走一次,就从工件上啃下来一层铁屑。
说白了,插齿刀本身就是一个精加工出来的齿轮,开好切削刃,它一边上下插削,一边还跟工件保持同步的对滚运动,转一点,插几下,再转一点,再插,慢慢一圈下来,完整的齿形就出来了。
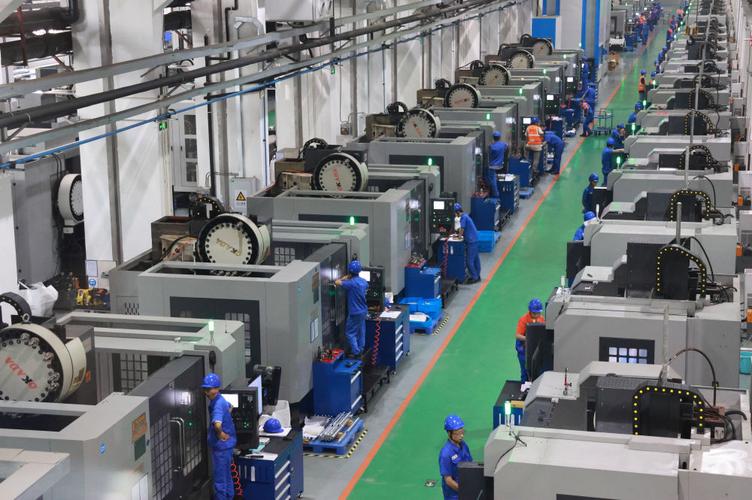
说实话,干了十年以上的老插齿工,闭着眼听声音就知道哪里不对。声音发闷,咚咚声软乎乎的,那就是刀钝了,得换刀磨刀。声音发飘,带着晃动感,那就是导轨间隙大了,得调紧,不然干出来的活精度肯定超差。
插齿最难啃的几个坑
插齿看着就是一刀一刀插,没什么技术含量?那是外行人瞎说。我见过干了五六年的师傅还栽跟头呢。
第一个坑就是精度控制。插齿是断续切削,每一次冲击都会给刀具带一点震动,震动一大,齿距误差就飘了。要是机床老了,导轨磨出点间隙,干出来的齿面还会出细小的波浪纹,装起来啮合的时候,噪音能把车间顶掀了,用户拿到车,开起来嗡嗡响,找过来修,全是麻烦。
第二个坑就是退刀碰伤。尤其是加工内齿的时候,插完一个齿,刀具得退回去再插下一个,稍微调不好退刀的行程和角度,刀尖就会蹭到已经加工好的齿面,留下一道细印,这一件就废了。
上次我见一个刚出师的徒弟,干一批汽车变速箱的内齿圈,退刀参数没调对,二十件废了八件,蹲在机床墙角抽烟,一下午没敢跟师傅说话。师傅过去拿起废件摸了摸齿根,就说了一句,你自己看这道印,退刀快了,冲力带偏了刀,下次慢0.2秒试试。
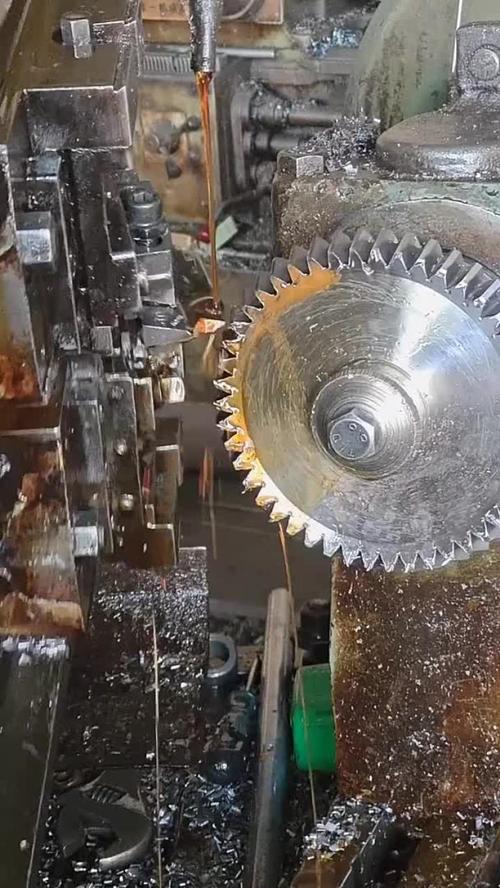
还有一个坑就是刀具损耗。插齿一刀一刀冲,比滚齿费刀多了,刀具磨的次数多了,齿形就变了,磨少了,不耐用,干不了几个活就钝了,这里的度,全靠经验攒,机器教不了你。
不起眼的工艺,藏着你身边的精密
很多人觉得齿轮加工都是重工业的事,跟普通人的生活不沾边。真不是。你每天开的汽车,变速箱里那几个叠在一起的齿轮,十有八九是插齿做出来的。要是插齿精度不够,你换挡就卡,打方向就抖,开起来能闹心死。
你坐的家用电梯,曳引机里的减速内齿圈,很多也是插齿加工出来的。精度差一丝,电梯启停的时候就晃,站里面都站不稳。现在新能源汽车的电驱动减速器,对噪音要求比传统燃油车高太多,那个内齿圈,都是先插齿留余量,再精加工,才能做到跑起来几乎没噪音。
不过话说回来,现在数控插齿机普及了,自动对刀,自动走刀,比以前老手动机床省心太多。但老师傅说,核心的东西还是得人把控,机床间隙,刀具磨损,这些细节,机器的报警有时候抓不到,得靠人手摸,耳朵听。
现在也有不少新工艺出来,说能替代插齿,可真到批量生产精密齿轮,尤其是那些结构特殊的齿轮,插齿还是绕不开的选择。它就像车间里那些不爱说话的老师傅,不抢风头,专干别人干不了的活,安安静静把活干好。
你下次开车顺顺当当换挡,坐电梯平平稳稳启停,说不定,就有插齿加工的一份功劳。