上次跟着车间老师傅转工段,走到压铸车间隔壁那片半封闭的区域,就闻见一股不一样的味道——不是机加工车间冲鼻子的切削液味,是混着金属粉料和润滑油的淡腥气,地上整整齐齐码着半人高的编织袋,袋口露着深灰褐色的粉末,一踩能陷个小印子。
这就是很多人听过名字没见过真容的行当。
你摸过的汽车零件,大概率是它做的
别听名字带“冶金”就觉得是啥高高在上的尖端玩意儿,说白了就是用金属粉末当原料,堆进模具压成型,再放到炉子里面“烧”成结实的零件。
你开的家用车,变速箱里的同步器齿轮、发动机的VVT正时链轮,十台有八九台是这么做出来的。
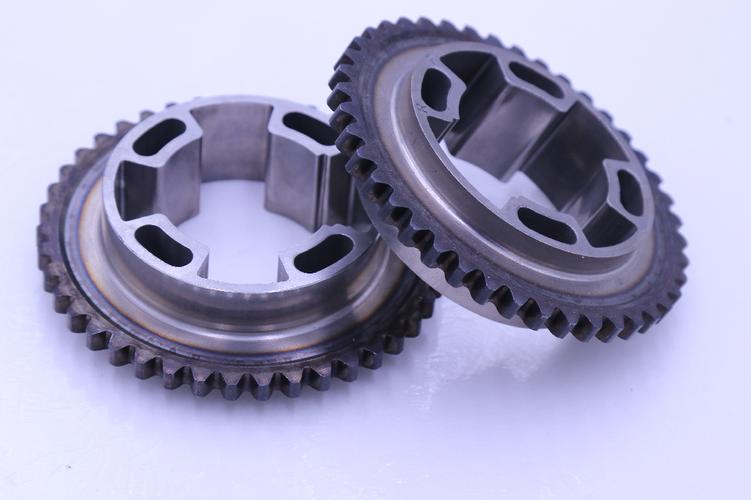
普通用户从来不会拆开发动机看这些零件,自然不知道这个工艺的存在,但它实实在在影响你买车的价格、开车的油耗。
烧零件的核心难点,全在看不见的地方
说起来步骤简单,做起来每一步都卡人。
第一步混粉,不是把铁铜粉倒进去搅两把就行,要加成型润滑剂,还要按比例调不同粒度的粉末,粗粉细粉的搭配错一个百分点,压出来的坯件密度就不均匀,烧完直接裂。压型更不用说,现在都是几百吨的全自动压机,合模的时候一声闷响,震得脚底下都发麻,压力差几吨,坯件的致密度就不对,后续收缩直接偏出公差。
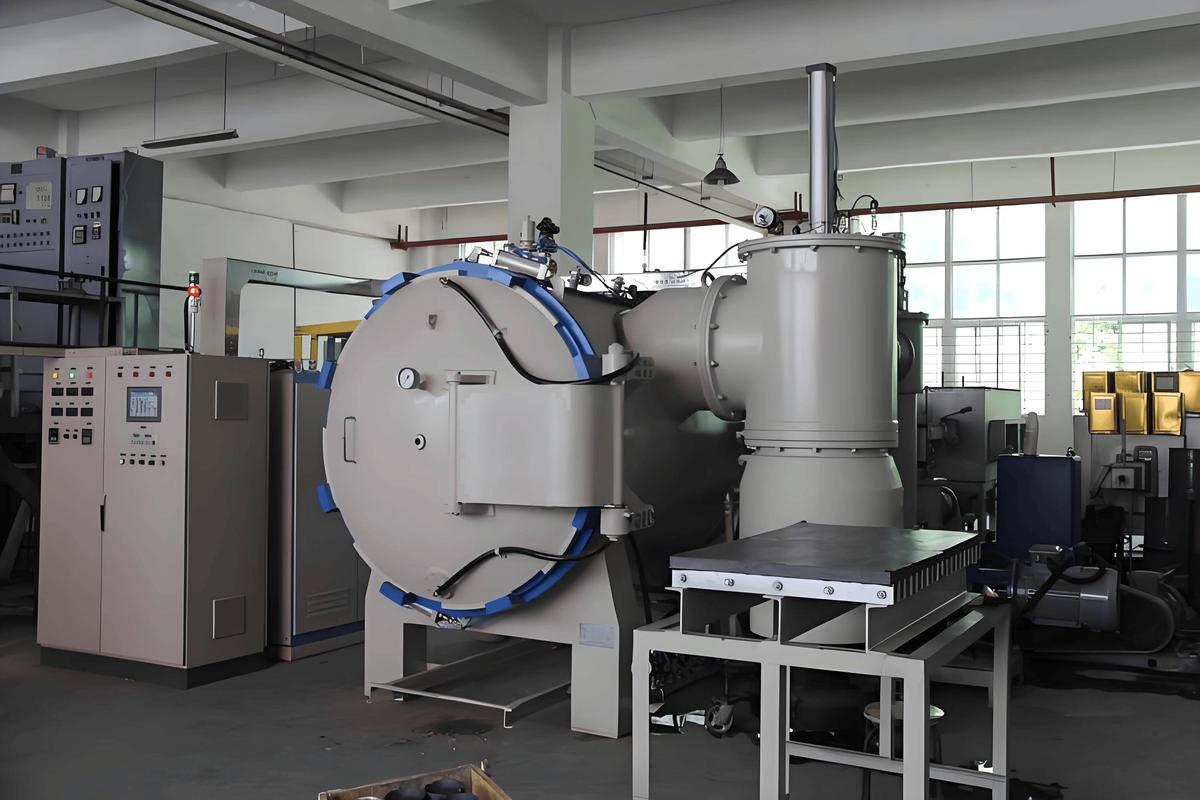
最核心的还是烧结。不是把坯件丢进去烧透就完,温度要控在主要金属熔点的百分之七八十左右,具体数值得按材料配比调,不能乱来。炉子里面的气氛、升温降温的速度,哪一步错了,要么烧变形,要么强度不够打不了耐压测试。
老师傅跟我吐槽过早年的一桩事,那时候新人算收缩率错了两个丝,整批几千件链轮做出来,孔大了装不进去,全砸手里,亏了小几十万,连着大半年工段奖金都砍了一半。
说白了,粉末冶金就是跟孔隙较劲。天生带孔隙,做结构件要高密度,就得挤掉孔隙,做含油轴承还要故意留够孔隙存润滑油,这个度,全靠多年的工艺积累攒出来,不是照着参数抄就能做对的。
它解决了机加工解决不了的成本问题
说实话,现在机械制造卷成这样,粉末冶金能站得住脚,核心就是省。
你做一个齿轮,锻造出来再机加工,切掉的废料能占原材料的一半甚至更多,粉末冶金呢,你要多少料就称多少粉压进去,几乎没有余料,一次成型就出基本形状,后续只要磨一下关键面就行,省了好几道切削工序,大批量生产,成本能降一大截。还有重量,同等强度的零件,粉末冶金做出来要比铸造的轻一成多,放在汽车上就是降油耗,积少成多也是不小的数字。
有人说粉末冶金零件强度不够,做不了受力件,那都是老黄历了。现在有温压成型,还有后续的渗碳硬化处理,强度韧性都能跟上受力要求,好多主机厂早就把核心受力件换成粉末冶金的了。
不过话说回来,它也不是万能的。小批量生产不划算,开一套模具大几万,做个百八十件,平均下来比机加工还贵。大尺寸的零件也难搞,太大了压机吨位不够,烧的时候整体温度不均匀,收缩率控制不住,容易出问题。
那天临走的时候,我拿了一块刚烧结出来的坯料,掂了掂,很扎实,表面是那种均匀的银灰色,摸上去有细微的颗粒感,没有机加工零件那么光滑,却带着一种工业生产特有的规整劲儿。这个行业从来不爱出来吆喝,安安静静做零件,养活了不少上游做粉料、做设备的厂,也给下游的整车、家电省了不知道多少成本,就像好多工业领域的隐形角色一样,没人关注,却缺不了。