2026-09-30 20:27:47 作者:网编
分类:文章
上周跟师傅翻修旧设备,堆在角落那根磨了三遍的汽轮机主轴,肉眼看光溜溜,连个划痕都找不着,师傅斜着眼递我个黑口罩:走,去探伤房。
看得见的磁粉,抓得住的暗伤
很多人听着玄乎,其实原理直白得很。说白了就是利用磁场,给铁磁性材料充磁之后,如果有裂纹这种不连续的缺陷,磁力线会在缺陷位置歪掉,翘出工件表面,漏出来的磁场会把撒在表面的磁粉吸住,清清楚楚显出缺陷的形状——裂了多大,延伸多长,一眼就能看明白。
跟人拍X光找骨裂一样,说白了就是给金属拍「片子」,找藏在表皮下的毛病。
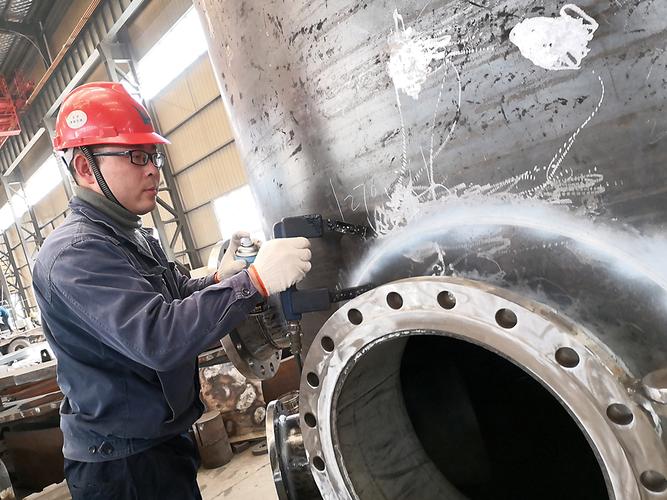 机械加工车间磁粉探伤作业现场图
不是什么金属都能测,铝、铜、奥氏体不锈钢这些不行,只能测铁、镍、钴这类铁磁性材料,抓的就是表面和近表面的微小裂纹。那种藏在工件心子深处的大缺陷,找超声波、射线探伤去,磁粉探伤管不了那摊子事,它就盯紧你表层那点最容易出问题的地方。
看起来简单,做起来全是坑
新手刚学的时候都觉得,不就是夹上电,喷上粉,看一眼吗?多大点事。我刚学那会,第一次给汽车半轴探伤,喷完粉晃了半天啥都没看见,差点就签字合格了,师傅过来一脚踹我椅子上:你瞎啊,瞅瞅工件轴肩那的倒角,看不见那飘着的磁粉纹?
后来我才知道,真不是随便喷完就能出结果。难的地方全在细节里。
首先充磁方向错了,裂纹顺着磁力线走,根本漏不出来磁,你撒多少粉都白搭。我那次就是忘了调充磁角度,裂纹走向跟磁力线平行,藏得严严实实。
其次工件表面不干净,有锈有油有切削液残留,磁粉要么吸不上去,要么糊成一片,小裂纹直接就盖住了,等装到车上转起来,裂得大了就是事故。
还有最容易忘的退磁。要是做完探伤不给工件退磁,装到机器里会一直吸碎铁屑,用不了俩月就把配合面磨坏了,那才是闯了大祸。
说实话,光磁粉本身就有讲究。荧光磁粉是给暗室用的,紫外线一照,细小裂纹发绿光,半毫米的发纹都看得清清楚楚;黑磁粉就是给明场用的,亮底黑线,不用关灯也能看。粒度呢,太粗了抓不住微米级的小裂纹,太细了容易乱飘,整个工件全挂磁粉,反而找不到缺陷在哪。
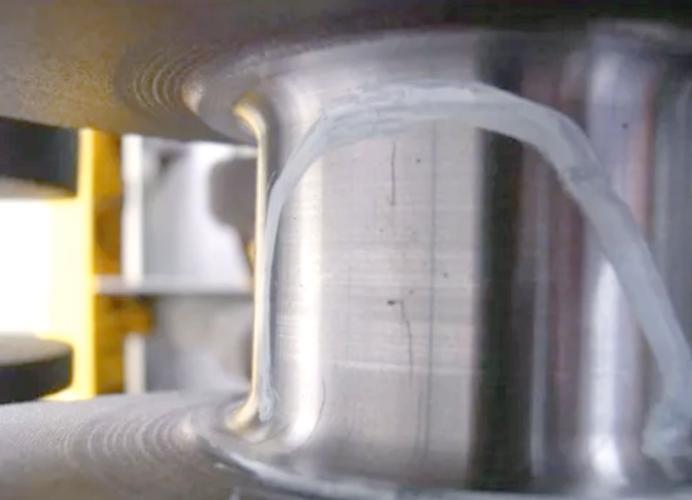 汽车半轴磁粉探伤缺陷显示图
不过话说回来,现在自动化流水线多了,很多工序不用人蹲那一个个喷了,传送带把工件送进去,机器自动充磁喷粉拍照,但是最后关键的判断,还是得靠熟手的眼睛。机器报警有时候是粘了铁屑的虚惊,真的藏在边角的小裂纹,反而容易被机器漏过去,这点这么多年都没变。
你没见过它,但它天天保护你
 你没见过它,但它天天保护你
很多人觉得这就是工厂车间里的冷门手艺,跟日常沾不上边?其实不对。
你坐高铁出远门,车轮的车轴出厂前,每一根都得过磁粉探伤这一关,轮轴上哪怕有头发丝粗的裂纹,都能给揪出来,绝不能带着隐患上线。你开私家车上下班,底盘的悬挂臂、发动机的曲轴,哪一个出厂前不得过这道检测?工地上的起重机吊钩,电厂的汽轮机转子,就连你家里电梯的曳引轮,全靠它查暗伤。
那些藏在金属里、肉眼根本看不见的小裂纹,在长期运转下会慢慢扩展,最后就是断轴、坍塌这类要命的事故。磁粉探伤就是把这些隐患掐在出厂之前,给普通人的安全把了第一道关。
现在技术也在变,机器人自动探伤、AI辅助识别都出来了,但核心逻辑还是那点——靠磁场找漏磁,靠磁粉显缺陷,这么多年没大变,好用就是硬道理。
那天我们那根主轴,最后查出来靠近轴肩的地方有个不到一毫米深的发纹,焊掉磨平,再探一遍,干净了才装机。走的时候师傅擦手上的磁粉说,干机械这行,就是要给看不见的地方把好关,磁粉探伤就是干这个脏活累活的。你看不见它,但它得在那。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间里的隐形眼睛:磁粉探伤
文章链接:https://m.zystgy.cn/a/60866