2026-10-01 10:45:55 作者:网编
分类:文章
前阵子帮汽配城的老朋友调了三天UG/NX程序,他那套六出型的雾灯注塑模,镶件做废了三块,刀路跳得跟乱线似的,气得他拍桌子摔鼠标。
说实话,干这行快二十年,我见过太多编程高手,栽在这种不起眼的小细节上。不是不会做复杂曲面,就是最基础的设置没调对,最后废了料,耽误了交期,亏得一塌糊涂。
别忽略毛坯偏置带来的余量偏差
很多新手甚至干了三五年的编程员,开粗直接就选默认的方块毛坯,省事嘛。可你做的是带分型面、拔模斜度的复杂镶件啊,方块毛坯比实际毛坯大出去一圈,刀路计算的时候,系统默认你整个方块都要切,余量计算自然就错了。
我那老朋友这次就是踩了这个坑,开粗完侧面余量差了0.15mm,精加工完尺寸不对,拆下来测对刀没问题,折腾了整整一天才找到病根。
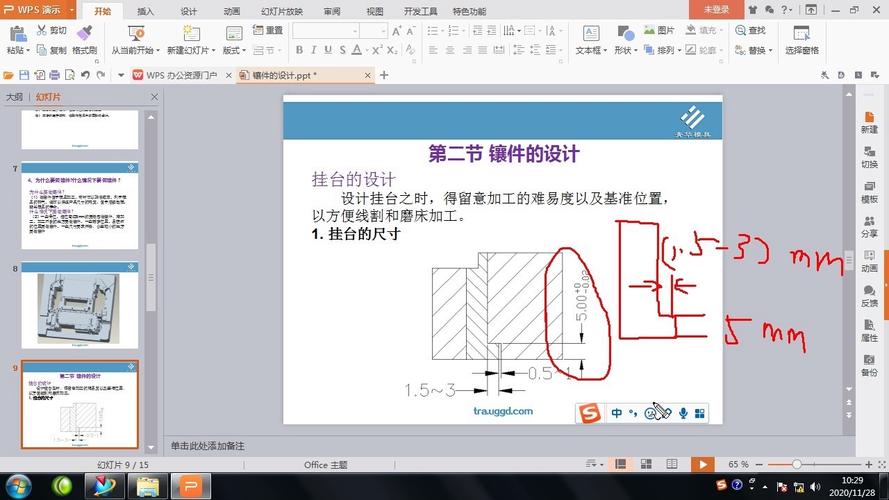 UG/NX注塑模镶件偏置毛坯设置界面
问:为什么我用UG/NX开粗后,侧面余量总是差0.1-0.2mm,对刀、机床精度都查了没问题啊?
答:90%的概率就是毛坯选的不对。UG/NX默认生成的包容方块毛坯,只适合规则的方块零件,复杂形状的镶件一定要用基于部件的偏置毛坯,偏置量等于你留的开粗总余量,系统才会准确计算需要切掉的材料,不会出现余量偏差。哪怕是带多个倒扣的异形镶件,用这个方法,余量误差也能控制在0.02mm以内。
你别嫌麻烦,多花一分钟改个毛坯设置,后面少折腾大半天,对吧?
清根刀路别直接用参考刀,改个设置省一半时间
清根是镶件编程最费时间的一步,我见过很多人,大刀开完粗,直接把大刀输进参考刀栏,生成清根刀路就完事。结果出来一堆空刀,跳刀快把主轴晃坏了,跑一次程序多花一倍时间,还容易撞刀。
我自己用了十几年的技巧,生成清根刀路之前,先把已经加工到位的区域,用几何体隐藏起来,只留下需要清根的角落区域,再算刀路。或者直接用UG/NX的剩余铣模块,不要用固定轴轮廓铣清根,效率差太多了。
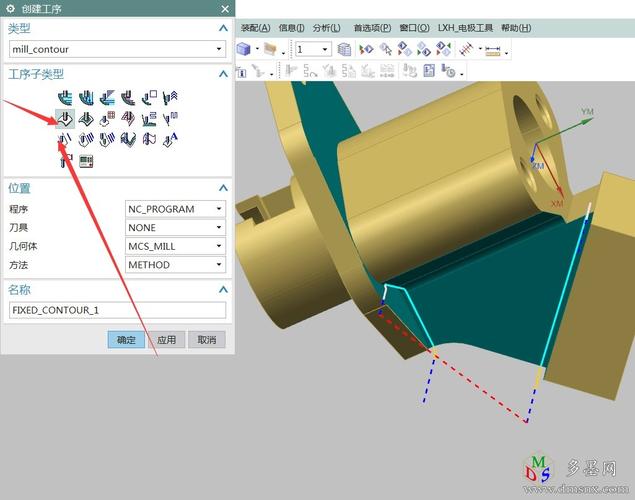 UG/NX镶件优化前后清根刀路对比图
问:UG/NX清根总是出一堆不必要的空刀,怎么调参数都消不掉,问题出在哪?
答:你是不是直接把开粗刀的实际直径填进参考刀具栏了?教你个小技巧,参考刀具直径比实际开粗刀大0.1-0.3mm,具体数值看你开粗留的余量,这样系统计算的时候,会把大刀已经加工到的区域彻底排除,不会残留多余的计算区域,空刀直接少八成。我最早试这个技巧的时候,都没想到效果这么明显,原来一小时跑完的清根,二十多分钟就完了。
不过话说回来,要是你做的是几十块的普通镶件,没必要这么抠,随便整整就能出。但高精度的汽配、医疗注塑模镶件,差一丝都不行,这点时间一定要花。
后处理输出那一步,别踩看不见的坑
 后处理输出那一步,别踩看不见的坑
很多人编程完,刀路仿真没问题,就直接输出程序了,后处理都是网上下的免费版,从来没改过。这里的坑,比你想的大得多。
之前我隔壁工业区有家小厂,找了个网上的免费UG/NX后处理,做一套医疗用的注射器注塑模,十万多的镶件,输出的程序圆弧转成了一大堆不连续的小段直线,机床跑起来一顿一顿,最后加工出来的分型面接刀痕重得没法用,直接报废,耽误了三个月交期,赔了不少违约金。
💡 给大家提个醒,你的机床是什么系统,就要找对应系统专门改的后处理,别随便用免费的通用后处理。尤其是带第四轴、五轴的机床,后处理不对,不仅尺寸错,还可能撞机床,那损失就大了去了。
❗ 还有个很多人不知道的事,盗版UG/NX有些改后的后处理,会藏暗水印,大订单出口的时候,对方查源文件能查到,别给自己惹不必要的麻烦。有条件的话,还是尽量用正版,哪怕是租,也比出问题强。
干UG/NX编程这行,从来不是谁会做复杂曲面谁就厉害,全是拼细节。你把这些小坑都避开,做出来的活就是比别人准,比别人快,钱自然就赚到了。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:UG/NX做复杂注塑模镶件编程:老技工私藏的避坑技巧
文章链接:https://m.zystgy.cn/a/60907