别拿工业测量当普通量尺寸
不少人路过车间瞥一眼,觉得不就是测个大小?跟菜市场量菜砍价没区别。这误会可大了去了。
你身上穿的衣服领口,差个一厘米根本看不出来,也不影响穿。汽车发动机的活塞和缸套之间的间隙,差一微米都不行——一微米是多少?一根头发丝直径的八十分之一。就这点误差,发动机跑不了三千公里就得拉缸,直接报废。
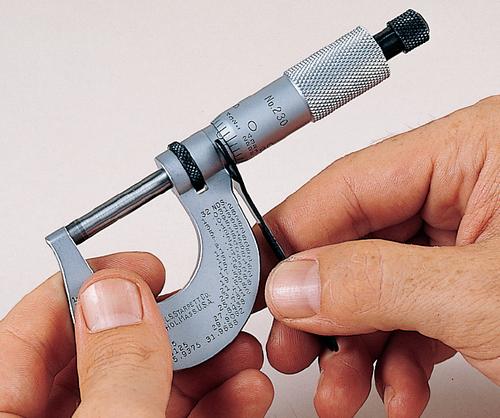
说实话,工业测量要扛的糟心事,普通人根本想不到。车间里机床天天转,地面震得你水杯都晃,室温夏天能窜到四十度,冬天又能降到十度以下,测量工具本身都会热胀冷缩,稍微不留神,数就错了。
卡脖子的难点,全在看不见的地方
做小零件难,做大零件更难。上个月去风电加工厂看,一根主轴六七米长,要测整个轴的圆度,总不能让工人扛着米尺量吧?现在用激光跟踪仪测,但是车间里天天飘着细铁屑和切削液的雾,稍微挡一下激光,误差就偏出去好几个微米。
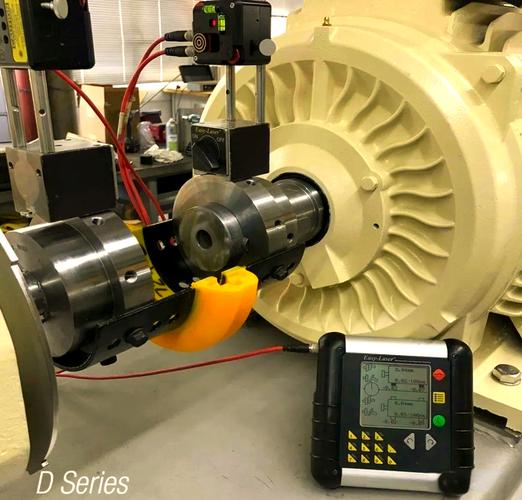
还有人问,不能放到恒温恒湿的房间测吗?哦哟,一根主轴十几吨,吊进吊出折腾一次大半天,耽误生产不说,吊过程中碰一下,就废了几十万的料。只能在车间现场测,就得让测量设备自己抗住温变和震动,难不难?
不过话说回来,小到纳米级的芯片,测量难度更大。芯片上的晶体管,现在已经做到几纳米级别,要测出刻蚀出来的沟槽对不对,普通光学显微镜根本看不见,得用电子扫描,还不能碰坏晶粒,稍微用力一点,一片晶圆上几百颗芯片就全废了。
这玩意和普通人有关系?当然有。你手机触控屏的平整度,就是工业测量卡出来的,差个几十纳米,手指滑动就会发涩,贴钢化膜全是气泡。你开的车刹车盘,端面跳动差个十丝,踩刹车就会抖,跑高速能把你方向盘麻得握不住。喝的瓶装水,瓶口螺纹差一丝,瓶盖拧不上,或者拧不紧漏液,生产线直接堵死。
没人提,但一直站在背后
以前车间里的测量,全靠老师傅的手和眼。塞尺塞进去,拉一下听声音,就能说出间隙差多少,误差能控制在一丝以内,那是练了十几年的功夫。现在不一样了,三坐标测量仪能自动扫出整个零件的三维尺寸,比人测准几十倍,但是这玩意娇贵,得放在专门隔震的房间,恒温恒湿,开机还要预热半小时,不然不出准数。
现在更流行在线测量,机床加工零件的时候,探头直接伸进去测,测完不合格直接自动调整刀头,不用等整个零件加工完再拆下来,省了好多废料,也省了好多人工。我认识一个做汽配的老板,前几年咬咬牙装了一套,原来每一百件要出三四件不合格,现在半年才出一件,省下的废料钱,不到一年就把设备钱赚回来了。
很多人觉得工业测量就是最后查个货,把不合格的挑出去就行。其实不对,从下料那一步就开始了。钢板进来,先测厚度和平整度,不对直接退,不然焊出来的车架就是歪的,后面怎么调都救不回来。热处理完要测硬度,硬度不够,零件用三个月就磨坏了,到了客户手里才出问题,砸的是整个厂子的牌子。
昨天跟干了三十年测量的老陈吃饭,他吐槽说现在年轻人都不愿意干测量,觉得闷,天天对着零件看,不如开机床风光。其实哪行都一样,工业测量就是制造业的眼睛,你看不清尺寸,再好的设计也做不出来,再牛的加工也白搭。就像现在说的高端制造,卡脖子的不光是机床,还有你能不能测得出,测的准,对吧?