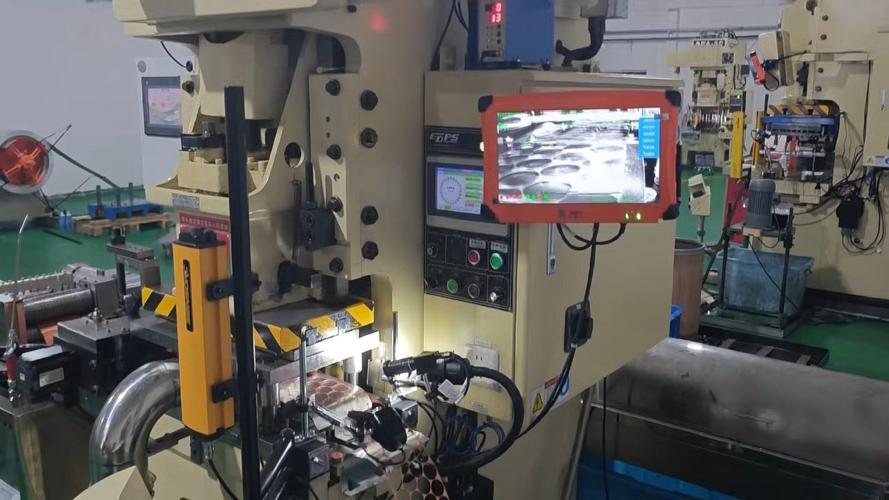
上周去整车厂的配套冲压车间帮朋友调试检具,一转身就看见墙角那个落了点灰的方箱子——我第一眼差点看成老的放映机,仔细一看才反应过来,那台就是他们用来测冲压件轮廓的工业投影仪。很多人只听过家用投影、办公投影,压根不知道工业里还有这么个玩意儿。
不是放电影的投影,是干这个的
说实话,刚入行的时候我也搞混过。跟着师傅去外协厂验收零件,人家说拿投影仪测一下,我还琢磨,这零件还要放个片子看?
真不是一回事。
工业投影仪本质就是个高精度轮廓测量工具。简单说,你把要测的小零件往工作台一放,打开底部的光源,零件的轮廓就会通过上方的镜头,放大投影到自带的影幕上。然后你拿已经画好标准轮廓的透明胶片往幕布上一贴,不对齐的地方就是误差,要测具体尺寸的话,移动工作台数刻度就行,比你拿卡尺怼方便太多,尤其是那些带曲线、带异形豁口的零件。
对吧?像车门把手的整体弧度,充电桩插头的异形接口,这些不规则轮廓你拿卡尺根本没法测出整体误差,放投影仪上一投,一眼就能看出来哪个地方歪了半毫米。现在当然也有数字式的,不用胶片,直接把标准轮廓存在系统里自动比对,核心原理还是那个原理。
看起来结构简单,做准了真难
很多外行觉得,不就是投射放大个影子吗?能有什么技术含量?那你可错了。工业投影仪最要命的点,就是镜头畸变控制。
你想啊,你要测的误差可能就零点零几毫米,放大几十倍之后,镜头本身一点点变形,投出来的轮廓偏出一毫米,那测出来的结果直接废了。民用投影只要画面清楚就行,边缘歪一点人眼看不出来,根本无所谓。工业投影仪不行,整个画面从中心到边缘,每个点的放大倍率误差都要卡到万分之几以内,不然测出来的数据根本不能用。
为了校正畸变,镜头的磨制、装配要求比同规格民用投影高出去好几倍,镜片的玻璃材质折射率差一点点,最终误差就差出一个等级。还有移动工作台的导轨,你移动的时候一丝一毫的间隙都会影响读数,导轨的加工精度要求比普通机床导轨还高,一点都不能晃。我之前碰过一台用了十五年的旧机器,导轨磨出了不到一丝的间隙,测出来的尺寸每次都差两丝,调了半个月都没调好,最后只能换整个工作台,花了快原机器一半的价钱。
还有光源,你不能用太亮的散光源,不然轮廓发虚,边缘模糊,你对着个虚影子怎么测?现在大多用平行冷光源,就是为了轮廓够锐,还不会烤热零件让零件变形——别笑,真有过早年用老的热光源,测小铜件,测完零件热胀了,结果出来差了好几个微米,客户差点跟外协厂打官司,就因为这个小细节。
很多人对它的误解,真挺离谱的
第一个误解,就是觉得工业投影仪已经被三坐标测量仪淘汰了,没必要用了。说实话,真不是。三坐标当然精度更高,能测空间尺寸,但是三坐标测一个复杂零件要十几分钟,工业投影仪放上去十秒钟就能出结果,批量检测的时候,速度快太多,成本也低太多。车间里来料抽检,线上全检,用投影仪太方便了,摆那就可以用,不用像三坐标还要控温,还要提前调坐标系,对新手也友好。
第二个误解,就是觉得精度越高越好。我见过很多采购,上来就要买最高精度的,结果回来用不上,还花了好多冤枉钱。你测毫米级公差的冲压件,买个微米级精度的投影仪干嘛?那种高精度机器要求环境温度波动不超过一度,普通车间里根本达不到这个条件,放那也出不来对应的精度,纯浪费钱。
还有个常见的错误用法,很多人用完从来不盖防尘罩,镜头落灰了就拿卫生纸、抹布擦,用不了两年镜头就磨花了,测不准了又说机器质量差——这锅机器真不背啊。工业投影的镜头镀膜很娇贵,落灰了要用专用的擦镜纸,不然蹭花了就是不可逆的损伤。
不过话说回来,现在工业投影仪也在变,以前都是大家伙占半个房间,现在出了很多便携式的,直接能推到产线边上测,还有带自动识别自动出报告的,比以前省事太多。
我那天站在车间里看工人师傅测零件,手一推工作台,眼睛瞟一下刻度,三秒钟就报出误差,那台机器已经干了快八年了,每天测几百个零件,没出过什么大错。它就是工厂里一个不起眼的工具,不像工业机器人、光刻机那样动不动上新闻,但是缺了它,很多异形零件还真没法顺顺利利出厂。