不是凑人数堆活,是每一环都要咬上公差
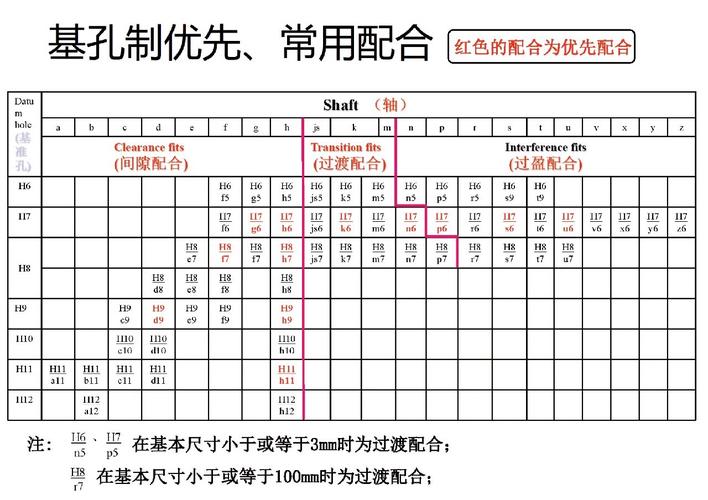
很多人以为工业协作就是多家工厂一起干活,或者一个车间分好几道工序轮流做。不对。机械工业里的工业协作,核心是把总误差拆到每一道工序里,每一环都给下一环留好空间。做一根船用柴油机的曲轴,从下料到成品要过至少十几道手。下料切毛坯,长度误差通常不能超过两个丝,锻打要控制整体形变量不能歪,热处理要把控应力释放的均匀度,粗车要留好半精车的余量,半精车还要给最后的磨加工留够修正量。哪一环多错了一丝,最后攒到一起,就是废件。
最难的从来不是写在纸上的标准,是没说出口的隐形默契
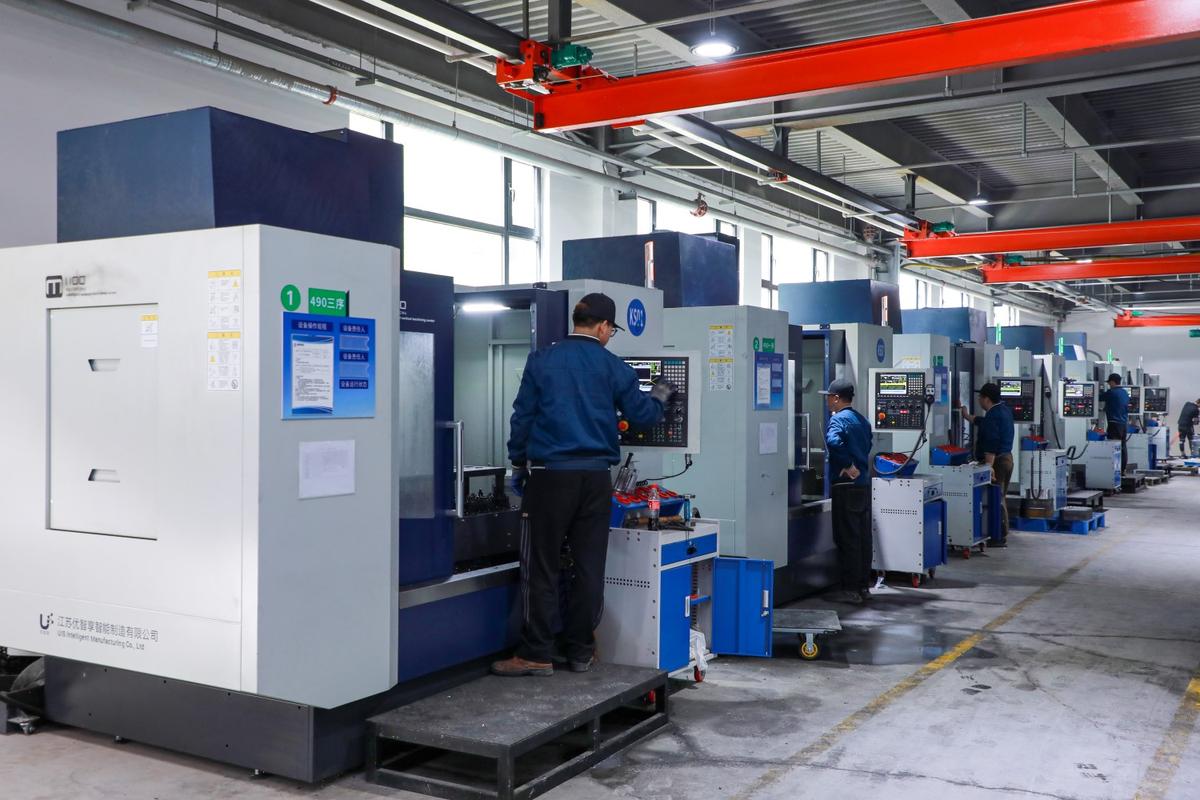
现在大工厂都有完整的作业标准,每道工序该干成什么样写得明明白白。但实话讲,真到车间里,大部分协作的精髓都在标准之外。我干了快二十年,见过太多按标准干出来的活,下工序接不了。比如做重型机床的焊接箱体,焊接完肯定会翘,多多少少都会变形。老镗工镗孔的时候,会故意顺着翘曲的方向留一点不均匀的余量,就是留给后面磨孔的师傅——人家拿到手一量就知道,这个箱体变形量有多大,该从哪个方向进刀,不会上来就卡着CAD的参数撞刀。
不过话说回来,现在很多年轻编程员根本不吃这一套,张口就是数字化标准化,说老师傅那套是经验主义,结果干出来的活,磨床师傅拿到手直挠头。工业协作从来不是设备和设备的对接。是人和人,工序和工序,甚至是不同城市的配套厂之间的对接。你做主机的不告诉做密封件的你的箱体安装公差,人家按自己的标准做出来,要么装不进去,要么用三个月就漏油,最后谁都不好收场。
工业协作藏在你每天用的东西里
别觉得这是工厂里的事,和普通人没关系。你开车跑高速不抖,那是转向机各个零件的工序协作卡对了公差。你坐电梯上下楼没晃得心慌,那是曳引机和导轨的协作没出问题。前两年我帮一个小区查电梯故障,晃得跟坐船似的,换了好几个部件都没好,最后拆了主机壳发现,就是配套厂打螺栓孔的时候偏了0.1毫米,安装的时候硬拉着对位,用了一年螺栓松了,就晃起来了。0.1毫米,也就一根头发丝粗细,放到整个协作链里,就是能让整台电梯废掉的问题。
现在大家都在说智能制造,说全自动化无人车间,好多人觉得工业协作以后就是机器人自己干了,不用人操心了。不对。自动化解决的是信息传递的问题,把之前师傅口口相传的误差记到系统里,不用再打电话问前工序留了多少量。但是那些藏在手艺里的,想着下一个接活人的默契,机器还是学不会。
昨天我还见李师傅,徒弟这次把活干对了,俩人蹲在车间门口啃冰棒。徒弟说,原来我只要管好我自己这道就行,没想到还要想着后面磨床的师傅。李师傅叼着冰棒棍说,干机械这行,你不管别人,最后坑的就是你自己。