2026-10-03 14:10:39 作者:网编
分类:文章
上周三在冲压车间蹲了一下午测设备振动,出来的时候耳骨还在突突跳。口袋里摸出半盒用剩的泡沫耳塞,同事凑过来要,说“这玩意儿不就是发泡塑料切一切?怎么你这款塞一下午都不胀得疼”。我笑了笑,干了十几年制造,我最清楚,越是这种不起眼的小东西,越藏着工艺的门道。
你戴的不是普通泡沫,是卡着体温调出来的慢回弹PU
大部分人日常用的一次性泡沫耳塞,核心材料就是PU海绵,可不是随便发发泡切一切就行。整个生产流程我早年去上游工厂跟进过,正经大厂用的是连续高压挤出发泡,不是一块一块模压出来的。
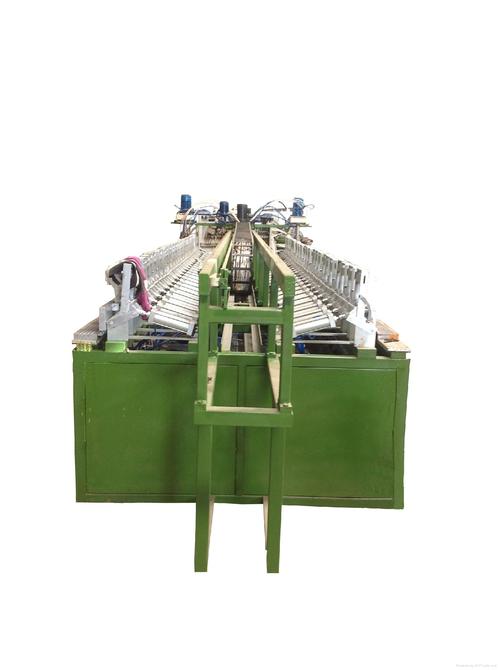 耳塞PU连续挤出发泡生产线现场
原料混合的时候要打进定量的惰性发泡剂,一般是丁烷,整个挤出筒的压力要稳定在10MPa左右,差0.5MPa,出来的泡孔直径就能差一倍。泡孔太大,捏扁了几秒钟就弹回来,塞进去没两分钟就胀得耳道疼;泡孔太小,海绵太密,捏半天捏不扁,根本塞不进去。很多十块钱一大包的便宜耳塞,就是这一步省了成本,不用闭环伺服控压力,靠人工手动调,出来的海绵泡孔大小不均,戴起来自然难受。
很多人吹慢回弹是什么神奇记忆功能,说白了就是配方卡了个温度点。把材料的玻璃化转变温度调到35-37度,刚好和人的体温差不多。你捏扁的时候,室温低于转变温度,材料偏硬,能保持捏扁的形状,塞进去之后,体温把它焐热,达到转变温度了,才慢慢变软弹开,贴住你耳道的形状。就这么简单,没那么多玄乎的。
切割那一刀,藏着你看不见的精度要求
发泡完的PU海绵,是一整根长长的圆柱,粗细刚好是耳塞成品的直径,要放够24小时熟化,让里面的气体稳定下来,才送去切割。你别觉得不就是切个小段吗?这里门道多了去了。
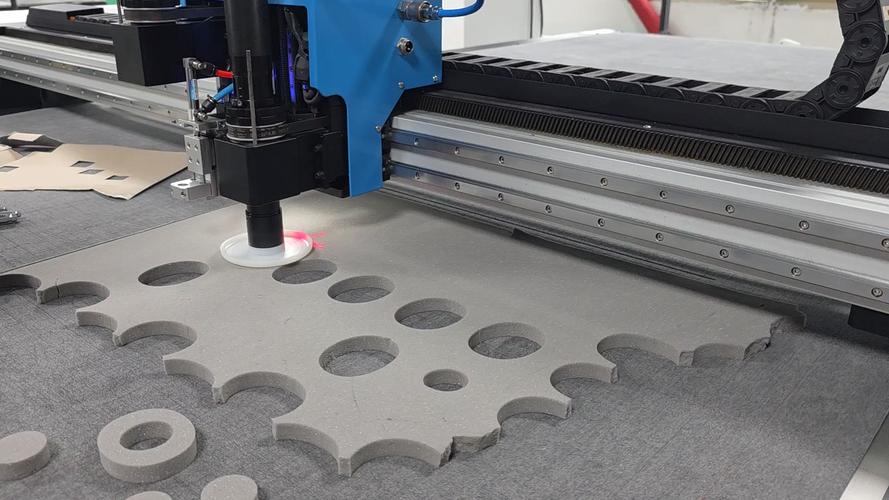 耳塞圆柱发泡料旋转热刀切割设备
早年小厂都是用冷刀锯切,切出来的端面坑坑洼洼,还掉一堆泡沫渣,塞进去蹭得耳道发痒,用两次就浑身难受。现在正经厂用的都是旋转热刀切割,刀头加热到160-180度,切下去瞬间就把切割面的泡沫熔化封边,既不会掉渣,端面也整整齐齐,摸起来光滑得很。
尺寸公差要求有多严?成品耳塞的长度、直径公差都要求控制在±0.2毫米以内。耳道才多大一点?差个0.5毫米,要么太粗塞进去胀得疼,要么太细贴不严,隔音直接掉好几个分贝。我见过小厂用手工切的,公差能差到1毫米,戴上要么掉要么疼,就是这一步偷工减料了。
要是硅胶材质的可重复用耳塞,要求更高,全靠注塑成型,模具的型腔公差要控制在0.1毫米以内,硅胶的硬度还要调到邵氏30-40度,硬了硌耳骨,软了撑不住耳道,隔音照样不行。
几个我踩过的误区,说出来给大家避坑
 几个我踩过的误区,说出来给大家避坑
第一个,很多人觉得越硬的耳塞隔音越好,不对。隔音的核心是贴合度,不是硬度。硬耳塞塞进去,耳道本身是不规则的,硬材料没法完全填满缝隙,反而漏音。好的泡沫耳塞捏扁了能缩到很小,慢慢弹开刚好填满整个耳道,缝隙都堵上,隔音自然好。
第二个,泡沫耳塞能反复用,用到破再扔。我之前就是这么干的,省那点钱,结果得了外耳道炎,痒了快一个星期。后来问了材料同事才知道,泡沫是开孔结构,用几次之后,耳屎、皮肤油脂就把泡孔堵死了,不光慢回弹性能没了,捏扁了弹不回来,还藏细菌。一次性泡沫耳塞,最多用两三天就该扔,别省那点小钱遭罪。
第三个,降噪数值越高越好。很多人买耳塞专门挑最高降噪的,其实根本没必要。你要是在工厂车间,完全听不到旁边同事的呼喊,设备出异常报警你都听不到,反而危险。日常办公用,20分贝左右降噪就够,车间用25-30分贝足够,真弄个40分贝的,塞进去整个人闷得慌,头都晕,完全犯不上。
说实话,干制造这么久,见过太多这种不起眼的小东西,外人觉得就是“随便做做”,实际上从原料配方到生产工艺,每一步都要卡得很死,差一点用户就能感觉到不舒服。不过话说回来,咱们普通人买耳塞,也不用追什么大牌溢价,摸一摸,边缘光滑没有毛茬,捏起来软硬均匀,捏扁了慢慢弹,戴着不胀不疼,就是好耳塞,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人告诉你,一块塞耳朵的泡沫耳塞,其实是机械工业的小魔术
文章链接:https://m.zystgy.cn/a/61087