2026-10-03 15:18:50 作者:网编
分类:文章
上个月去珠三角的压铸车间帮朋友改模具参数,刚走到模温机旁边那股热浪,隔着工作服都能烫得慌。开模那一瞬间,亮银色的铝合金铸件带着余温被顶出来,还冒着淡淡的脱模剂烟,那块咬着铝水的铁块,就是今天要说的压铸模具。
压铸模具到底是个啥?先别扯术语
很多人听过铸造,觉得不就是拿个模子倒铁水吗?不对,压铸是高压铸造,把熔化的铝锌镁这些有色金属液态金属,用几十兆帕的压力压进模具型腔,冷却之后直接拿出来就是成型件。不需要再怎么切呀磨呀,拿到就能用,精度够高,效率也够快。
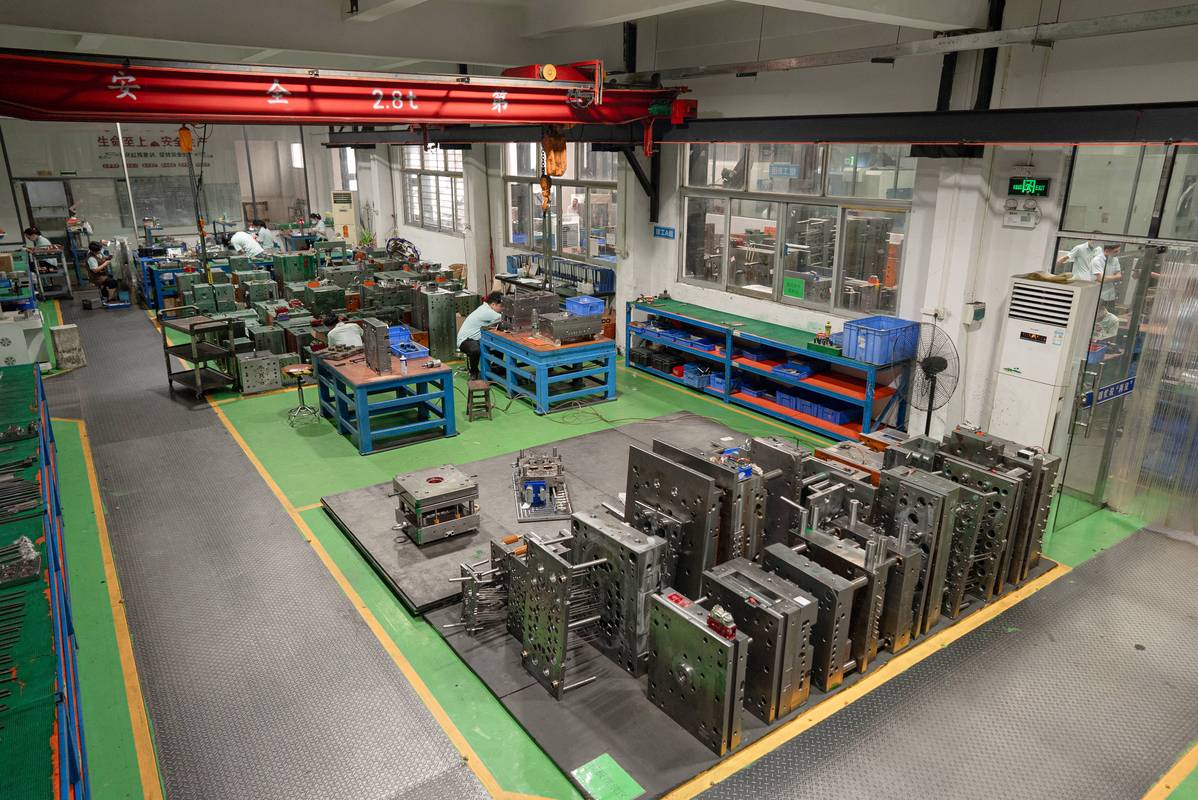 工厂车间正在生产的压铸模具实物
说白了,它就是个高强度的“容器”,要扛得住高温金属的冲刷,扛得住高压,还要能次次脱模,次次出一模一样的产品,没点硬本事真干不了。
做一块合格的压铸模具,难在哪?
首先难在材料。它用的不是普通碳钢,是热作模具钢,要求什么?要耐热疲劳,你想啊,每次一千多度的铝水浇进来,模具表面温度一下子升几百,冷却的时候又掉几百,来回折腾几万次,不能裂,不能掉块。还要耐磨,脱模顶出的时候天天摩擦,磨掉几丝精度就没了。还要硬度够,不变形,几十吨的压力压上去,型腔缩个0.1毫米,整批产品都废。
我之前碰过一回,供应商偷换了材料标号,省了不到十万块钱,结果模具上机不到两千模,型腔就裂了一道缝,铝水漏出来喷得车间到处都是,差点出事,整批模具直接报废,亏了小一百万,现在想起来还窝火。
然后说加工难。最难的不是挖型腔,是模具里面的冷却水道。外行不知道,模具不是一块实心挖空的死钢,里面要走冷却水控温,整个模具温度不均匀,产品冷却的时候就会变形,翘一点,弯一点,做手机中框的话,0.05毫米的变形,屏幕就装不上去。现在要求高的产品,要做随形冷却,就是水道跟着型腔的形状走,不是以前那种直来直去的孔,这个只有五轴机床能加工,精度要求高得离谱。
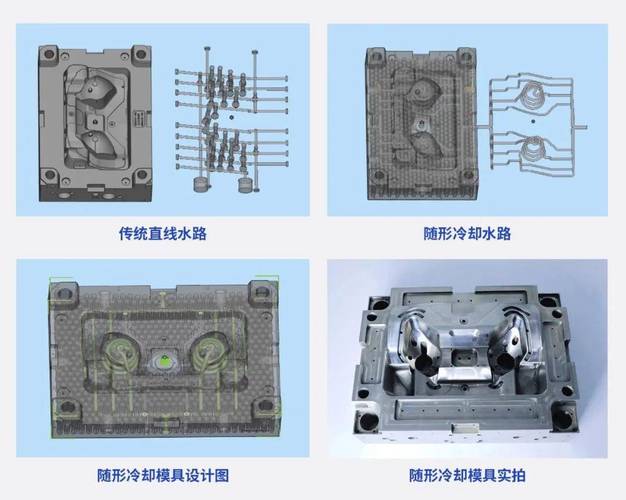 压铸模具内部随形冷却水道结构示意图
还有型腔的精度,脱模斜度差0.1度,你脱模的时候就能把产品拉裂,或者卡在型腔里拿不出来,折腾半天耽误生产。表面抛光也讲究,要做高光产品的话,型腔表面要抛到Ra0.2以下,摸起来比镜子还滑,做出来的产品拿出来就能用,不用二次打磨,省好多工序钱。
关于压铸模具,常见的几个误区
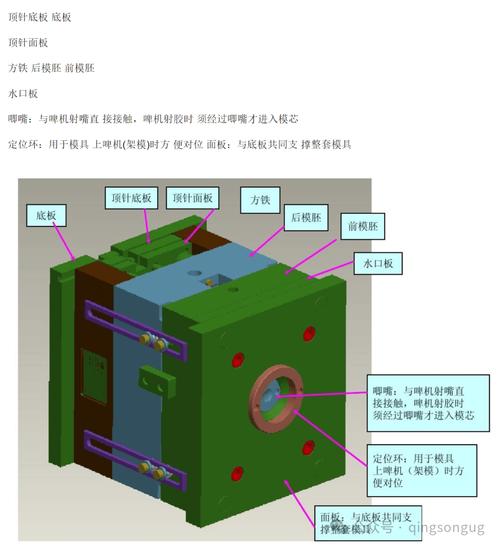 关于压铸模具,常见的几个误区
第一个误区:这不就是一块挖了形状的钢吗,怎么卖那么贵?
说实话,你去做个汽车结构件的压铸模具,或者笔记本的外壳模具,几十万太正常了。光那块几十吨的合格热作模具钢,买料就得几十万,还要锻打,还要粗加工精加工,还要上机调试,前前后后两三个月才能做好,人工时间成本都在里面,真不是漫天要价。
第二个误区:模具做好了就能一直用,用到天荒地老?
哪有这种好事。每打几千模就得停下来保养,修修磨损的位置,喷一下脱模剂,清理一下型腔残留。一般好点的模具,寿命也就几万模到十几万模,打到后面精度掉了,磨损厉害了,就得换,毕竟批量生产,差一丝都不行。
第三个误区:现在3D打印都能做模具了,传统压铸模具要被淘汰了?
别扯,目前3D打印的压铸模具,也就打个几百模做样品还行,批量生产根本扛不住,强度耐热性都不够,成本比传统加工贵多了,短时间根本替代不了,别被营销号忽悠了。
其实压铸模具是整个制造业里特别低调的一环,普通人平时根本看不到它,但是你手里的笔记本电脑壳、手机中框、汽车的铝合金零件、甚至你家门锁的锌合金把手,都是从压铸模具里出来的。没有精度够、寿命长的压铸模具,这些产品要么做不出来,要么贵得你买不起。
不过话说回来,现在这个行业也在变,以前很多小厂做模具,全靠老师傅经验磨,现在五轴加工、模流仿真都用上了,模具精度越来越高,寿命也越来越长,就是入行门槛越来越高,小厂越来越难混。
你下次拿起铝合金笔记本的时候,摸一下那个光滑的一体壳,想想那块在高温高压里来回熬了几万次的钢,也就够了。它本来就不是给普通人看的,只要能安稳出好产品,就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在你铝合金外壳里的,是压铸模具的硬骨头
文章链接:https://m.zystgy.cn/a/61090