不是换几台机械手,就能叫智能制造
说实话,我见过太多老板踩坑。砸了大几百万,把原来的普通机床都换成带机械手的,以为就是转型了,结果干了大半年,合格率跟原来差不多,成本反而涨了,因为机械手坏一次要停大半天,还得请厂家的人过来修。
真正的智能制造,改的不是设备,是数据流。原来老车间里,每道工序都是“各干各的”,车工车完尺寸,记在自己的小本子上,转给铣工,铣工再按自己的经验调参数,干完再转给磨工,到最后装配的时候发现不对,倒回去找问题,根本不知道是哪一步出了偏差。
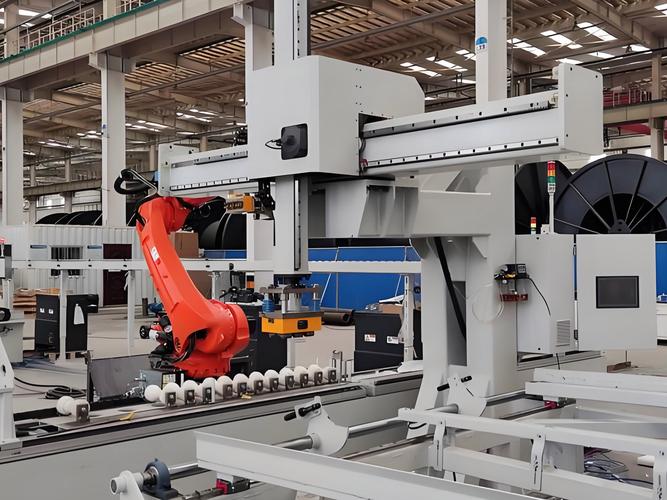
就说我这次看的这个转向节车间,原来就是这样,每道工序的误差攒到最后,差不多每一百件里就有七八件超差,只能报废或者回修,浪费的料和工时可不是小数。
把看不见的误差,串成能调的数据
他们改的第一步,说出来也简单,就是给每台机床装了几个传感器,不是什么高科技玩意儿。
刀头磨了多少,切削的时候温度多少,走刀的速度偏差多少,甚至车间室温变化了一度两度,这些原来只有老工人能摸出来的东西,现在传感器直接采出来,实时传到系统里。下一道工序拿到工件,扫码一读,上一道的所有参数都出来,机床自动就调好了进给量和夹紧力。
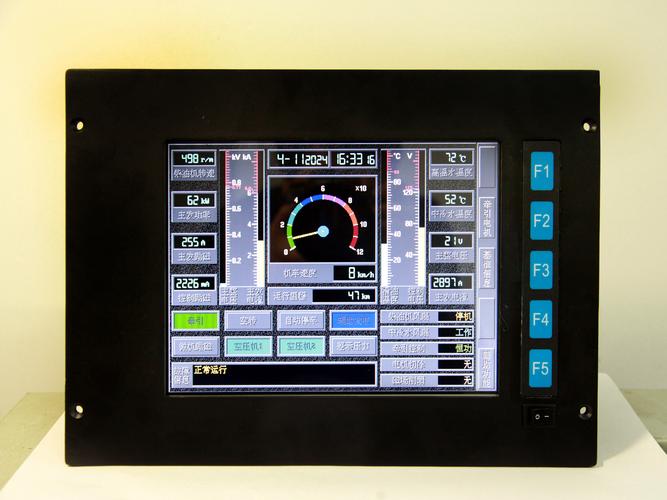
我站旁边看了十分钟,一件毛坯从粗车到精磨,全程没见工人停下来量尺寸。原来老师傅要拿千分表卡三次,现在机器自己测完,数据直接存在工件的二维码里。这么改完之后,超差率降到了差不多1%不到,省下来的废料钱,不到三年就收回了改造的成本。
很多人以为智能制造就是无人工厂,一个人都不用。扯呢,这个车间还是原来那批工人,只是不用天天攥着千分表卡尺寸,不用翻旧本子找参数了。
最难的不是装系统,是翻译工人的经验
不过话说回来,现在搞智能制造,最大的坎真不是钱。是老工人手里那点经验,没法直接变成系统能读懂的数据。
比如我跟着原来的师傅学的时候,他教我,刀头快磨坏了,听声音就知道,声音发闷就是不行了,要换。这种经验,怎么录入系统?老工人的经验,才是智能制造最难“翻译”的数据。
现在很多方案商做的系统,都是按标准工况写的,真放到不同的车间,温度不一样,毛坯的材质硬度有偏差,甚至电网电压波动一点,结果都不一样。好多企业花了钱上系统,最后还是得老工人盯着,不对了就手动调,系统成了摆着看的门面,用来接订单的时候给客户看,说我们是智能工厂,实际上还是靠人扛。
对普通人来说,这事儿也没那么玄乎,不是说搞了智能制造就要抢工人的饭碗。原来那种一天重复装夹八百次,站八个小时腰都直不起来的活,机器干了,工人要学的是看数据,调参数,反而不用干重体力活了,只要愿意学,工资还能涨一截。
走的时候跟车间主任在门口抽烟,他说哪有什么改天换地的黑科技,就是给我们老车间装了个会记事儿的脑子。原来干了一辈子攒的经验,不会丢,慢慢输进去,以后徒弟不用再像我们一样熬十年才能出师,出的活还比原来稳。
风刮过车间的天车,还是原来那个哐当哐当的声音,只是地上的切削液,再也没记满尺寸的废纸泡在里面了。