上个月跑了一趟苏南的汽配车间,刚进大门就看见生产班长把对讲机摔在操作台上骂娘。整条线堵了快二十分钟,前工序的待加工件堆得漫过了脚面,后工序的工人闲得刷手机,就是没人说清楚到底是哪个环节出了错。
这厂半年前刚花大价钱上了所谓的智能生产系统,号称全流程可控,结果真出了事,系统里只显示“计划完成率60%”,鬼知道哪出问题。说白了,就是上错了,把ERP当MES用了。
别拿ERP当MES,很多工厂都踩过这个坑
很多人搞不懂这俩的区别,光听供应商吹得天花乱坠,钱花了才发现不对路。一句话就能说清:MES管的是“现在正在干的活”,ERP管的是“这个月要干的活”。
老板开会拍板,这个月要造一万台汽车变速箱,原材料要进多少,成本要控制在多少,出货期是哪天,这是ERP干的活,它管的是顶层的计划和资源。可落到车间具体每一分钟,你得安排清楚今天一号机床做哪批零件,二号工位的物料什么时候送过来,刚下线的零件检测不合格是返工还是报废,哪个工人换模需要推迟半小时下班——这些碎得不能再碎的现场事,ERP管不了,也没打算管。
MES就是蹲在车间现场的专职调度,你把大计划拆成小任务扔给它,它帮你盯住每一个环节的进度,出了问题第一时间喊人,不用班长拿着对讲机跑遍整个车间找问题。
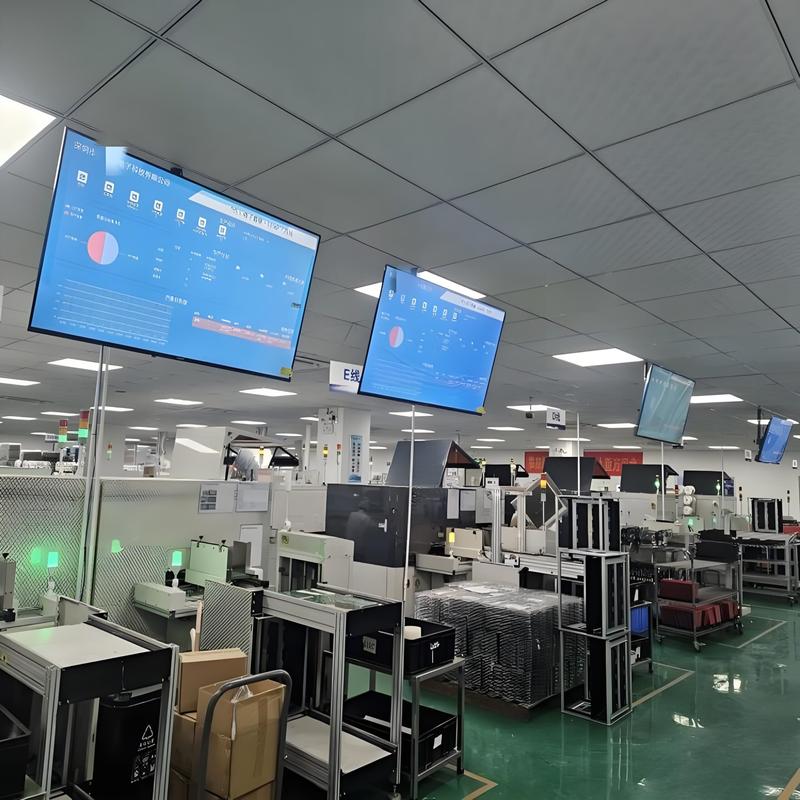
MES的核心难点,根本不是写代码
说实话,我见过太多MES项目死在半路上,开发商说我们代码多么先进架构多么牛逼,那都是往自己脸上贴金。MES做不好,从来不是代码的问题,是没摸懂现场的问题。
哪有两个工厂的生产流程是一模一样的?做精密航天结构件的和做汽配毛坯的,产线布局差八条街,甚至同一家工厂,不同车间的工艺规则都能绕晕你。我之前碰过一个机加工车间,同一个工位换产品就要换工装,不同产品的刀具寿命差三倍,不合格品的返工路径也不一样,这些不成文的现场规则,你要是没在车间待够半个月跟着工人转,根本不可能全捋清楚,写进系统逻辑里。
还有更头疼的老设备问题。很多工厂一半的机床都是用了十年以上的老家伙,出厂的时候根本没考虑联网,连个数据接口都没有。你让MES怎么采数据?总不能安排个工人每十分钟往系统里输一次进度吧?那还要MES干嘛?要么拆开机床改电路加采集模块,要么装个摄像头读屏幕上的数字,哪一步不要蹲在机油堆里调三五天?说出来都是泪。
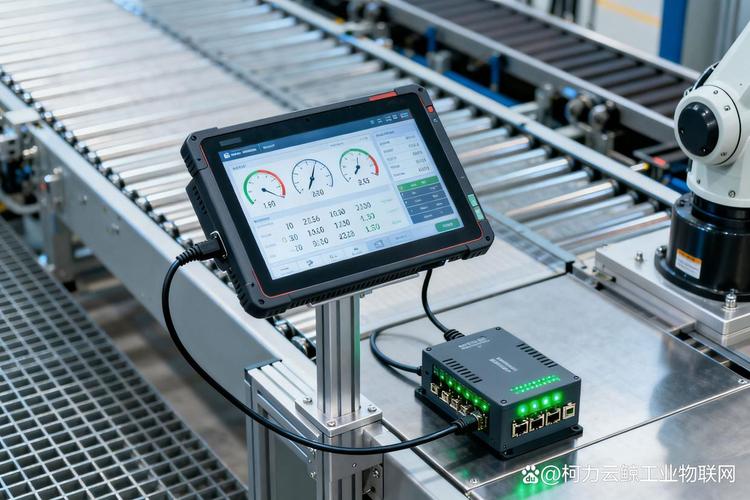
说白了,MES难,难在懂生产,不是难在写程序。你得比车间副主任还清楚整个流程的坑在哪,才能做出来一个能用的MES。
别神话MES,它不是包治百病的灵丹妙药
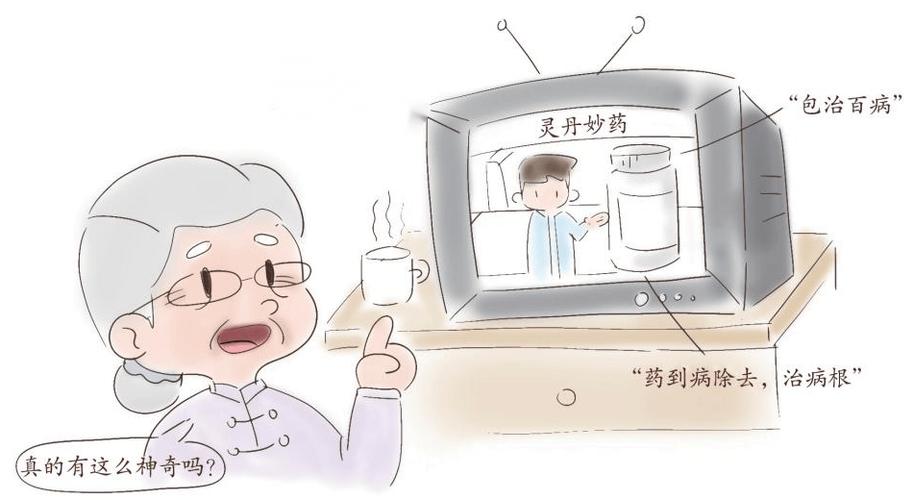
现在很多人吹智能制造,一开口就让老板上MES,好像上完就能原地升级,产量翻倍,利润翻番。哪有这么好的事。
我见过最离谱的案例,一个小加工厂一共三条线,管理乱得一塌糊涂,经常原材料供不上,工人也没固定的工序标准,老板听了招商会的忽悠,砸两百万上个全功能MES,结果呢?系统天天弹缺料预警,本来还要人去催料,现在每隔五分钟弹一次提醒,反而更闹心。产量没涨,工人还多了一堆扫码填数据的活,怨声载道。最后系统就放在那当电子台账用,一半功能根本没人碰。
MES只能优化已经理顺的流程,改不了本身就混乱的管理。你自己的产线本来就天天堵,流程颠三倒四,上了MES只不过是把你的混乱数字化而已,该堵还是堵。它的价值在哪里?你流程顺了,它帮你省时间,少出错,原来一个班长只能盯一条线,现在能盯两条,原来出了质量问题要翻半天记录本找哪批原料出的错,现在点一下鼠标一分钟就能溯源,这才是实实在在的好处。
还有个常见误区,说只有全自动化的无人车间才能用MES,不对。半人工的产线上MES,反而能帮工人省好多重复劳动,原来每天下班班长要花一个小时统计产量报工,现在系统自动就生成了,省出来的时间多盯盯产品质量不好吗?
不过话说回来,现在的MES也越来越接地气了,不用一开始就砸几百万全车间上线,可以先挑一条问题最多的线做模块化试点,好用了再慢慢铺,风险小很多。
搞生产的都懂,少搞花架子,能解决实际问题的工具,就是好工具。MES就是这么个工具,没那么神,也没那么玄,就是给车间当调度的隐形帮手而已。