2026-10-04 03:01:49 作者:网编
分类:文章
上周转车间,在东南角的新设备区挤了半天,才从师傅们的肩膀缝里看见干活的样子。激光头滋滋走,工作台慢慢降,银灰色的金属粉末一层一层叠起来,俩小时不到,一个带复杂内腔的叶片就出来了。这就是好多人问的增材制造。
不是网红说的“万能3D打印”,就是换个思路做零件
传统干活,一块毛坯放铣床上,把多余的料切掉,要什么挖什么,行话叫减材。增材反过来,从无到有,一层一层往上堆,要哪堆哪,一点余料都不浪费。就拿刚才那个叶片来说,内腔是走冷却剂的,弯弯曲曲像迷宫,传统铣削根本伸不进去刀,铸造又做不出这么薄的壁,也就增材能搞定。
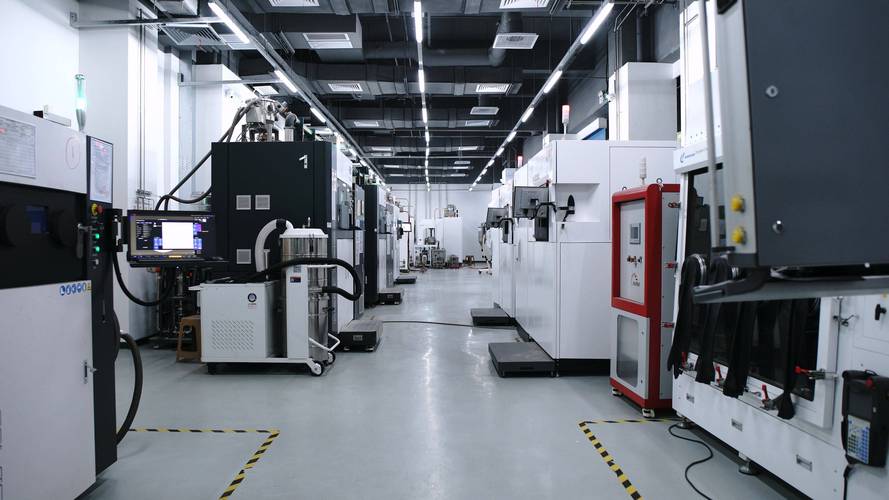 金属增材制造激光烧结车间现场
很多人把它等同于桌面3D打印,那真不是一回事。民用打印打个塑料摆件,层厚能到零点一毫米以上,错几层也看不出来。工业增材不一样,打金属零件,一层通常只有二三十微米,差不多头发丝直径的一半,差一点,整个零件的强度就不够。说白了,就是把一堆金属粉末,用激光或者电子束一点点熔成你要的形状。
工业级增材的坑,没进过车间的根本不知道
第一个坑就是金属粉末。不是随便磨点铁粉就能用。要求粒径均匀,含氧不能超标,流动性还要好,铺的时候才能铺得平平整整。符合要求的进口粉末,一公斤大几千,比同重量的银子还贵,打一个小零件,光材料就大几百出去了。国内现在也能做,但高端领域还是差口气,这是实话。
第二个坑,热应力变形。你想啊,激光扫过的地方一千多度,没扫的地方还是室温,一层一层堆上去,每一层都攒着应力,你打完把零件取出来,去掉支撑,放俩小时,它自己能弯出零点零几甚至零点几毫米。我见过一个厂家打航天的接头,尺寸差了零点一毫米,整批报废,几十万打水漂。
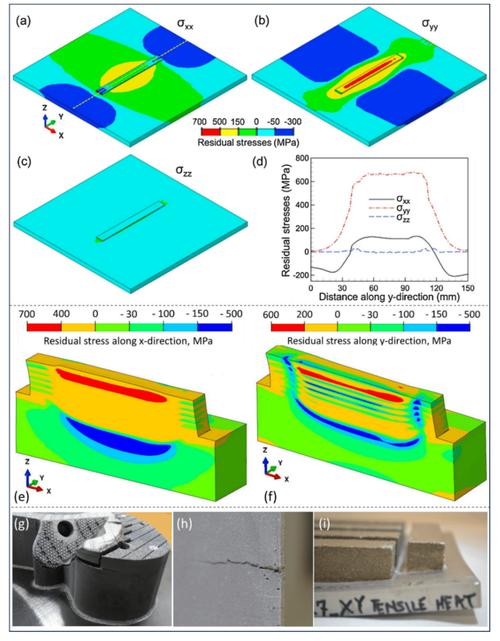 增材制造金属零件应力变形探伤图
还有支撑的坑。打悬空的结构,必须加支撑托着,不然铺下一层的时候就塌了。但要是零件内腔全是复杂结构,支撑打完根本伸不进去刀拆,拆不出来就是废件。所以增材不是把模型输进去就等着出零件,前期的工艺设计,支撑怎么放,扫描路径怎么规划,全靠老师傅的经验,半分懒都偷不了。说实话,我见过好几个老板,听人吹增材赚大钱,砸几百万买设备,结果大半年出不了一个合格件,最后把设备当废铁放角落落灰,太可惜了。
不是只有航天能用,普通人早就接触到了
 不是只有航天能用,普通人早就接触到了
很多人觉得增材制造是高高在上的航天黑科技,跟自己没关系。其实你去牙科诊所做牙冠,很多就是增材做的。先给你的牙扫个模,数据直接输进去,几个小时就打出符合你牙型的全瓷牙冠,比过去开模倒模快一倍,适配度还高,说不定你看牙就用上了,只是没注意。
还有定制化的假肢,过去要手工开模,几万块不说,等半个月,现在增材直接打,根据你的腿型数据调整,几千块就能搞定,穿戴还舒服。
不过话说回来,别听人瞎吹什么增材取代传统机加工。现在增材打完的零件,表面粗糙度根本达不到装配要求,最后还是要上铣床精修一刀,公差卡准了才能用。普通的标准零件,用传统铸造铣削做,成本比增材低一大半,根本轮不到增材上场。它就是补了传统制造的盲区,解决那些过去解决不了的问题,仅此而已。
那天看完打叶片,师傅把零件吹干净,往三坐标里一放,等了十分钟出报告,所有公差全卡在要求范围内,围看的一群人都笑了。增材制造哪有那么神,也没有那么玄,就是机械制造多出来的一把新扳手,原来拧不开的锁,换它来拧,刚好能开。就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间聊增材制造:不是网红吹的那样
文章链接:https://m.zystgy.cn/a/61129