2026-10-04 06:08:37 作者:网编
分类:文章
干机修快三十年了,改过上百台老车床,见过太多老板花了冤枉钱,最后改完还不如原来好用。
改之前先算清这笔账,别脑子一热就下单
很多小加工厂,接的活都是批量不大品种杂,买台全新数控动辄几十万,小老板扛不住,就盯上了老车床改造,几千到几万就能搞定,听起来简直是天上掉馅饼对吧?说实话,不是所有老车床都配得上改数控这回事。
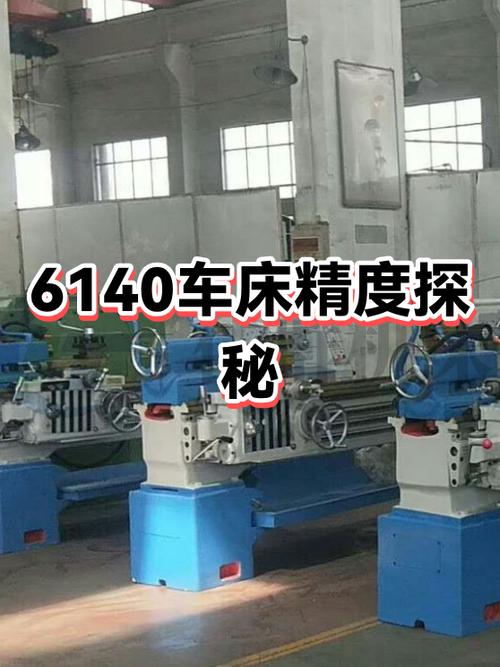 待改造普通卧式车床现场精度检测图
问:我有台用了十年的普通车床,导轨磨得坑坑洼洼,改完能用吗?
答:别碰。真的别碰。导轨是车床的根,磨拉修复的费用比你买整套数控系统都贵,改完精度飘得像柳絮,车个台阶都差好几个丝,哭都来不及。通常来说,导轨磨损不超过0.02mm,主轴间隙能调回合格范围,床身没有开裂变形,这才值得改。不然改完就是车间角落里积灰的废铁,扔了可惜留着占地方。
很多人上来就算账:改造才几万,买新的几十万,肯定改划算。你得把隐形成本算进去啊,改造完精度寿命通常也就五到八年,原装新数控能用到十几年,算下来其实差不了多少,前提是你的机子符合改造标准。
核心配件怎么选,别听商家瞎忽悠
改造核心就三样:数控系统、滚珠丝杆、驱动电机,这三样占了总费用的七成,选不对全白搭。
很多人上来就问,要进口系统还是国产?说实话,小加工厂改来车普通碳钢、铝合金,精度要求不超过0.05mm的话,国产一线品牌的系统完全够用,现在国内系统稳定性真不比进口差多少,没必要多花两三倍的钱贴那个洋标。
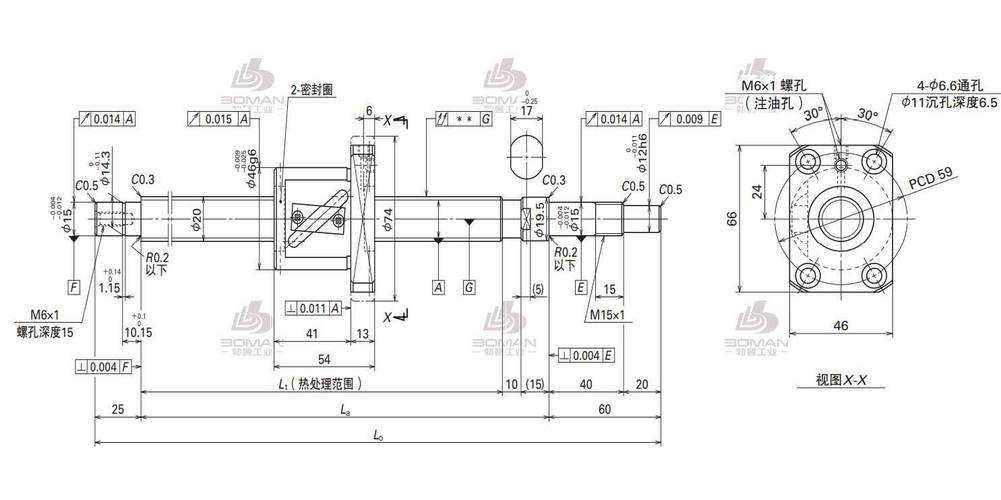 车床改造滚珠丝杆安装定位施工图
丝杆这块坑最多,别听商家给你吹什么耐磨普通丝杆够用来,一定要上滚珠丝杆,间隙控制完全不是一个级别,差的丝杆用一年就能磨出半毫米的间隙,精度掉的飞快,你还得拆了重新换,白花一遍工钱。
💡 给你提个醒:电机别盲目选大扭矩,你原来车床加工最大直径才630,选个12N.m的伺服完全够,选太大不仅浪费钱,还可能匹配不上系统,反而出问题。
问:改造的时候要不要连主轴箱一起改自动变速?
答:分情况说。如果改完主要车中小件,换活不算频繁,原主轴箱本来状态就好,留着手动换挡完全不影响,反正数控只控制走刀,换活的时候调一次转速就行,还能省小一万的改造费用,太香了。要是你打算干重切削,或者要求全流程自动化,那另说,不过那时候改下来成本都快赶上买半台新的经济型数控了,还不如直接出了老车床添钱买新的。
安装调试的坑,九成新手都踩过
 安装调试的坑,九成新手都踩过
我见过太多了,花大价钱买了全一线的配件,最后找个半吊子师傅装,装完就交差,精度差到离谱,用不了三个月就废了。
上个月还有个加工厂老板找我去擦屁股,之前找了个流动师傅改的,花了三万八,车出来的外圆一头大一头小,差二十个丝,调了半个月越调越乱,师傅也找不到人了。我拆开护罩一看,滚珠丝杆两端的安装座同轴度差了快十个丝,丝杆转着都卡,能出精度才怪。
花大价钱买的好配件,就栽在最后安装调试这一步,亏不亏?
改完一定要打表测,X轴Z轴的重复定位精度、主轴端面跳动、导轨平行度,一个都不能少。少测一个环节,都可能给后面留大坑。
还有个最容易忽略的坑,很多老板为了省几千块,改完不做封闭防护罩,切屑液和铁渣直接往丝杆和导轨上溅,不到一年丝杆就磨废了,改完花两三千做个防护罩,真的是花小钱省大钱。
说实话,老车床改数控本来就不是完美的方案,但是对很多预算有限、活杂量小的小厂来说,确实是缓解资金压力的好路子。选对机子,选对配件,找对靠谱的师傅,花几万块就能满足生产,比几十万买新的压力小太多。
不过话说回来,要是你干的是高精度活,批量又大,那还是直接上原装新车床吧,改造的精度和稳定性,始终比不了原厂设计装配的,这个道理,得提前想明白。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老车床改数控:厂子里不会写进手册的实操经验
文章链接:https://m.zystgy.cn/a/61137