2026-10-04 11:11:47 作者:网编
分类:文章
上周跟徒弟蹲在数控折弯机旁边擦导轨,徒弟戳了戳面前的触控屏问,师傅这玩意儿不就是个放按钮的地方?
哦不对。很多小厂改旧设备,找个小作坊粘个触控屏就敢说自己升级了智能化,扯淡。
真不是这么回事。人机界面是机器跟人说话的地方,你给指令,它给反馈,不是凑数的装饰品。
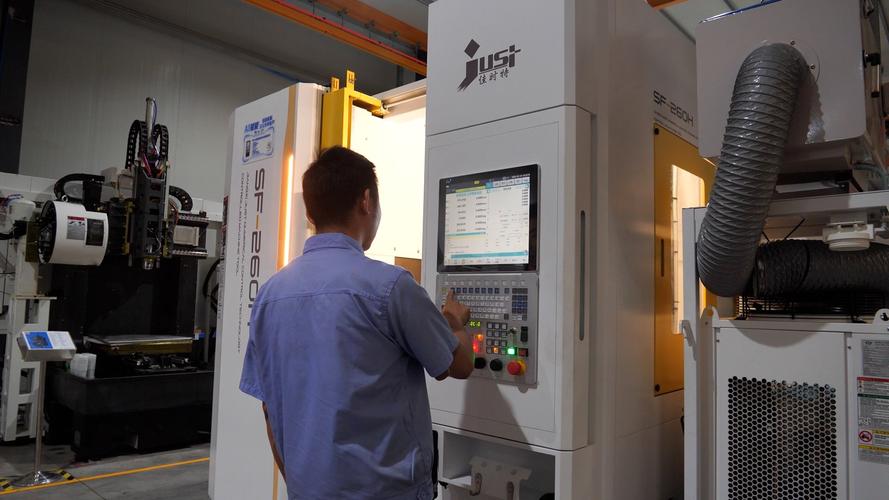 车间数控车床人机界面操作现场
不是加个屏幕就算数
很多人对人机界面的误解,就是把它当成了手柄按钮的替代。其实从你输进第一个参数,到机器反馈当前主轴温度、油压、进给误差,所有信息都得走这座桥。桥搭歪了,两边都过不去。
去年我们厂改那台旧普车,图便宜找了个小团队改,屏幕装上挺好看,就是带油的手按上去没反应,冬天零下好几度的时候,开机要卡三分钟。徒弟赶活那次,就是等屏幕响应,晚了半秒退刀,废了一根直径八十的45号钢棒,那根料当时小两千,徒弟心疼了快一周。
这就是典型的,只做了形,没摸到根。它不是把物理按钮搬到屏幕上就完事,得适配车间的活法。
机械工业做人机界面,难在哪
很多人拿手机屏幕的标准看工业人机界面,不对。手机揣兜里带身上,风吹不着雨淋不着,车间是什么环境?到处飘切削液雾,铁屑时不时崩一下,冬天车间没暖气零下三五度,夏天机器烤着屏幕能到四十七八度。
第一个难,就是硬件扛造。普通触控屏用仨月,表面被铁屑划得看不清字,切削液渗进去直接短路报废。更要命的是电磁干扰,车间里十几台伺服电机、变频器同时转,电磁乱得像熬粥,普通人机界面扛不住,好好的加工坐标能跳成负数,直接撞刀。刀头废了是小事,床子导轨撞坏了,停线一天的损失够买十块屏幕。
第二个难,就是逻辑顺。我见过不少设计院出来的方案,把人机界面做的像智能手机首页,全是花里胡哨的能耗曲线、生产统计,操作工每天换产要调的进给速度,藏在三级菜单里,点四次才能进去。班长跟我吐槽,说换个模具的功夫,喝茶的时间都过去了,设计这玩意儿的人肯定没站在机床旁干满八小时。
说实话,真对。做机械工业的人机界面,好看没用,顺手才有用。
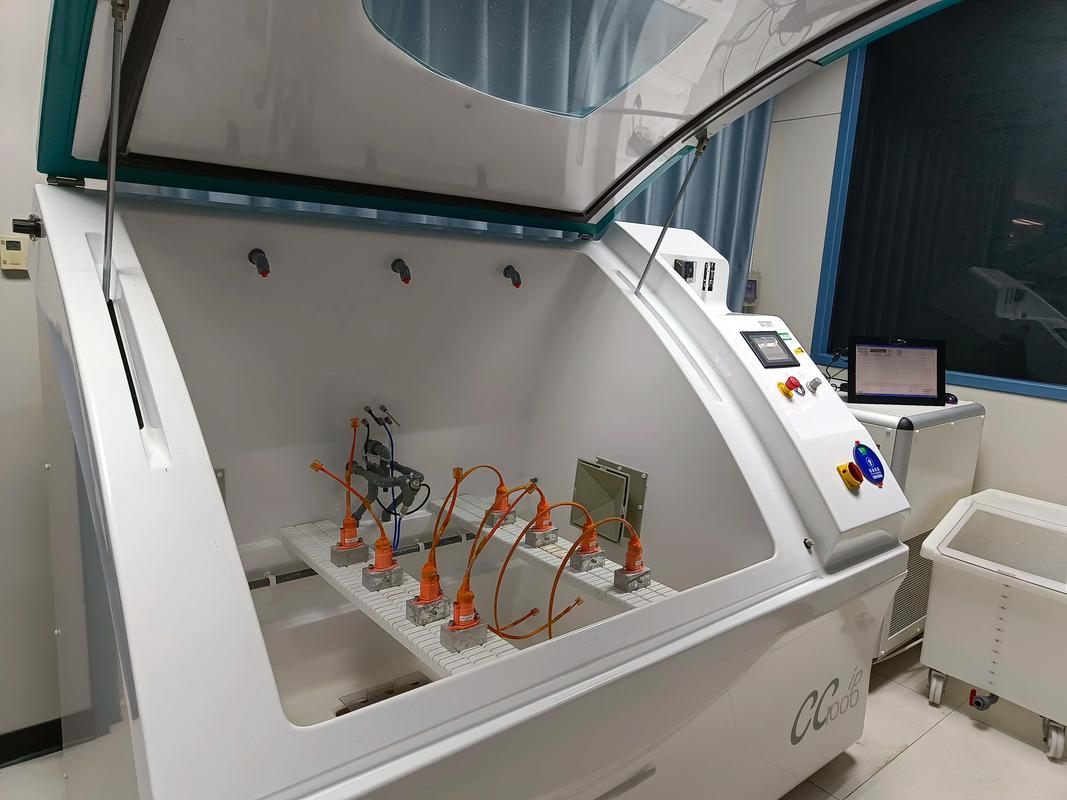 机械工业人机界面防水防尘测试图
它到底改变了什么
 它到底改变了什么
原来老车间里,干批量活,每个产品的参数都要操作工记在小本子上,换产的时候扳手柄、调压力表,一个一个对,慢的时候十来分钟才能搞定,还容易看错行调错参数。
现在呢,配方存在人机界面里,换产品点一下,机器自己把参数都调好了,一分钟都用不了。这不光是快,还少出那种低级错。新手刚来,不用背三个月参数,跟着屏幕提示走就能上手,原来培养一个熟练工要小半年,现在俩礼拜就能独立干简单活。
你以为它只跟车间师傅有关系?不对。你开的汽车,每个冲压件都是冲压线出来的,人机界面准,冲压的误差就小,车门缝隙就匀,开起来风噪都小。你家里用的冰箱洗衣机,外壳的模具精度,也是靠生产线的人机界面保的,说白了就是咱们摸到的每一件工业产品,都有人机界面的功劳。
不过话说回来,现在很多设计走歪了,什么都往屏幕里放,原来机床床头那个拳头大的红色急停按钮,硬生生改成屏幕上的一小块,真出了事,操作工满手油,慌得发抖,按半天按不到,那就是闯大祸。我一直跟徒弟说,急停必须是实体大按钮,放最顺手的地方,屏幕只管正常操作,这才是对的。
昨天徒弟拿他给新线画的界面给我看,常用参数全在首页,每个按钮都做的比手指大,急停实体按钮就在界面右下角伸手就够到,我带着手套试了试,连按十下都灵,油污糊在上面也不跳。我跟他说,这就对了。
人机界面,说白了就是给机器搭个跟人说话的台阶,你好好说,我好好干,就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的交互窗口:聊聊机械工业的人机界面
文章链接:https://m.zystgy.cn/a/61154