很多人对润滑的印象,还停留在自行车链条抹黄油、门轴响了滴两勺油的阶段。根本想不到工业场景里,这玩意是决定产线寿命的核心。
别误会,工业润滑真不是”给机器抹黄油”
日常家用的润滑,只要能减少点摩擦就行,坏了大不了换个链条换个合页,几块钱的事。工业场景完全不一样。就拿刚才说的轧机主轴承来说,转一圈要承受几千吨的轧制力,两个摩擦面之间的压强能到几个GPa,比子弹撞击钢板的压强还高。要是油膜破了,不到一小时轴承就会磨废掉,整条约百米的产线全得停。
还有百米高空的风电齿轮箱,冬天零下三四十度冻得硬邦邦,夏天太阳晒得箱壳能到六十度,一转就是好几年不停机。润滑出问题,吊一次齿轮箱换轴承,成本几百万起步,大半利润都没了。
工业润滑早就不是单独的”加油”动作了,是一整套覆盖材料选型、系统设计、在线监测、再生处理的完整技术体系。行业里有个数据我记得很清楚,制造业超过三分之一的非计划停机,根源都是润滑出了问题。
说出来你可能不信,我见过一条年产值几个亿的生产线,就因为给输送链条加错了粘度的油,三个月磨断了十七根链条,停了十多天,损失上百万。
工业润滑最容易踩的几个误区,新人基本逃不开
第一个误区,油越贵越好,进口的一定比国产的好。真不是。我前几年在汽车厂碰见过一件事,新进的高速磨床,师傅听说进口全合成极压油好,硬生生把原厂指定的低粘度抗磨液压油换成了进口高粘度齿轮油。结果开机半小时,磨出来的凸轮轴全是振纹,废了十几根坯料才找到原因。粘度不对,高速转动下油膜根本没法均匀附着,搅油还带了额外的发热,不抖才怪。
第二个误区,加的越多越好。
很多现场师傅图省事,轴承腔里油加满,觉得多总比少好。结果呢?轴承转起来带着油不停搅动,油温直接飙到八十度,不到三个月轴承就烧蚀报废。实际上,轴承腔只要加三分之一到二分之一的容量就够了,太多真的会出事。
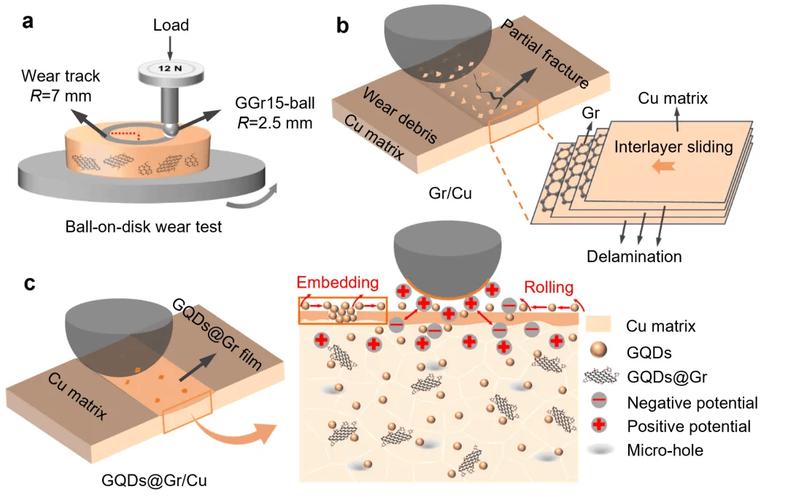
润滑的本质说穿了很简单,就是在两个相互摩擦的金属面之间,撑住一层不会破的油膜,把本来直接接触的凹凸微观面隔开。说起来简单,做起来难到离谱。
还有一个最多人信的误区:没坏就不用换油。油看起来清亮亮的,就一直用。其实油用久了,会氧化变质,会混进磨屑、灰尘这些杂质,更关键的是,油里用来提升强度、抗腐蚀的添加剂,用一段时间就会消耗完,哪怕看起来干净,油膜的强度能掉一半以上,出事只是早晚的事。
不过话说回来,现在的在线过滤、油再生技术成熟了,很多工业油只要处理得当,用个三五年甚至更久都没问题,不用按刻板的周期瞎换,纯粹浪费钱。
悄悄变了的工业润滑,藏着制造升级的细节
前几年,高端风电、光伏、盾构这些领域的专用润滑油脂,几乎全是进口品牌垄断,价格高不说,供货还不稳定。这几年国内的配方技术上来了,不少国产润滑产品的性能已经追平了进口,价格直接降了快一半,太多企业都换了国产。
还有现在的智能润滑,跟着工业互联网一起起来了,现在很多新产线的润滑系统都装了小型传感器,实时测油的粘度、杂质含量、介电常数,能提前半个多月预判润滑故障,不用等出问题再停机抢修,省了太多不必要的损失。
还有一些极端工况的新方案,比如单晶炉、陶瓷窑这种一两千度的高温环境,普通油脂早就烧没了,现在用石墨烯基、二硫化钼基的固体润滑,寿命比原来长了三四倍,少了很多频繁换润滑的停机时间。
昨天翻我们厂今年的运行记录,全年因为润滑问题导致的非计划停机,比五年前少了整整七成。一半是现场管理规范了,另一半真的是我们自己的工业润滑技术起来了。
机器跟人没区别,你得给它喂对了”口粮”,它才能好好给你干活。对吧?