为什么预压是滚珠丝杠精度寿命的隐形开关
很多人选滚珠丝杠,第一反应问精度等级,C0还是C5?多少钱一米?压根没人问预压是多少。 说白了,预压就是滚珠螺母和丝杠滚道之间的过盈量,目的就是消除轴向间隙,提高系统刚性,让你走刀的时候不飘,定位不晃。 没有预压,丝杠一动就有间隙,精度肯定差。预压不对,轻则提前报废,重则温升炸精度,一样翻车。
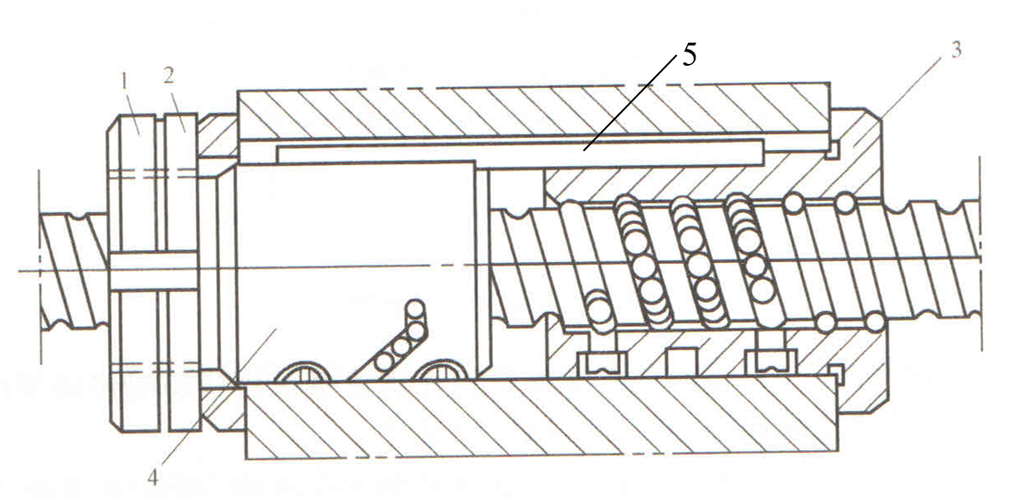
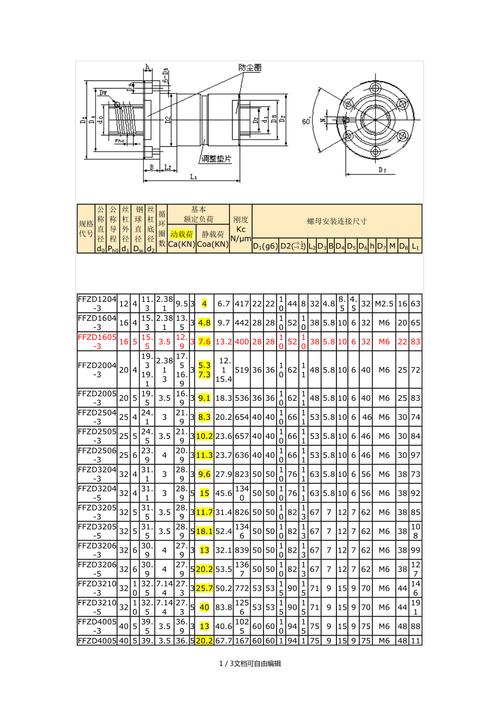
问:是不是预压越大,刚性越好精度越高? 答:大错特错!我见过太多工程师为了零间隙,死命加预压,结果丝杠跑不到半年,滚珠磨成了椭圆,温升快到能烫住手,热伸长又把精度带歪了,赔了夫人又折兵。通常来说,预压量选额定动载荷的大约10%就足够应对多数工况,重载才会往上加,具体还要匹配你的使用场景,绝不是越大越好。
预压还分等级,不同等级对应完全不同的工况,很多供应商给你的默认预压,根本不匹配你的设备,这就是坑的来源。
不同工况下,预压到底怎么选
说点干的,直接对号入座。 ✅ 高速轻载类:比如贴片机进料、自动化检测台、小型分拣设备,负载大多在几十公斤以内,速度快摩擦要求低。选轻预压就够。没必要上中预压重预压,徒增温升,加速磨损,多花钱还办坏事。 ✅ 中负载加工类:普通数控机床进给轴、小型加工中心、工业搬运机械手,这类需要一定刚性,又要兼顾寿命,选中预压刚好,能消除大部分间隙,刚性足够,磨损速度也可控。 ✅ 重载切削类:龙门铣、重型车床这类承受大切削力的设备,才需要上重预压,抗变形能力够,不会因为切削力让丝杠窜动。
说实话,我上个月碰到那个做非标分拣的客户,负载才十几公斤,非要选重预压,说选大的心里踏实,结果夏天车间30度,丝杠温升冲到41度,热伸长拉了三个丝,分拣永远偏位,最后花了两万多换了轻预压的丝杠才好,纯纯交了智商税。
问:使用过程中预压会掉吗?掉了能补吗? 答:当然会掉啊!滚珠丝杠本来就是消耗件,滚珠和滚道常年摩擦,用个三五年,哪怕选型对,预压也会慢慢衰减,间隙就出来了。能不能补?分结构:现在常用的双螺母结构,就能通过调整垫片或者螺纹预紧重新补预压,单螺母变位预紧的就不行,只能换。很多设备用到后期精度歪了,第一反应就换丝杠,其实不少双螺母结构的,调个预压就能救回来,能省大几千甚至上万,别上来就拆了换。
几个容易被忽略的配套细节
选对预压只是第一步,还有几个小事,做错了一样让预压提前挂掉。 第一个,润滑匹配。预压越大,对润滑的要求越高。用了中预压以上,还半年不换润滑脂,那磨损速度翻几倍都正常,预压掉的比兔子跑的还快。高速工况一定要用适配高速的润滑油,别拿便宜润滑脂凑活。 第二个,安装精度。安装时候丝杠和导轨的同轴度歪了,哪怕预压选对了,运行时候一直有额外的附加载荷,用不了一年预压就没了。装的时候多花半小时校一下同轴,能多换两三年寿命,不值吗? 第三个,温升预留。预压肯定会带来额外的温升,高精度设备选型的时候,一定要留好热补偿的余量,要是对精度要求特别高,直接上中空通冷却油的丝杠,别等装完了才发现精度飘,那时候改都没法改。
不过话说回来,现在很多供应商卖丝杠,只跟你吹精度等级、品牌,根本不跟你讲预压的适配,很多刚入行的工程师,哪里懂这些,踩坑真的是难免。选滚珠丝杠的时候,别只盯着价格,把你的工况说清楚:负载多少、最高速度多少、精度要求多少,一定要让供应商给你匹配对应的预压,别拿默认款就往上装。
干机械这么多年,最大的体会就是,越是看起来不起眼的小参数,越能决定整台设备的成败。滚珠丝杠看起来就是滚道加滚珠的玩意儿,门道全在这些看不见的地方,预压就是最容易踩的那个坑。没错吧?