2026-10-05 13:08:42 作者:网编
分类:文章
上个月跟着老钳工王师傅逛重型机械厂的热处理车间,刚进门就被脚边的东西绊了一下。低头看,半人高的钢坯躺地上,沾着发黑的切削液,凉飕飕的。
王师傅踢了一脚:“刚锻出来的齿轮坯,再过一周就能磨齿装机了。”
我那时候才反应过来,我们天天说工业基础,这满地滚的铁疙瘩,就是最实在的基础。
别小看一圈齿,几微米误差就能废了整台设备
很多人对齿轮的印象,还停留在钟表里那片指甲大的铜片,顶多是自行车变速器上的铝齿轮。工业齿轮完全是两码事。
它要扛的,是几十吨甚至上百吨的扭矩,一转就是好几年不带停。风里吹着,海水泡着,满载负荷转,半分错都出不得。
王师傅说,以前给港口做过岸桥的起重齿轮,做出来试转,就是晃,怎么调都不对。拆下来测,就是其中一个齿的齿距差了两微米——还不到一根头发丝的三十分之一。就这一点差,整圈齿咬合的时候次次打蹭,不出半年就能把所有齿磨废。
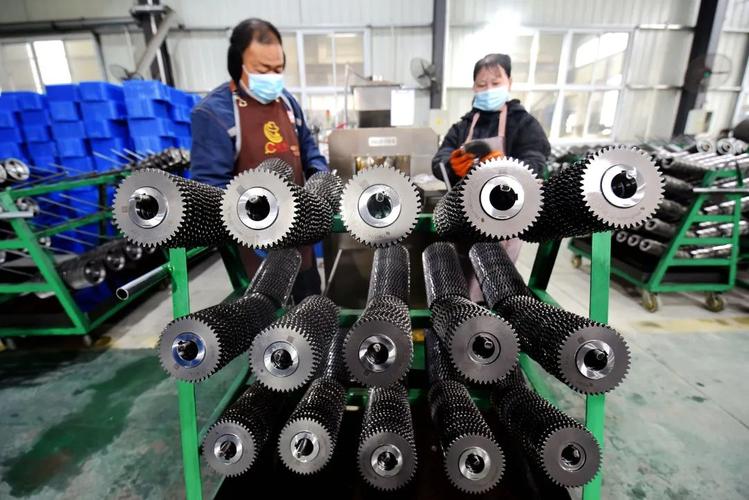 重型机械厂车间加工工业齿轮坯场景
很多新手刚学的时候觉得不就是切出齿形吗?有什么难的。待上三个月就懂了,工业齿轮要的不是有齿,是每一个齿的角度、厚度、间距,全要严丝合缝。你转的时候我贴着你,力顺着齿面均匀传过去,不能有半点卡壳,不能有半分偏载。
说实话,真的难。
从钢锭到成品,哪一步都能翻车
一块普通的齿轮,做出来要过多少关?
第一步是锻造。把烧红的钢锭反复锻打,把内部的气孔、杂质打碎,把晶粒锻得细密。这一步偷工减料用铸坯代替锻坯,成品用不了一年齿根就会断,省一点钱,赔出去几百万的设备损失,太常见了。
然后是粗切齿,然后就是最核心的渗碳淬火。要让齿轮表面硬度够高,耐磨,芯子又要够韧,能扛冲击,不能一撞就碎。这一步的温度、渗碳时间,差十分之一都不行。温度高了,齿面会裂,温度低了,硬度不够,用不久就磨坏了。
我见过一炉齿轮出来,十个有七个变形超差,直接回炉重炼,几十万的材料就这么废了。王师傅说,这行就是这样,你对它偷一点懒,它立马给你脸色看。
最后一步就是磨齿。这一步最磨时间,大的工业齿轮,磨一个齿面就要十几分钟,一个齿轮几十上百个齿,磨完要大半天。老师傅每隔半小时就要拿千分表卡一遍齿距,眼睛凑得离工件比书页还近,睫毛上都沾着冷却液的雾珠。
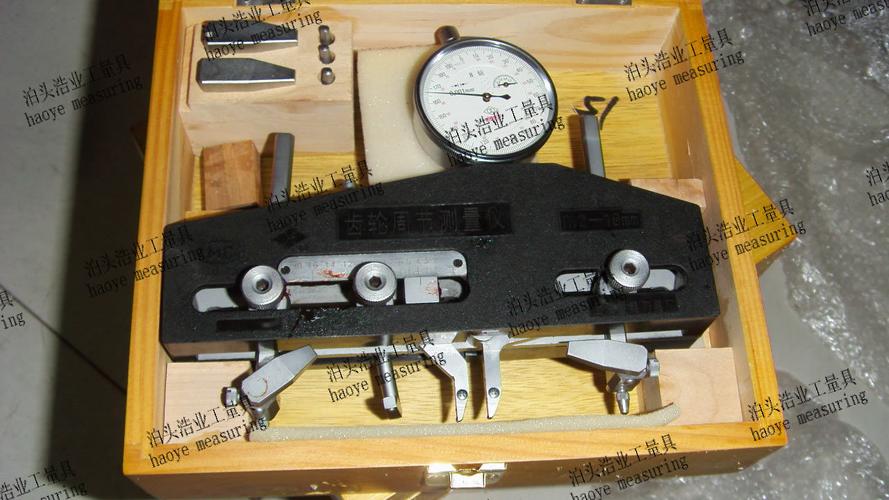 千分表检测工业齿轮齿距误差现场
很多人说现在3D打印能打齿轮,能不能替代传统加工?说实话,小负荷、低转速的地方凑活用还行,真用到重载工业场景,强度和精度都差远了,材料特性摆在那,不是靠新概念就能颠覆的。
它藏在你看不见的地方,托着整个生活转
 它藏在你看不见的地方,托着整个生活转
你可能从来没见过工业齿轮,但你每一天的生活都离不开它。
风电场里转的大风车,叶片转得慢,要靠齿轮箱把转速提上去才能发电,那里面一箱大大小小的全是工业齿轮。坏一个,整个风塔都停转,维护一次要爬上百米,成本几十万。
别说新能源就不用齿轮了,现在的新能源电动车,减速器里的高精度工业齿轮,要求比传统燃油车还高——你开着车顺不顺,噪音大不大,续航能不能上去,全看齿轮精度够不够。
你每天坐的电梯,曳引机里有它,你小区的供水泵里有它,港口卸集装箱的岸桥,三峡大坝的船闸,全靠它转。它从来都藏在机箱里,沾着油,默不吭声,转十几年都不出问题,所以没人会想起它。
不过话说回来,现在舆论场上都在吹芯片、吹AI,全是高大上的概念,谁会关注一个黑乎乎的铁齿轮?可你仔细想想,没有这些磨得刚刚好的齿,再高端的设计也转不起来。
那天走的时候,王师傅摸了摸那个刚磨好的齿轮齿面,凉丝丝的,光滑得能照见人。他说,工业哪有那么多花里胡哨的东西,就是把每一个齿,磨到刚刚好。差一点都不行。
你看,整个世界能顺顺当当转起来,靠的就是这么一群没人看得见的铁家伙,一口咬着一口,悄悄使劲。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磨齿机旁,读懂不起眼的工业齿轮
文章链接:https://m.zystgy.cn/a/61230