别拿工业弹簧不当核心受力件
很多人对弹簧的印象,还停留在圆珠笔、沙发靠垫里的小软簧,捏一下就变形,松开就弹回来。工业弹簧和这些民用小玩意,根本不是一个东西。
简单说,工业弹簧就是服务于各类工业场景,承担载荷、缓冲吸震、控制机构运动的弹性零件,从高铁转向架到核电站安全阀,从盾构机刀盘到半导体光刻机,到处都有它的影子。
它的核心作用说穿了很简单:把力存起来,需要的时候再放出来,还得把不该有的振动给吃掉。就拿高铁来说,一节车厢几十吨,跑起来时速三百多公里,轨道接缝的冲击全靠转向架上的工业弹簧给消化,不然你坐高铁能颠得掉牙。
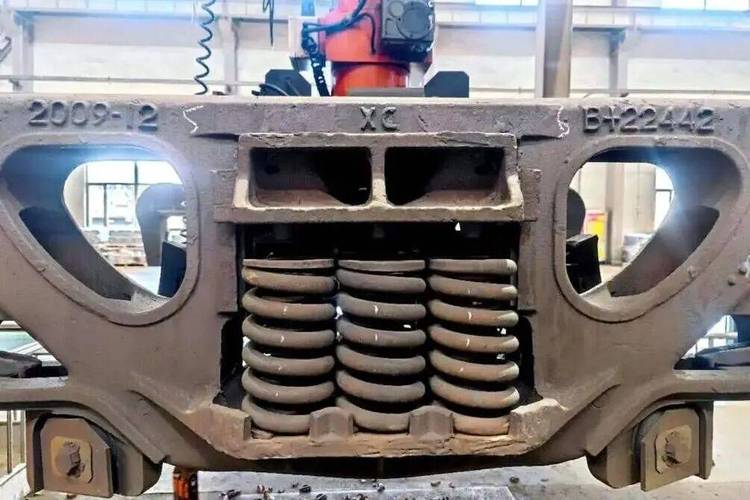
做一根合格的工业弹簧,难在哪?
说实话,我刚入行的时候也觉得,不就是把钢丝卷成螺旋吗?有什么难的?蹲过三次热处理车间才知道,这里面的坑能埋死人。
第一关就是材料。工业弹簧用的不是普通碳钢,大多是淬透性合金弹簧钢,根据不同的受力和环境要求,往里加硅、锰、钒、铬这些元素,差一点成分,性能差好几个等级。比如要扛疲劳的弹簧,硫磷杂质的含量必须控制在0.03%以下,差0.01个百分点,寿命直接砍一半都不止。现在高端领域还用到钛合金、高温合金,那材料成本本身就上去了,还难加工。
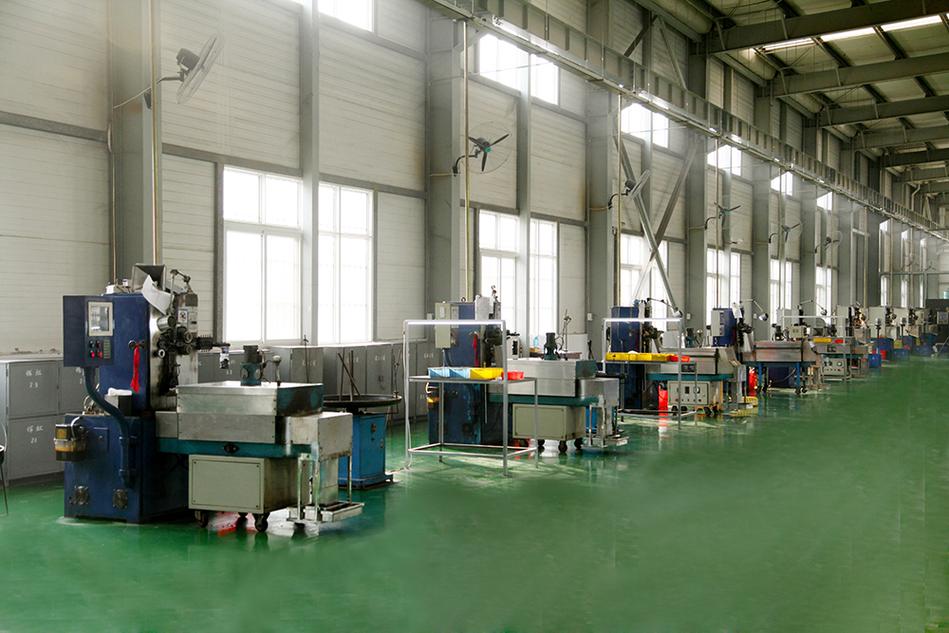
第二关是加工成型后的处理。卷完簧只是第一步,接下来要淬火回火调整硬度,然后最关键的一道工序是喷丸。什么是喷丸?就是用直径不到1毫米的小钢珠,高速喷射弹簧表面,打出一层均匀的残余压应力。这么说吧,就像你运动前提前拉筋,把肌肉预绷紧,真跑起来就不容易拉伤。喷丸这一步做不好,弹簧用个几万次就会从表面开裂,直接断掉。
第三关是一致性。做一根合格的不难,做一百根一万根全都合格才难。我之前碰到过一个案子,一批弹簧出厂全检都合格,装到设备上三个月断了三根,查了半个月才发现,卷簧机的进给轮磨损了两丝,导致那几根弹簧的节距差了一点点,表面有个肉眼看不见的微裂纹,循环受力下直接裂穿了。
几个很多人都搞错的误区
干了这么多年,见了太多对工业弹簧的错误理解,挑几个常见的说。
第一个误区:越硬的弹簧越好。很多人拿硬度判断弹簧好坏,这完全不对。硬不硬说的是刚度,刚度是靠线径、中径、圈数调出来的,你要硬很简单,把钢丝加粗就行了,但硬过头,该吸震的时候吸不住冲击,反而会把周边的零件震坏,得不偿失。适合工况的才是好的。
第二个误区:弹簧只要没断就能一直用。不对,弹簧有个毛病叫蠕变松弛,就是长期受载荷,尤其是高温环境下,它会慢慢“变懒”,弹力一点点掉。比如发电厂的安全阀弹簧,用个十年八年,弹力可能掉10%以上,本来压力到10兆帕就得弹开泄压,结果现在到12兆帕都弹不开,那就是特大安全事故。所以重要场景的弹簧,到年限就得换,哪怕看着没断也不行。
第三个误区:工业弹簧都是螺旋形的。哪能啊,根据场景不同,形状差远了。重载货运汽车用的叠起来的板簧,核电站管道缓冲用的碟形弹簧组,挖掘机座椅用的是气弹簧,不一样的活用不一样的弹簧。
不过话说回来,现在新领域对工业弹簧的要求真的越来越离谱。航天用的弹簧要扛得住零下两百多度的低温,不能脆裂;新能源汽车电池包的连接弹簧,要能扛几千次冷热循环,还得保持稳定弹力;光刻机里的精密弹簧,受力误差不能超过一牛,差不多就是一张A4纸的重量差。
前几年还能听到说,高端工业弹簧都得进口,现在国内不少厂已经能做出来了,差的其实不是设计,是材料纯度和加工稳定性,就是一百根里不能出一根不合格的,这个稳定性练出来真的花了不少功夫。
你走在马路上,坐高铁,逛工厂,你看不见它。它就在机器最不起眼的缝隙里,安安静静扛着力,消化着冲击,几年几十年不出声。没什么聚光灯,少了它,整个工业体系都转不动。