2026-10-06 01:27:48 作者:网编
分类:文章
我跑过几十家珠三角的机加工小厂,见过太多老板在废水上踩坑。要么偷偷排被重罚,要么花大价钱上了设备,出水还是不合格。更离谱的是,有的厂处理一吨废水花一百多,干了大半年一算,赚的钱还不够填废水处理的窟窿。
为什么会这样?大多是没摸清楚机加工废水的脾气,瞎堆设备瞎花钱。
为什么机加工的切削液废水,处理起来这么麻烦?
机加工车间排的废水,80%以上是换下来的废切削液,还有地面冲刷水。这里面的成分太杂了:半稳定的乳化油,磨下来的细铁屑铝屑,还有切削液里自带的防锈剂、杀菌剂,时间放久了还会发臭长菌。
普通的沉淀池,只能沉点大颗粒,那些乳化油根本沉不下来,出水COD轻轻松松破万,离排放标准差远了。
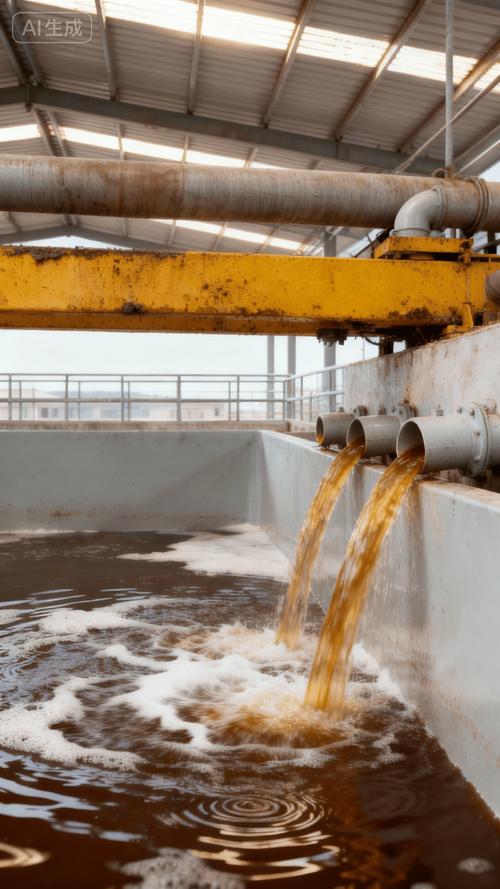 机加工车间排污口切削液废水实拍
我上个月去东莞一家做汽配的小厂,老板说前两年听朋友忽悠,花八万买了一套一体化设备,刚装完检测合格,半年后就不合格了,现在每次抽检都提心吊胆。
问:为什么很多低价废水处理设备,用了半年就出问题?
答:核心问题在预处理阶段偷工减料了。机加工废水带大量细金属屑和浮油,很多低价设备为了省成本,直接省了隔油刮油、磁性过滤这两道工序,直接进生化池。浮油会把生化池里的活性菌膜整个糊住,不出三个月,活性菌全憋死,处理能力直接掉一半都不止,出水自然不合格。
说白了,预处理没做好,后面再好的工艺都是白搭。
低成本落地的处理方案,亲测能稳定达标
我前两年给三家小厂改了处理流程,改完之后,每吨废水的处理成本从一百多降到四十出头,连续一年抽检全合格,老板都挺满意。
说实话,没必要追求什么高大上的进口工艺,适合自己产能的才是最好的。给大家理一下核心步骤:
1. 先做预处理:隔油池刮走浮油,过磁性过滤器吸走细金属屑,这两步投入不高,能去掉差不多60%的污染物,大大减轻后端的压力。
2. 破乳反应:按比例加破乳剂和PAC,把乳化油从水里分离出来,这里要注意,选破乳剂一定要对应你的切削液类型,合成切削液和乳化切削液用的破乳剂不一样,别买错了。
3. 气浮除渣:用气浮机把分离出来的油渣浮到表面,刮走统一处理,这一步做完,COD能去掉九成左右。
4. 后端过滤深度处理:如果排放标准严,就进小型生化池培养活性菌,进一步降解COD;要求低一点,直接过活性炭过滤罐就行。
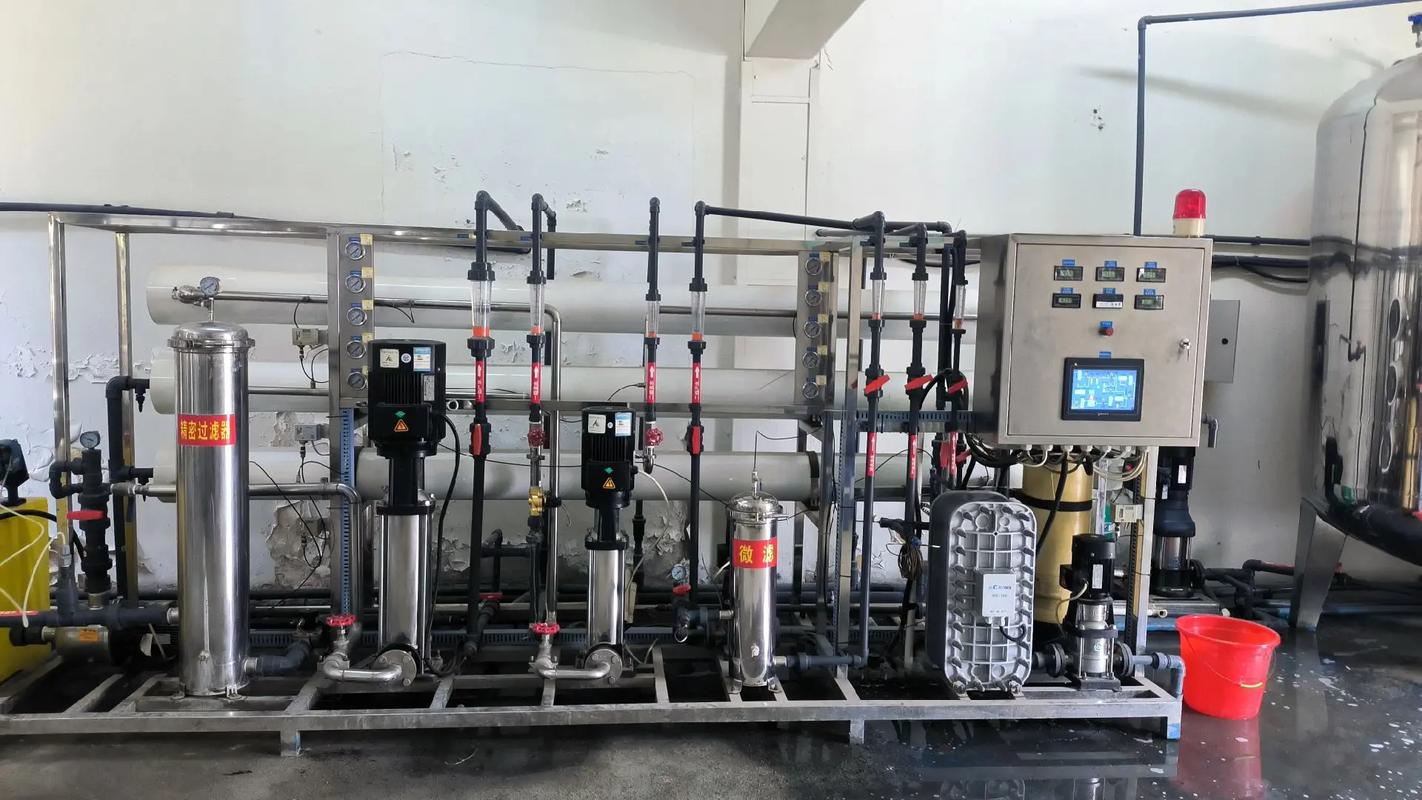 小型机加工切削液废水处理设备现场安装图
问:每天只出两三吨废水的小厂,必须上生化系统吗?
答:真没必要。初期预算有限的话,选「化学破乳+气浮+活性炭吸附」的组合就行,初期投入比生化系统省三分之二还多,唯一的缺点就是两三个月要换一次活性炭,综合算下来,每吨成本也才四十多,和生化差不多,适合小厂子初期过渡。
不过话说回来,如果你的厂子每天排五吨以上,还是上生化划算,长期运行成本更低。
几个没人愿意说的隐形坑
 几个没人愿意说的隐形坑
我见了太多厂子,设备选对了,最后还是出问题,都是踩了这些坑。
第一个坑,为了省成本偷排。现在大部分工业园都装了在线监测,超标一秒就联网发预警,抓到一次罚款最少十万,够你买半套新设备了,真犯不上❗
第二个坑,药剂瞎加量。很多操作员怕出水不达标,拼命往反应池里加破乳剂和PAC,结果污泥量直接翻三倍,每次清污泥的钱比药剂钱还贵,完全是赔本买卖。按药剂说明的比例加,做完小试再定用量,比瞎加靠谱多了✅
第三个坑,装完设备就不管了。很多厂子把设备往角落一放,一个月不检查一次,刮油板卡了都不知道,浮油堆得快没过进水口了,能处理好才怪。每周抽十分钟,看看刮油板转不转,排排污泥,花不了多少工夫,能省好多后续的麻烦。
很多小老板一开始都觉得,废水处理就是花钱的赔本买卖,其实理顺了,真没那么贵。我见过一个老板,之前每个月罚两万,改完流程之后,每个月处理费才三千多,一年省下来二十多万,换个新车床不香吗?
合规现在是底线,早点把这事捋顺,晚上睡得都安稳。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间废水处理:被很多小厂忽略的降本关键点
文章链接:https://m.zystgy.cn/a/61264