从车间废钢到新零件:机械制造里的循环经济到底怎么跑通

上周在华东一个汽配车间蹲点,帮朋友调加工参数,转身就看见角落堆了半人高的废锻坯。 那不是报废料,是大零件加工切下来的余头,整整齐齐码着,等着拉给隔壁做小紧固件的厂。放在十年前,这些东西早跟着铁屑一起拉去回炉了。

很多人对机械制造的循环经济,理解错了

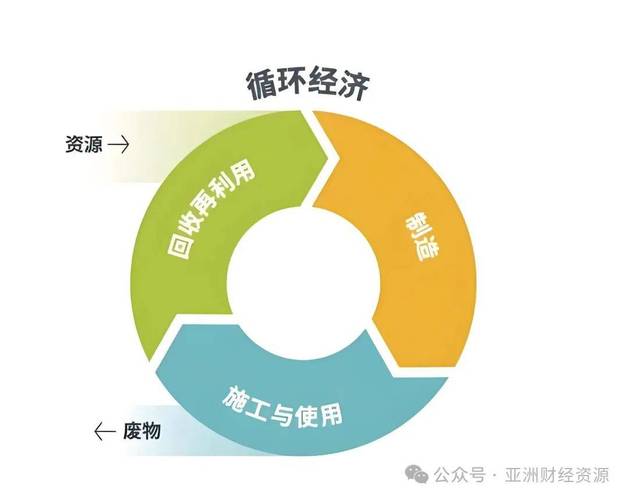
不少人提起循环经济,第一反应就是捡废品、回炉炼钢,最多再加个修旧利废凑活用。 不对。 一块几十公斤的锻坯,经过铣、刨、钻好几道工序切下来,最后成型的成品可能只有十来公斤,剩下六成多都变成了切屑和边角料。原来的模式是这些废料全部回炉,能耗高不说,还浪费了本来已经提纯加工好的材料。 现在机械行业说的循环经济,核心是梯级利用,其次才是回炉重炼。大块完整的余料,直接转去做更小的零件,不用重新开锻;性能达标的旧零件,翻新再制造之后直接当合格件用,不用重新炼钢铸造;实在用不了的细碎料,最后才回炉。 还有很多人把再制造和翻修混为一谈,觉得翻修就是对付用,质量没保证。其实正规再制造,是把旧零件拆解之后,用专业工艺修复磨损部位,最后精度、性能完全达到新零件的标准,成本却能降一半以上。
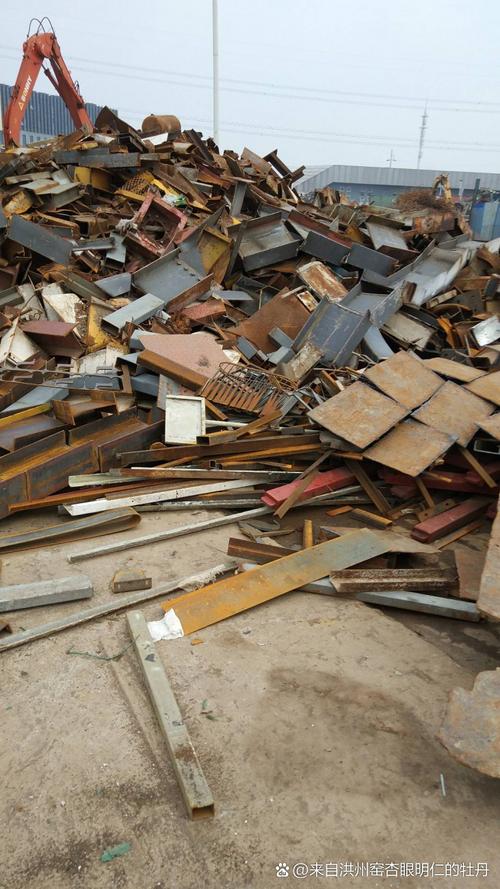
机械加工车间分类摆放的回收废钢料
机械加工车间分类摆放的回收废钢料

机械循环经济最难的,从来不是回收,是分选

说出来你可能不信,跑过现场的工程师都懂,百分之八十的循环卡壳,都卡在上分选这一步。 举个最简单的例子,车间同时加工304不锈钢和45号钢的零件,工人每天清铁屑,图方便都倒一个废料箱里,拉去回收的时候,收购站只能按最低品级的45钢算钱,本来值钱的不锈钢就这么被贱卖了。回炉之后,整炉钢的成分都被混了,只能做低要求的普通钢材,本来304可以再做不锈钢零件,这不就是白白浪费? 更麻烦的是带镀层、带异种材料的零件。比如镀硬铬的活塞杆,和普通碳钢件混一起回炉,整炉料铬超标,直接废掉,一点回旋余地都没有。 现在有便携式手持光谱仪,往料上一放,几秒钟就能测出牌号,摆在车间门口就能用。为什么很多厂还是不愿意分?说白了就是习惯改不过来,算不清账。工人觉得多开一个料箱多费事,老板觉得买分选设备要花钱,不如混一起卖省事。 说实话,我见过的小厂,分料之后卖废料的收入,半年就能把买光谱仪的钱赚回来,剩下的都是纯赚。
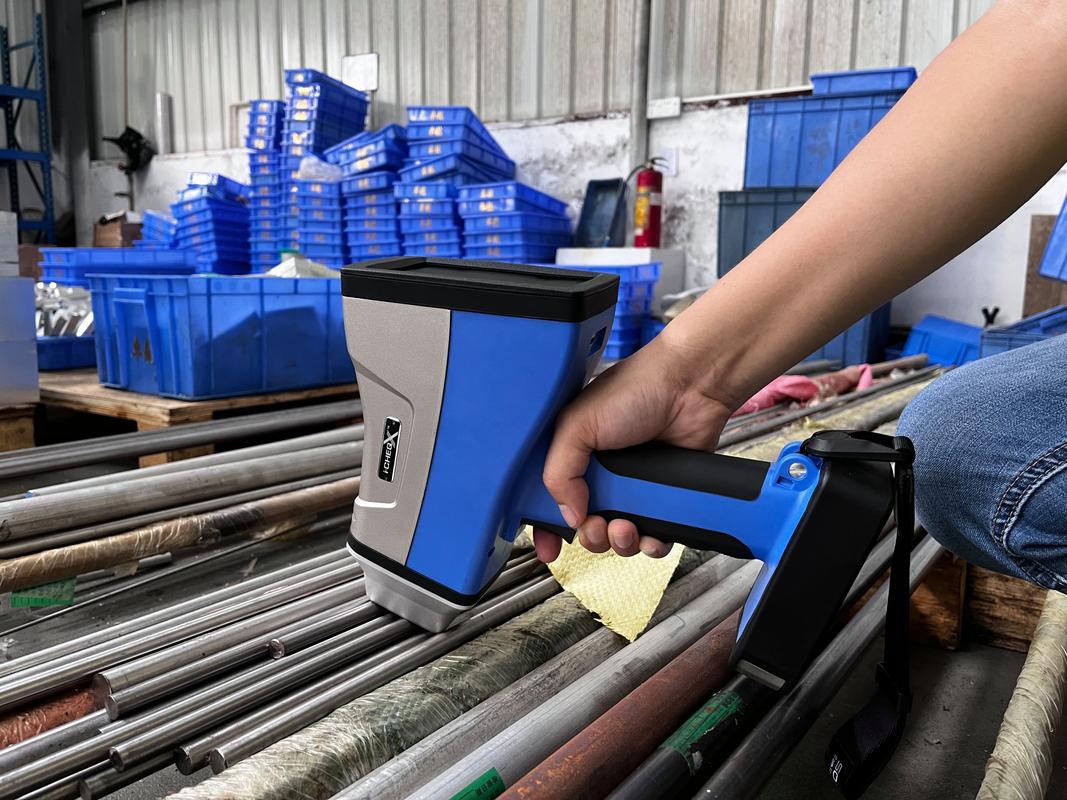
便携式手持光谱仪分选机械废钢现场
便携式手持光谱仪分选机械废钢现场
很多人说大工厂自动化程度高,分选没问题?其实也一样。流水线下来的废料,还是要人工分,很多工序的余料,能不能用全看一线师傅有没有这个意识。你多留一分钟,把大余料码一边,碎料放另一边,就是给后面省几千块的成本。

循环经济真不是只赚环保名声,是真能赚钱

循环经济真不是只赚环保名声,是真能赚钱
循环经济真不是只赚环保名声,是真能赚钱
不少老板提起循环经济,第一反应就是“政策要求做,赔本赚吆喝”。 真不是。 之前接触过一个做工程机械配件的厂,原来每年卖废钢废铁能赚小二十万,改成分选梯级利用之后,光是把大块余料卖给做小零件的下游厂,一年就多赚近三十万,还省了近一成的新料采购量。为什么?下游小厂本来要买整根的棒料下料,现在直接买这些切好的余料,价格比新料便宜三分之一,双方都赚。 再制造更不用说,大型挖掘机的液压油缸,磨损之后拉回厂,磨掉磨损层,重新镀铬加工,性能和新油缸一样,卖价只有新的一半,买家愿意买,厂的利润比做新油缸还高。 当然不是什么零件都能做循环。受力要求特别高的核心零件,比如航空发动机的叶片,那肯定不行,但是百分之八十以上的普通机械零件,都能找到合适的循环路径。

绕不开的那些坎

绕不开的那些坎
绕不开的那些坎
现在循环经济推不开,还有个问题是标准。 比如再制造出来的零件,很多客户不认,觉得就是旧的,哪怕你检测报告全合格,我还是要全新的。还有就是跨厂流通的问题,余料转卖,很多大厂流程走不通,觉得卖废料是小事,懒得走审批,最后宁愿贱卖给回收厂回炉。 不过话说回来,这些年变化已经很大了。一开始大家觉得分类麻烦,现在尝到甜头了,不用领导催,工人自己就分好了。 我前几天整理老图纸,看到几十年前的厂规里写着“下好料、省余料,一斤料就是一斤煤”。说来说去,循环经济哪是什么凭空冒出来的新概念?就是过去老工人代代传的省料习惯,现在给它套上了现代化的分选和加工工艺而已。 说白了,就是把原来白白烧掉熔化掉的好材料,捡回来再用一次。就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从车间废钢到新零件:机械制造里的循环经济到底怎么跑通
文章链接:https://m.zystgy.cn/a/61355