2026-10-06 15:33:43 作者:网编
分类:文章
上个月在总装车间盯一根2米多的风机主轴试车。合上闸刀的瞬间,整个试车台都跟着嗡起来,玻璃门窗哐哐响。吓得操机师傅直接按了急停。
查了一圈,最后问题落在动平衡上——精加工完没复测,应力释放歪了0.2克每千克的不平衡量,就搞出这么大动静。
你以为的平衡,其实和动平衡根本不是一回事
很多人觉得,平衡就是重心不歪呗?搁两个平行刀口上,能停在任意位置不滑走,就是平衡了。那是静平衡,动平衡跟它完全不是一回事。
静平衡只解决了「整根零件的重心是不是在中心轴线上」的问题。动平衡要解决的是:零件转起来之后,每一段横截面的惯性力是不是都能抵消。
说白了,静平衡管的是重心,动平衡管的是每一处的重量分布。
举个最简单的例子,一根3米长的轴,我在轴头左端上面多一块料,轴尾右端下面多一块料,算下来整个轴的重心刚好还在中心线上,静平衡完全合格。
转起来呢?
左端多的那块往外甩,右端多的那块也往外甩,两个力方向相反,一上一下,就形成了一个要把轴掰弯的离心力偶,转得越快,这个力越大,整个机架跟着晃,根本停不下来。
 机械动平衡静平衡对比示意图
现场做动平衡,到底难在哪
很多新手觉得,不就是把零件架在机器上,转两圈,测出来哪里偏,钻个孔去掉多余重量不就完了?
说实话,真没这么简单。
不同零件的要求差得能出天际。汽车轮胎的允许不平衡量,也就几克,对普通人来说几克算个啥?但高速跑120码,方向盘抖得握不住,就是这几克的问题。换成几十吨的汽轮机转子,每分钟几千转,允许的不平衡量换算下来,比一个一元硬币还轻,就这点重量差,能把轴承磨坏提前一两年报废,一点不夸张。
大零件的动平衡更是折腾。我见过十几米长的发电机转子,几十吨重,架动平衡机上,光是找正中心就要调大半天,稍微碰一下,坐标就偏了,测出来的数据全错,得重来。
还有些零件,本身材料内应力就大,加工完放两天,应力释放就歪了,你今天做出来合格,明天运到总装就不合格。所以很多时候,粗加工完做一次,半精加工做一次,成品发货前还要再做一次,就是防这回事。
之前有个同事图省事,粗加工完没校,结果精加工完去量,整个轴弯了快一个毫米,只能回炉重造,赔了不少材料费,那阵子见谁都耷拉着脸。
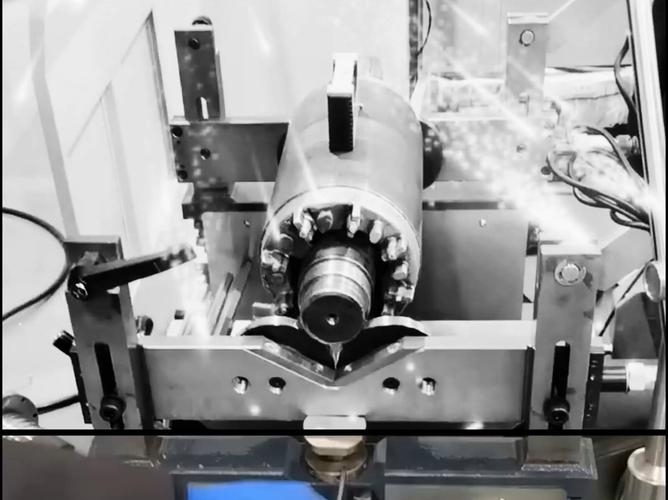 车间动平衡机检测大型转子现场图
那些传了很久的误区,坑了不少人
 那些传了很久的误区,坑了不少人
第一个误区:静平衡过了,动平衡肯定没问题。
刚才已经说过了,只要是长度比直径大不少的旋转零件,静平衡根本管不了力偶的问题,该抖还是抖,长轴、转子全是这类情况。
第二个误区:转速慢的零件不用做动平衡。
不对啊。水泥厂那种大磨辊,直径三米多,转速才五六十转,看起来很慢吧?一百克的不平衡量,算下来离心力快一万牛,相当于一吨多的力反复砸在轴承上,转不了半年轴承就废了,严重的能把地基振裂,可不是小事。
第三个误区:动平衡是零件出厂才做的事。
其实很多大型机组,出厂做好了动平衡,运输路上磕磕碰碰会变形,装配也会有误差,装完还是会抖,所以还要做现场动平衡,整机转起来再校一遍,才敢正式投产。
不过话说回来,动平衡这事儿,说穿了就是给旋转零件正骨。差一点点,影响的是十几年的使用寿命。你图省事省了那点功夫钱,最后换来的是动辄几十万的维修损失,真的犯不上。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:转得稳才活得久:机械制造里的动平衡
文章链接:https://m.zystgy.cn/a/61375