很多刚做自动化技改的工厂负责人,动辄上百万的设备都舍得投,偏偏在存储这块,习惯性拿电脑上用的消费级硬盘凑数,最后出了问题才追悔莫及。停线一天,订单违约金、产能损失加起来十几万,就坏了一块几百块的硬盘。说出去谁信?
为什么工业硬盘根本不是「加大号的消费硬盘」
工业场景的恶劣程度,没泡过现场的人根本想象不到。北方冬天的户外泵站,零下三十多度,夏天太阳晒着箱体里能到八十度。冲压车间,每天几千次冲压,整个机架都在晃。水泥厂,粉尘满天飞,无孔不入。
消费级硬盘是给你坐在办公室、家里用的,设计寿命就是每天用四五个小时,用个三五年就更新换代。工业硬盘要求的是,7×24小时不停转,扛十年都不能掉链子。
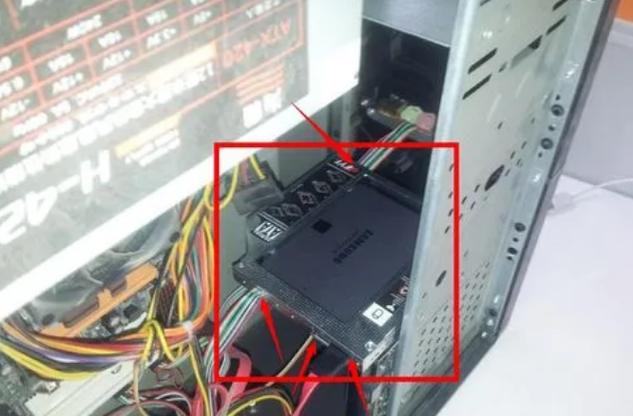
差在哪里?从里到外全是差。
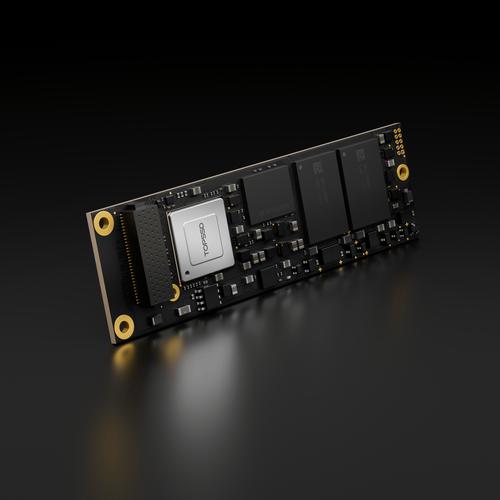
主控芯片,工业硬盘用的都是工业级料,耐温等级直接拉满。PCB板,很多用的是耐高温的高规格板材,不会低温裂高温变形。哪怕是金手指,都做了加厚镀金处理,防氧化防腐蚀,不像消费级镀个几微米就完事。
问:工业硬盘必须用固态吗?工业机械硬盘还能不能用? 答:当然分场景。如果是固定安装、振动很小的中控机房存储,对大容量需求高,标注宽温设计的工业机械硬盘反而比同容量固态成本低一半还多,稳定性也够。但如果是装在工业机器人关节、移动检测车、户外便携设备这些振动大的场景,那必须用工业固态,机械硬盘的磁头一碰晃就刮盘,根本扛不住。工业硬盘选料里看不见的门道
普通人看硬盘只看容量,懂行的选工业硬盘,先看三个核心参数,一个都不能少。
第一个就是工作温宽。普通消费级固态的工作温度通常是0℃到60℃,低于零度直接开不了机,超过70℃就掉盘。合格的工业硬盘,通常能做到-40℃到85℃的宽温范围,哪怕在极端环境里也能稳得住。
第二个就是掉电保护。工业现场跳电、闪断是常事,没有自带掉电保护的工业硬盘,突然断电十有八九会丢数据,甚至直接把分区表弄坏,整台设备直接起不来。正规工业固态都会加内置电容,断电的时候把缓存里的数据写完再关机,最大程度避免数据损坏。
第三个就是抗振动冲击等级。工业硬盘的抗震设计,从外壳到内部填充都和消费级不一样,很多款会加硅胶缓震层,全金属锁紧外壳,能承受几十G的振动冲击,放在冲压、起重设备上完全没问题。
现场用工业硬盘要避开的几个坑
哪怕选对了硬盘,安装使用的时候错了,照样提前坏。我整理几个现场见得最多的错误,都是花钱买教训出来的。
❗ 不要贪超大容量。很多人觉得越大越好,反正贵不了几百。工业现场大部分嵌入式设备,只存运行程序和运行日志,几十G完全够用。大容量硬盘不仅多余增加成本,颗粒多了出故障的概率也会往上走。完全没必要。
❗ 不要忽略环境防护。哪怕是工业级硬盘,也架不住长期泡在潮湿多粉尘的环境里。粉尘堵散热,潮湿短路,很多人装完就不管,半年就坏了。正确的做法是给硬盘加密封防水保护盒,接线处打胶密封,定期吹一吹粉尘,寿命能翻一倍。
💡 不要用QLC颗粒凑数。现在很多边缘计算节点、物联网采集端,对读写次数要求很高,千万别选QLC颗粒的工业硬盘,哪怕是打着工业标的QLC也不行。QLC的擦写寿命只有SLC的十分之一不到,用个一年半就掉容量坏块,老老实实选SLC或者MLC颗粒的,贵点但稳。
不过话说回来,也不是越贵越好。要是你的设备放在恒温恒湿的中控室,那选常规工业级硬盘就够,没必要花几倍的价钱买军工级宽温盘,完全是浪费钱。
工业制造里,所有的可靠性,都是堆在不起眼的细节里。一块小小的工业硬盘,没出问题的时候没人在意,出了问题就是天大的麻烦。选对了,几年不用操心,选错了,隔三差五给你添乱。就是这么回事。