很多人逛工厂,眼睛只盯着几百万的进口加工中心、整条百万级的自动化生产线,没人会多看主轴上那一小块金属弹簧夹一眼。
直到某天夹紧出问题,整批工件干废,生产线停摆三四个小时等配件,老板才拍着大腿骂,怎么早没注意这玩意。
为什么自动化车削离不开工业弹簧夹?
说白了,批量轴类零件加工,拼的就是装夹速度和精度。工业弹簧夹是靠锥面收缩来夹紧工件的,比三爪卡盘快一倍都不止,同轴度还稳,特别适合大批量走心机、数控车床加工。
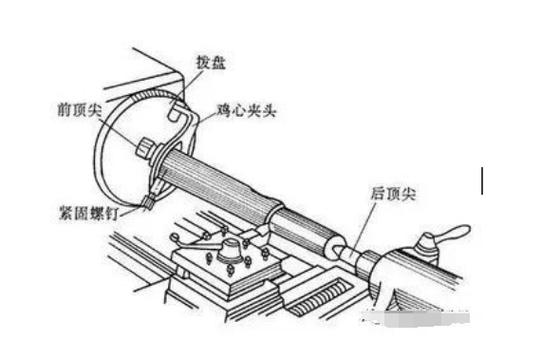
我见过赶订单的时候,换工件十秒就能搞定,全靠弹簧夹的快速装夹特性。换成手动卡盘,光对刀找正就得好几分钟,效率差的不是一点半点。
问:工业弹簧夹和普通弹簧夹到底差在哪? 答:真不是一个东西。普通弹簧夹就是夹个文件衣服,能夹住就行,工业弹簧夹要扛几千牛的夹紧力,还要重复开合几十万次不疲劳,夹紧精度公差通常控制在0.02mm以内,差一丝,加工出来的零件就直接超差报废。而且工业场景里天天泡切削液,普通弹簧钢俩月就锈得打不开了,正经工业弹簧夹都是淬硬处理加了防腐蚀镀层的,耐用性差着几十倍。之前接触过一个东莞的小加工厂,图便宜进了一批副厂弹簧夹,比正厂便宜一半,结果用了不到二十天,夹紧精度掉了0.1mm,整批出口的汽车轴件全废,赔了十几万,够买上百个正厂弹簧夹了,亏到姥姥家。
选工业弹簧夹最容易踩的三个坑
别说新手了,干了五六年的机加工师傅都容易掉坑里。
第一个坑,只看内径不看锥度匹配。很多人买弹簧夹,上来就问我要夹16mm的料,给我拿一个,转头回去装不上,才想起来问锥度。常见的弹簧夹锥度有1:4、1:20还有莫氏锥度,不同品牌的车床主轴锥度不一样,不对号的话,要么装上去夹不紧,工件飞出来出安全事故,要么卡进去死活拆不下来,硬砸会把主轴内锥孔砸花,修一次主轴大几万,够买上百个弹簧夹了❗
第二个坑,不给开口留预间隙。说实话,弹簧夹是靠弹性变形夹紧的,很多次品弹簧夹出厂开口就已经完全贴死了,你买回去用个三五次,金属弹性疲劳,直接裂成两半,连一个月都用不到。正经合格的工业弹簧夹,出厂都会留0.5-1mm左右的开口间隙,给夹紧变形留余量,寿命能长好几倍。
第三个坑,不看工况乱选材质。很多厂家不管加工什么,都买最便宜的65Mn弹簧钢夹头,省那几十块钱。如果只是加工软铝、普通低碳钢,其实没问题,但要是长期加工淬火模具钢、高温合金,普通65Mn根本扛不住,不到一个月就变形松垮,得频繁换,算下来成本反而更高。
延长工业弹簧夹寿命的几个实用技巧
同样的弹簧夹,有的人能用大半年,有的人一个月就废了,差别就在平时用的时候有没有注意这些小事。
✅ 每次换规格的时候,一定要拆下来清渣。切屑碎末、切削液里的残渣很容易卡在弹簧夹的开口和锥面上,不光会顶得精度超差,还会慢慢磨坏锥面,越磨间隙越大,用不了几次就废了。拆下来用气枪吹一遍,或者拿毛刷扫干净,花不了十秒钟,寿命能多两三个月。
✅ 绝对不要超范围夹紧。很多师傅图省事,本来弹簧夹标了适配10-12mm的料,非要夹14mm的,硬生生把开口撑到极限,一次两次看不出问题,次数多了金属发生塑性变形,再也缩不回去,直接报废。别抱侥幸心理,该换对应规格就换。
💡 定期测精度,磨了的夹头可以救。如果发现同轴度不对,拿标准量棒打一下端面跳动,要是超差不多,只是锥面磨损了,可以送出去重新研磨一下锥面,还能再用一段时间,能省一点是一点。当然,要是精度要求很高的精密零件,该换就换,别省几十块钱亏几万。
干机械这么多年,最大的感触就是,工业生产里最容易出事的,永远都是这种不起眼的小零件。
大家都把钱花在大设备上,却舍不得给几块几十块的小零件多花点心。工业弹簧夹说起来只是个标准紧固件,可整条线的效率、整批零件的合格率,全拴在这一小块金属上。
选对、用好,真的能帮你省很多麻烦。