别被名字唬住,它就是工业界的「筷子」
很多人刚接触制造,第一个搞混的名词就是治具和夹具。其实不用抠教科书的定义。
广义来说,所有用来固定工件、定位工具的工装都能叫治具。狭义来说,夹具只负责把工件夹住不动,治具还要多做一件事——定位,甚至引导加工工具。
就像你吃火锅,筷子既要夹住毛肚,还要准确把它送到油碟里,不会递到对面朋友碗里去。治具干的就是这个活。
你去手机组装车间看,工人把屏幕粘到中框上,那个刚好扣住中框、还给点胶枪开了精准定位槽的塑料块,就是治具。电子厂焊电路板,那个把电路板卡得刚好对准焊盘的框架,也是治具。
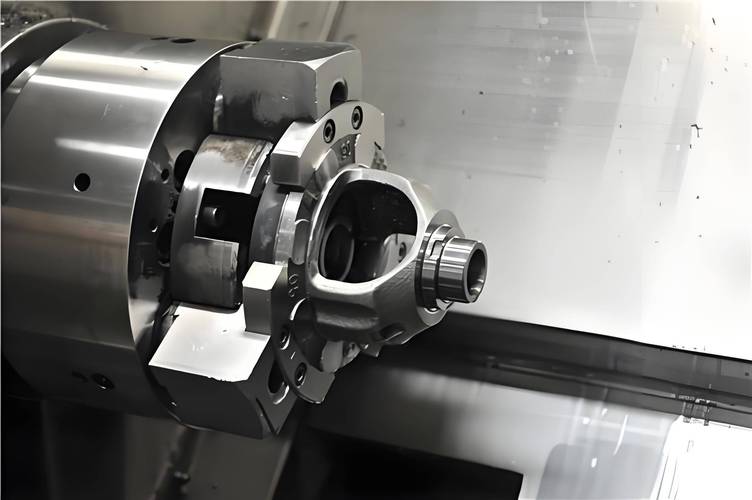
看着就是块铁,做对了要踩无数坑
说实话,第一次接触治具设计的人,十个有九个会说:不就是一块铁挖几个槽吗?能有什么难度?
我刚入行的时候也这么想,随便画了个图交给加工中心,做出来当天就装上去,一卡工件,才发现配合间隙差了快半毫米,当时站在机床边上脸都绿了。
这里头的门道,没在现场蹲过的人根本想不到。工件本身就有加工公差,你把治具的槽做的跟工件标称尺寸一模一样,工件根本放不进去。可你留的间隙大了,工件晃来晃去,加工出来直接超差,整批报废。这个间隙放多大,全靠现场经验,不是套公式就能算出来的。
还有材料的坑。加工淬火钢的治具,如果你图便宜用普通45钢,用不了一个星期,定位面就被磨花,公差直接飞了。可你要是做整体硬质合金,成本翻十倍不说,难加工到师傅都不愿意接活。靠谱的做法都是做嵌块结构:基体用便宜的铸铁或者普通钢板,只有直接接触工件的定位面,换用耐磨的Cr12MoV或者硬质合金嵌块,磨坏了还能单独换,既省钱又耐用。
更坑的是应力变形。一块整块的钢板,挖了七八个槽,切了好几个缺口,内部应力释放没处理,放半个月自己就弯了。等你发现的时候,治具已经废了。所以好的治具,加工完粗胚之后,必须放一周做时效处理,让应力释放完了,再磨精加工定位面。急着出货赶工期跳过这一步,不出半年肯定出问题。
我见过整条生产线停三个小时,就因为治具忘了开排屑槽,铣下来的碎铁屑全卡在定位缝隙里,直接把工件顶偏,出了十几个废件,班长骂了三天。
看不见的价值,它才是产能的隐形闸门
很多工厂老板扩产,砸大价钱买最新的进口数控机床,结果产能死活上不去,查了半天才发现问题出在治具上。原来旧治具没做快换设计,工人换一次工件要调三分钟,一天下来,机器空转的时间比加工还长。
这事我见得太多了。把治具改成快换结构之后,换件时间从三分钟降到十秒,一条线一天多做两三百个零件,一个月省下来的产能,够买十套新治具。
现在的自动化生产线更是这样,机械手上下料,治具的定位孔差0.1毫米,机械手就放不准工件,直接触发急停,整条线停摆,耽误一小时就是几千上万的损失。
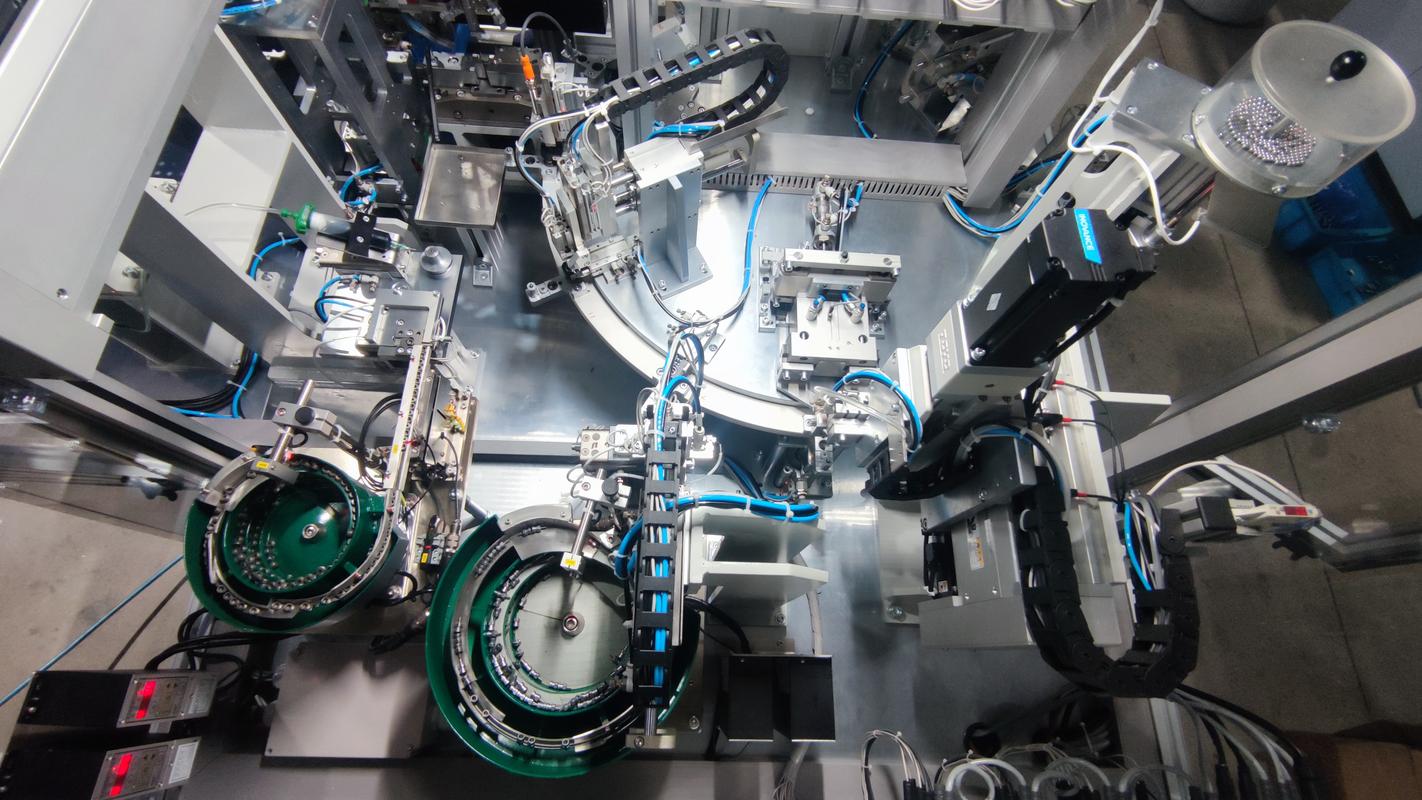
常见的误解还有人觉得,治具就是一次性的消耗品,能用就行不用花大价钱做好。可实际上,治具的精度直接决定了成品的合格率。现在新能源汽车的电池壳加工,治具定位偏个0.05毫米,铣出来的壳体组装的时候就封不上盖,整个电池包就废了,那损失顶得上上百套治具。
不过话说回来,现在小批量多品种的订单越来越多,也出了不少新东西,比如柔性治具,调整一下可移动的定位块就能适配不同型号的工件,不用每换一个产品就重新做一套治具,省了不少成本。
你随便找个制造车间走一圈,角落堆着的那些沾了油污、大小不一的金属块,全是治具。没人把它当成什么核心技术,也没人给它发奖。可缺了它,再贵的机床,再先进的设计,也干不出合格的产品。就这么回事。