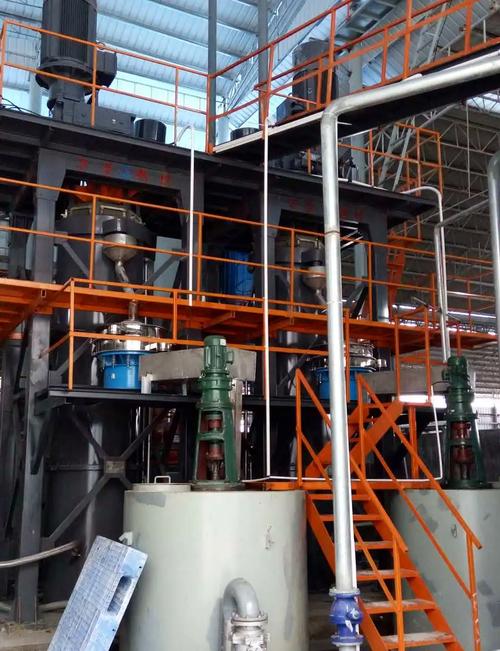
高硬度材料磨粉,大多数人一开始就踩错了坑
很多老板一上来第一反应就是换更硬的磨辊,觉得只要磨辊硬度够,就能搞定一切,其实这个思路从根上就错了。
高硬度脆性材料,比如碳化硅、氧化铝、碳化硼这类,本身就是硬而且脆,稍微多压两下就碎成超细粉,如果你要的是特定粒径区间的产品,比如D50 10μm、细粉占比不超过8%的功能性微粉,单纯堆磨辊硬度根本解决不了问题。
问:工业磨粉加工高硬度材料,是不是只要换上碳化钨磨辊就万事大吉了? 答:哪有这么简单。碳化钨磨辊硬度够,耐磨性确实比高铬铸铁好一倍都不止,但如果你的磨腔线速度不对、进料粒度波动没控制好,该过磨还是过磨。我见过花十几万换了磨辊,成品率还是上不去的厂,老板天天蹲车间抽烟骂街,一点办法没有。问题出在哪?核心矛盾从来不是磨不碎,是控制破碎的程度,刚好碎到你要的粒径就停,别多碎。这才是工业磨粉加工这类材料的核心。
踩过无数坑攒出来的实操经验
我前年在广东一个做碳化硅微粉的厂待了半个月,他们原来的立磨改了三次,成品率一直卡在38%左右,一吨成品的电耗比同行高三十多度,根本赚不到钱。后来我们只调了三个地方,一周不到成品率涨到72%。
💡 给你拆解三个最关键的调整:- 先调进料:把预筛分的网孔缩小1mm,所有超过进料要求的大颗粒提前筛出来,单独预碎之后再进主磨,不许混进去。原来他们为了省工序,预碎完直接进磨,大小颗粒混在一起,大颗粒要磨碎就得加压力,小颗粒跟着挨压,直接过磨成细粉,太亏。
- 再调风压:把磨腔出风口的风压调低8%,原来他们怕细粉排不出去,把风压开得特别大,结果刚磨到合格粒径的粉还没排出去,小颗粒就被抽走了?不对,刚好反过来,风压太大,磨腔的流速太快,大颗粒没磨够就出去了,细粉反而留在磨腔里反复磨。你调低压差,让合格细粉及时排出去,就不会过磨。
- 最后磨辊压力:别上来就把压力拉满,比你原来的压力降10%试试,大多数时候都够了,压力越大,过磨越严重。
最容易被省钱省掉的核心环节
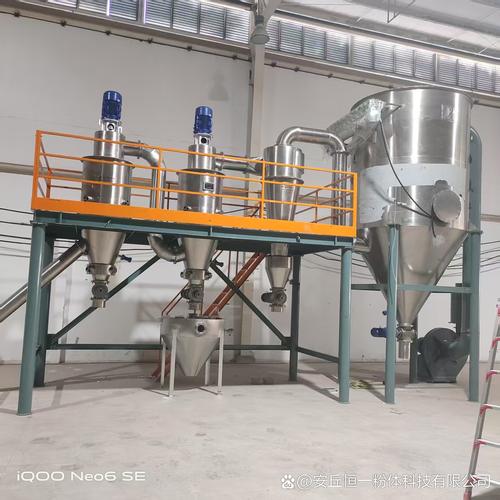
我见过最多的错误,就是把八成预算花在磨体设备上,舍不得给分级机投钱。工业磨粉,磨是出碎料,分级才是出合格产品,你磨得再好,分不出来,合格的粉混在粗粉里回磨,最后还是变成过磨的细粉,白忙活。
❗ 给你算笔账:如果你的分级机分级精度差10%,每个月至少少出10%的合格成品,相当于十个工作日白干,一年下来就是几十万上百万的损失,你舍不得花十万换个带耐磨涂层的分级转子,这个账真的算不过来。现在针对工业磨粉高硬度微粉的分级转子,叶片都做了氧化铝陶瓷涂层,既耐磨,精度又比原来的铸铁叶片高10%以上,寿命能翻两倍,其实算下来很划算。
要是真的预算有限,买不起新的分级机,还有个折中办法,把原来分级叶片的间距调小2mm,进风挡板开大1度,通常也能提高3到5个点的分级精度,也是不花钱的招,对吧?
干工业磨粉这行,从来没有什么万能的设备,都是对着原料一点点磨参数磨出来的经验。你要是刚好在碰高硬度材料磨粉的问题,今天说的这些,拿去试试,错不了。