上个月去珠三角一个汽配加工厂调机,蹲在数控车床边看师傅换刀,火星子溅到劳保鞋上烫出好几个小坑。师傅叼着烟骂,这批次的工件硬度不对,昨天刚换的刀,今天就磨废了。
我蹲在那堆换下来的旧刀具边捡起来看,凉冰冰的,比大拇指粗不了多少,刃口泛着淡蓝的光。没人会把这玩意儿和你手里的手机、开的汽车联系起来。可事实是,没有合格的工业刀具,你连个合格的手机中框都做不出来。
不是切菜,是“刮”金属的高精工具
大多数人对刀的印象,还停留在厨房切菜、野外劈柴,讲究个锋利、分量足。工业刀具完全不是一回事。
90%以上的工业加工,刀具不是劈也不是砍,是在高速旋转下,一点点把工件多余的材料刮掉。加工飞机涡轮叶片的最终工序,一刀刮掉的余量只有2丝——也就是0.02毫米,比头发丝的三分之一还细。差一丝,整个叶片就废了,几十万打水漂。
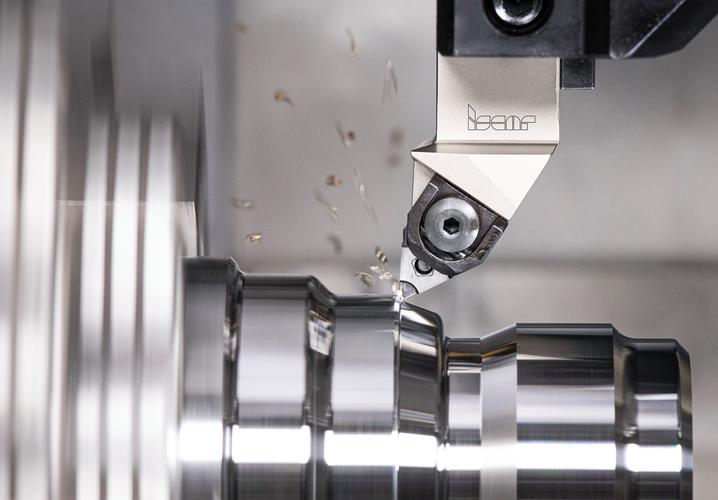
你摸得到的手机边框的弧度,汽车发动机缸体的密封面,哪怕是自行车龙头的连接轴,全都是工业刀具一刀一刀刮出来的。
这玩意儿说穿了就是工业的“牙齿”。你设备再好,系统再先进,牙不好,咬不动硬东西,啥也干不了。
一块好的工业刀具,难在哪?
很多人觉得,不就是做个刀吗?做硬点不就行了?
哪有这么简单。太硬的刀,脆,碰到一点点硬度不均匀的材料,直接崩刃,碎成小渣子。太软的刀,磨两下就钝了,精度没了,照样废。
现在主流的工业刀具用的是硬质合金,不是你想的纯钢。是把碳化钨粉和钴粉混在一起,高压压成型,再放到一千多度的炉子裡烧结出来的。难点在哪?颗粒要匀。
好的刀具,粉末颗粒误差不能超过零点几个微米,颗粒越匀,硬度和韧性的平衡就越好,既能扛得住每分钟几千转的高速摩擦,又不会一碰就崩。之前国内做不出匀质的细颗粒粉末,只能靠进口,差一点,成本就要翻好多倍。
还有涂层。你看到刀具表面那层发蓝发金的薄膜,不是为了好看,是命。一层不到5微米厚的涂层,能让刀具寿命翻3倍,切削速度也能提上去。薄了,扛不住磨,厚了,刃口的精度就没了。就这层膜,全世界能做好的厂家没多少。
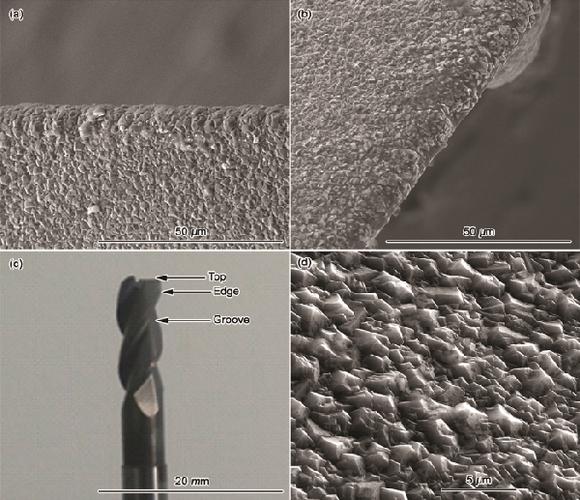
最后磨刃口。放大一千倍看,好刀的刃口是一条齐整的直线,连个半微米的小缺口都不能有。有一个小缺口,加工出来的工件表面就会留下一道划痕,直接变成废品。
说实话,我之前接触过一个做高端刀具的厂,磨刃口的师傅,光练手艺就练了三年。眼睛得准,手得稳,差一丝都不行。
不过话说回来,现在国内好多厂已经突破了,普通场景用的国产刀,性能不比进口差多少,价格才三分之一,挺香的。
几个常见误区,掰扯清楚
第一个误区,进口刀一定比国产刀好。
真不是。你要是加工普通的铝合金、普通碳钢,国产现在做得真的够用了,精度寿命都达标,犯不着花几倍的钱买进口。只有那种要连续加工几十个小时不换刀,或者加工超高硬度的特种材料,进口刀才有一点点优势,不是所有场景都要用进口的。
第二个误区,越贵的刀越好。
扯呢。你加工普通木板,非要用单晶金刚石刀,一把刀大几千,用一次就扔,纯纯交智商税。选刀要看加工什么材料,要什么精度,合适才是最好的。我见过不少加工厂老板,为了装面子,给普通工位配最贵的进口刀,一年下来多花几十万冤枉钱,性能还没见得好多少。
第三个误区,旧刀废了直接扔。
其实现在成熟的加工厂都做刀具修磨,磨掉磨损的部分,重新开刃,甚至重新涂一层涂层,性能能回到新刀的八成以上,成本才三分之一。只要不是对精度要求极端苛刻的工况,修磨完完全能用,既省钱又环保,不比扔了强?
逛过加工厂的都知道,角落裡永远堆着一堆换下来的旧刀具,落满灰,没人多看一眼。可你仔细想想,整个现代工业的精密制造,从手机到飞机,从汽车到风电,哪一样离得开这小小的一把刀。
就是这么个不起眼的小东西,卡脖子能卡你好几年,做好了,能让整个制造业的成本降下来,精度提上去。