2026-10-07 18:44:47 作者:网编
分类:文章
上次跟车间张师傅盘库存,踩了一鞋底的乳化液,脚一滑差点带翻货架上那盒蓝盒子包装的玩意儿,张师傅嗷一嗓子扑过来接住,吓我一跳——不就是几支小工具吗?至于吗?后来才知道,那盒是给动力车间定制的细牙丝锥,单支进价就顶我一天半工资。
别拿丝锥不当精密核心件
很多外行逛车间,眼睛都盯着几十上百万的数控车床,没人会多看一眼刀架旁边那几支小小的丝锥。说白了,丝锥就是用来在零件上攻内螺纹的工具,大到压力容器的法兰连接,小到蓝牙耳机的充电盒螺丝孔,全都离不开它。
很多人觉得不就是个带牙的铁条子?随便做做就能用。
真不是。
就说丝锥上那几道排屑槽,槽的螺旋角差个1度,攻钢件的时候就会堵屑,切屑卡进去要么把螺纹挤坏,要么直接把丝锥掰断。我刚学徒那会,第一次上机攻M12的螺纹,没选对螺旋槽角度,攻到一半丝锥咔哒一声断在零件里头,那是块已经加工了三天的合金钢毛坯,愣是电钻打了半天才把断锥取出来,整层车间都能闻到我身上的冷汗味。
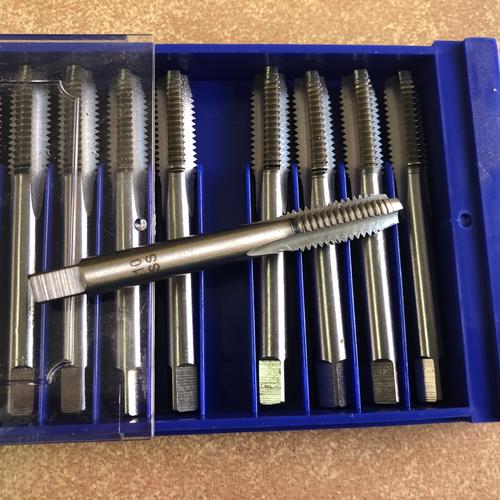 机加工车间台钳上摆放的成品机用丝锥
一支合格丝锥,到底难做在哪
说实话,做丝锥的门槛,比很多人想的高多了。
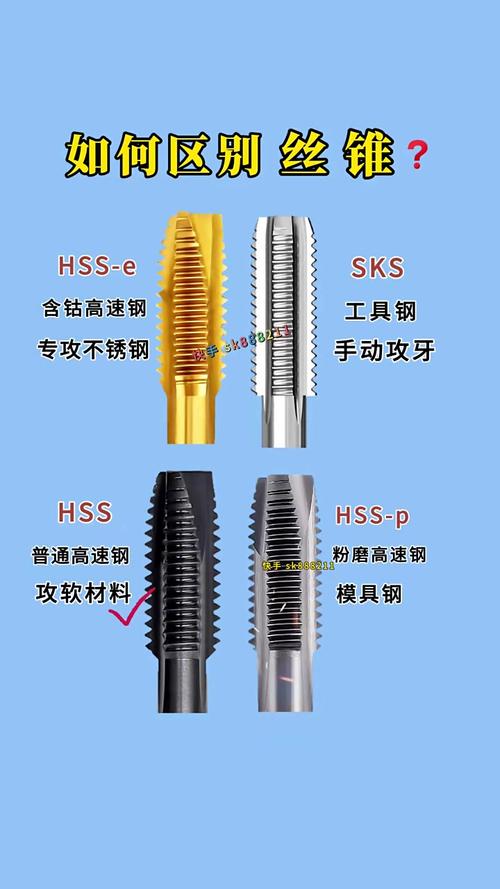
首先材料就不能含糊,通常用高性能高速钢,要求高的场合会用含钴高速钢或者粉末冶金高速钢,差一点的钢材,用几次刃口就磨圆了,攻出来的螺纹直接超差。
整个生产工序走下来,不下十几道,每一步都卡着公差。下料锻造,然后退火调整硬度方便加工,接着铣排屑槽、磨柄部,然后是最关键的热处理——硬度高了太脆,攻硬材料稍微受力就崩刃;硬度低了太软,没攻几个孔就磨废了,这个淬火的温度和时间,全得靠经验卡,哪怕现在有自动化设备,大厂还是得有老师傅盯着炉温。
做完热处理还要磨螺纹刃口,精度要求通常控制在几微米以内,什么概念?普通人的头发丝直径大约是100微米,几微米就是头发丝的二十分之一,差一点,螺纹的配合精度就不对,拧进去要么松垮要么卡死。
不过话说回来,这些年国产丝锥的进步真的看得见,早十年前高精度丝锥基本全靠进口,一支卖大几百,现在不少国内厂做出来的丝锥,精度能达到同等要求,几十块钱就能拿下,用起来差不了多少。
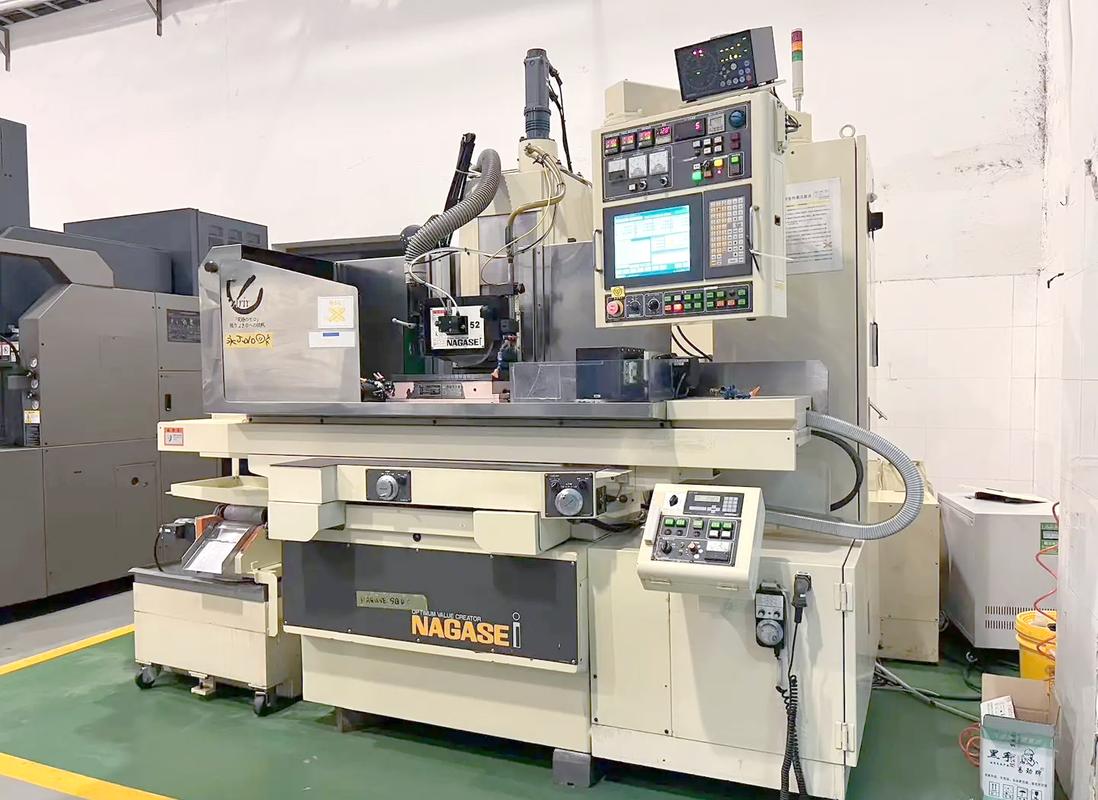 丝锥生产磨刃工序的数控磨床
丝锥和你我其实离得很近
 丝锥和你我其实离得很近
很多人说,我又不进工厂干机加工,丝锥再好再差跟我有啥关系?
你以为没关系?前年我家装修换水管,水电工图便宜买了小厂出的内丝弯头,装角阀的时候刚拧了半圈就滑牙,砸开墙面一看,弯头里面的螺纹攻得歪歪扭扭,牙深一半都不到,一问才知道,小厂做配件的时候用的是磨废了的旧丝锥,舍不得换,攻出来的螺纹全是残次品,最后害我砸了半面墙砖重新换配件,多花了小两千,你说闹心不闹心?
往大了说,汽车发动机的缸体螺纹,风电塔筒的连接螺栓孔,航天零件的定位螺纹,全都是丝锥一道一道攻出来的。工业总说要精度要可靠性,最基础的就是这些不起眼的小工具给托起来的。
我去年去过一家做精密工具的民营厂,车间角落一个快六十的老师傅,戴着放大镜在手摇磨床上修定制丝锥的刃口,磨一下拿千分表卡一下误差,折腾四十多分钟才做好一支,说这支是给实验室做高温零件攻丝用的,差半微米都不行。那会我就觉得,很多人说工业要做大做强,其实得先把这种小玩意儿的细功夫做好。
昨天整理旧工具箱,翻出来我刚学徒那年掰断的半支丝锥,锈得发暗了,扔在抽屉最底层,看着它还能想起张师傅当时拍着我肩膀说的话——干机械,别小瞧任何一个小玩意儿,差一点都不是那回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落不起眼的丝锥,藏着机械工业的细功夫
文章链接:https://m.zystgy.cn/a/61453