2026-10-07 20:43:48 作者:网编
分类:文章
干了十几年机械加工,见过太多批量活栽在最后打磨这一步。
谁都盯着数控机床的精度,没人多看一眼工具箱里那堆打磨工具。可偏偏就是这点不起眼的东西,决定了最后成品能不能交出去。
为什么自动化打磨替代不了手工打磨工具
自动打磨线现在铺得满工厂都是,标准化工件跑起来确实快,一天能出上千件。可一碰到非标准化的活,瞬间哑火。
修模、小批量试产、复杂型腔的清根、高精度配合面的修整…这些活,机器人调程序的时间,够老钳工拿着打磨工具干完两倍的量。
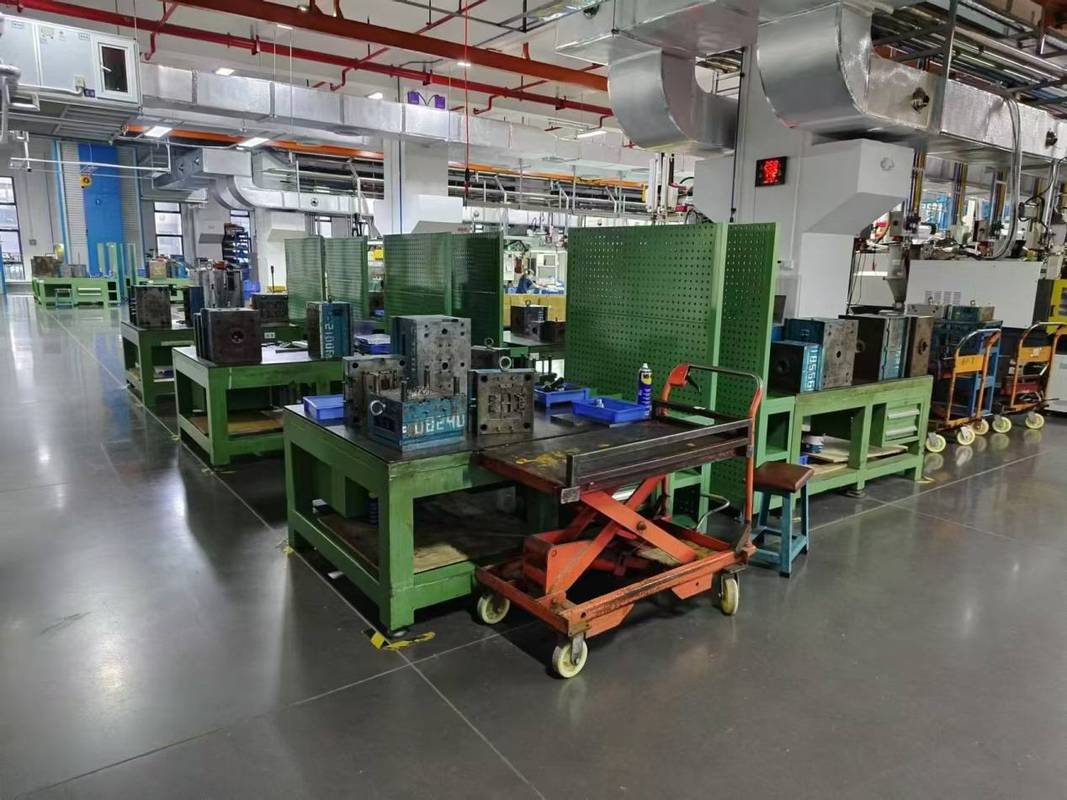 钳工台工业手工打磨工具摆放场景
问:现在很多工厂都上了自动打磨线,还常备手工打磨工具是不是浪费产能?
答:真不是。自动打磨对形状固定、公差要求放宽的工件来说,效率拉满,但你要是干模具行业,碰上个需要根据试模结果修模的活,改一刀机器人程序,最少得大半个小时,老师傅拿油石蹭,十几分钟就能找好尺寸。还有公差要求在0.01mm以内的配合面,机器人多磨1个微米,整个工件直接报废,少磨了还是得人工补,那最后零点零几的余量,就得靠手工打磨工具一点点啃出来。
选对打磨工具,少走三五年弯路
说实话,刚入行那会我也觉得,打磨不就是拿砂纸蹭吗?能有什么讲究?直到被师傅骂得抬不起头才懂。
当年修一块淬火钢的注塑模型腔,我图方便拿了普通氧化铝砂纸磨了一下午,拆开看表面全是深浅不一的划痕,尺寸还超了半丝。师傅拿一块碳化硼油石过来,半个钟头就磨完,表面粗糙度直接达标。那时候才明白,不同的工件材质,就得配不同的打磨工具。
磨淬火高碳钢,就用碳化硼或者碳化硅油石,硬度够,吃料稳,不容易塌边;磨铝、铜这类软金属,就得用氧化铝系磨具,不容易粘屑,不会磨完一脸灰还留划痕;干硬质合金或者陶瓷的修磨,直接上金刚石锉刀,别瞎尝试别的,磨不动还浪费时间。
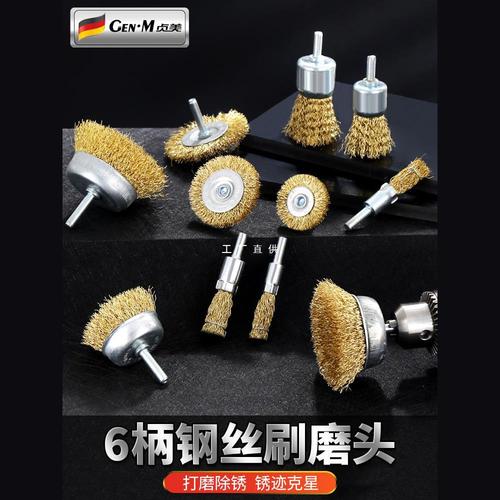 不同材质工业打磨工具对比展示
问:工业级打磨工具和普通DIY用的打磨工具能不能混用?
答:凑活能用,但绝对干不了精度活。DIY市场卖的砂纸,大多涂层不均匀,粒度误差能差出去三四十目,磨个木头摆件还行,磨工业金属工件,撑不了十分钟磨料就掉完,公差根本控不住。工业级打磨工具的粒度公差通常控制在10目以内,磨料分布均匀,寿命差出去五六倍都不止。当然,要是你只是磨掉工件边缘的毛刺,凑活用也没人说你,但要干交出去的精度活,千万别图便宜瞎换工具。
没人愿意说的打磨工具维护细节
 没人愿意说的打磨工具维护细节
一把几百块的金刚石锉刀,有人能用两三年,有人三个月就磨废了。区别不在质量,在维护。
油石用完,一定要拿煤油冲干净磨屑,用毛刷扫掉孔隙里堵的料,放通风处阴干。堵了孔隙的油石,磨的时候直接打滑,吃不动料,你还得骂厂家卖假货,其实就是自己没洗。
砂纸要平铺收纳,别折。折过的地方磨料肯定掉,磨出来工件必然有一道深痕,返工都不好修。
金刚石打磨工具,不管是锉刀还是磨头,用完一定要用铜丝刷清理,别用钢丝刷。钢丝硬度太高,会把锉刀表面粘接的金刚石磨粒带下来,好好一把工具,没几次就废了。💡
我之前带的一个徒弟,嫌清理麻烦,用完油石直接扔工具箱角落,半个月不到,新油石就磨不动了,找我哭诉买了假货。我拿高压气一吹,再拿煤油泡了半小时,冲干净拿出来照样用。❗你说这去哪说理。
很多工厂舍得花几十万买进口机床,舍得大价钱买进口刀具,就是不在乎这堆几块几十块的打磨工具,乱扔乱造,坏了就扔,最后成品合格率上不去,还怪工人手艺差。
真的,打磨是产品精度的最后一公里。工具选对,维护好,能省不知道多少返工的时间,还能少出不知道多少废品。
有的活。
差一丝。
就是废。
没处说理。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业级手工打磨工具:被忽略的精度最后一公里
文章链接:https://m.zystgy.cn/a/61463