2026-10-08 02:36:50 作者:网编
分类:文章
我干了快二十年表面处理,见过太多客户放着好好的浸塑不用,非要选便宜喷漆,用个两三年锈得掉渣,回头再来补,花的钱比一开始做浸塑多三倍都不止!
什么工业构件适合做浸塑?别瞎选
浸塑本质就是把预热后的金属构件,整个埋进热塑性塑粉里,靠金属本身的余热把塑料熔化,均匀挂在工件所有表面,冷却后形成一整层连续的防护膜。
和大家常听说的喷塑不一样,浸塑能做很厚。通常膜厚能做到0.3到2毫米,这厚度,就是浸塑防护能力的本钱。
适合做浸塑的构件太多了,全是对防护要求高的品类:仓储货架的层网、户外铁丝围栏、市政工程的预埋螺栓、小区健身器材的钢管、物流台车的金属框架……这些天天露在外面风吹雨淋,要么经常承受摩擦磕碰,浸塑做出来的防护,比喷漆喷塑耐用好几倍。
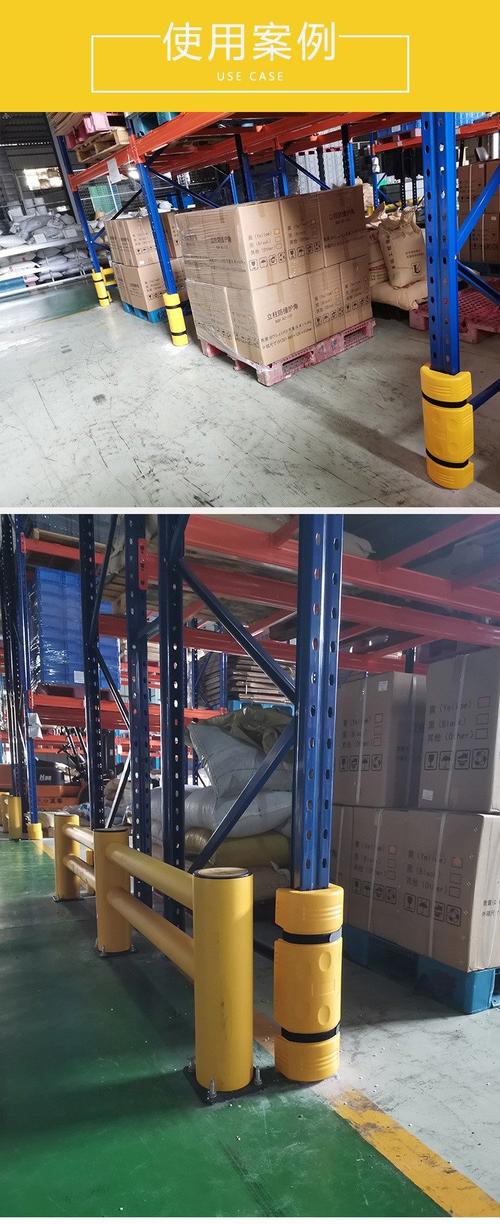 成品仓储货架浸塑防护层
问:浸塑和喷塑到底怎么选?我老是搞混。
答:核心就看两个点:使用场景、工件复杂度。如果工件放在室内,只是防个浮锈,要求膜薄美观,选喷塑足够用。如果工件要放室外露天,天天泡雨水,或者经常磕磕碰碰,直接选浸塑,整体造价差不了几个点,使用寿命翻好几倍。另外形状复杂、带很多缝隙网孔的工件,浸塑能把所有死角都覆盖到,喷塑边角很容易喷薄,往往用不了多久就从边角开始锈穿,太闹心。
💡 浸塑还能做绝缘层,很多低压电器的金属构件,用浸塑做绝缘比喷绝缘漆效果好太多,还耐摔耐磕碰。
浸塑不是加热就能泡,这些坑踩一个废一批
❗ 偷工减料是小厂的常规操作,我见过太多成品拉到工地才发现不对,全废了。
第一个坑就在预处理。很多小厂图省工序省成本,不做酸洗磷化,直接把带锈带油的工件拿过来烤一烤就浸塑,你说这能粘得牢?用不了半年,整块塑层就鼓包掉皮,里面的锈早就烂透了。
第二个坑就是塑粉掺回料。全新聚乙烯塑粉和回收旧料,价格差一倍都不止。回料做出来的浸塑层,性能差得离谱:冬天一冻就裂,夏天太阳晒半年就变脆掉渣,放两年就全毁了。前几年我接触过一个市政项目,承包商图便宜找了小厂做浸塑围栏,不到三年,三分之一的围栏塑层掉完,全锈成了废铁,返工花了三倍价钱,得不偿失。
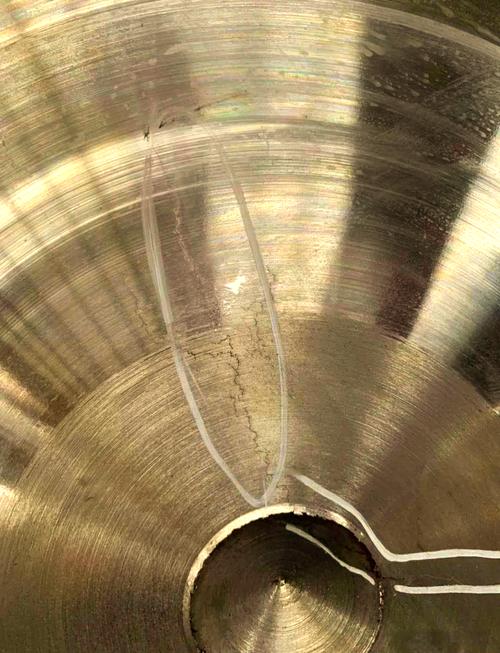 不合格浸塑层开裂脱落金属件
问:拿到成品怎么判断浸塑做的好不好?有没有普通人能上手的方法?
答:当然有,三个步骤,谁都能测。一摸二看三刮。摸:摸遍整个工件,尤其是边角接缝,有没有鼓包、露底、凸起毛刺,合格的浸塑表面整体均匀平滑;看:整体看颜色,全新料做的颜色均匀透亮,回料做的发暗发灰,还会有一块块杂色斑点;刮:拿普通螺丝刀轻轻刮一下最容易出问题的边角,合格的浸塑只会留下一道浅白印,不会整块掉塑层,一刮就掉皮的,百分百是预处理没做好,直接退就对了。
内行才说的浸塑关键细节,很多师傅不会对外讲
 内行才说的浸塑关键细节,很多师傅不会对外讲
说实话,浸塑看起来工艺简单,其实全靠经验卡参数,差一点效果天差地别。
第一个关键是工件预热温度,这个得根据工件壁厚来调,不是所有工件都用一个温度烤。薄壁的钢管铁丝,通常预热到280℃到320℃就够了,温度太高会把塑粉烤焦,膜层发脆。厚壁的铸钢构件、大螺栓,得升到350℃以上,不然热量不够,塑粉熔不透,挂上去的膜太薄,起不到防护作用。
第二个关键是浸塑停留时间,控制不好直接废。浸的时间太长,膜层太厚,不仅浪费塑粉,还会改变工件尺寸,很多浸塑螺栓拧不进螺母,就是泡太久膜太厚了。浸的时间太短,膜层达不到要求的厚度,防护能力直接打折。一般来说,薄壁工件浸个三到五秒就得提出来,厚工件最多不超过十秒,全看师傅手感。
第三个关键是冷却。很多小厂为了赶产能,浸完直接泼冷水冷却,省时间。但是热胀冷缩太猛,膜层内部很容易出现暗裂,用不了多久就开裂脱落。合格的做法是自然风冷,或者用细雾慢冷,出来的膜层附着力强,不容易裂,就是多费大半天时间,只有愿意讲口碑的厂才会这么做。
不过话说回来,浸塑整体算下来,性价比真的很高。比热镀锌便宜,防护效果不比热镀锌差,还能做成各种颜色,满足不同场景的外观要求。现在合格的浸塑用的都是环保聚乙烯粉,没有喷漆那种有害挥发物,符合所有环保要求,对工业生产来说真的是很好的防护选择。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:浸塑:工业金属构件耐用十年的秘密防护工艺
文章链接:https://m.zystgy.cn/a/61482