2026-10-08 03:55:52 作者:网编
分类:文章
很多做生物原料药、食品活性原料的工厂,上冷冻干燥项目总容易踩大坑。设备买回去,要么成品含水率达不到标准,整批报废;要么能耗比预期高出一大截,跑下来半年赚的钱全交了电费。
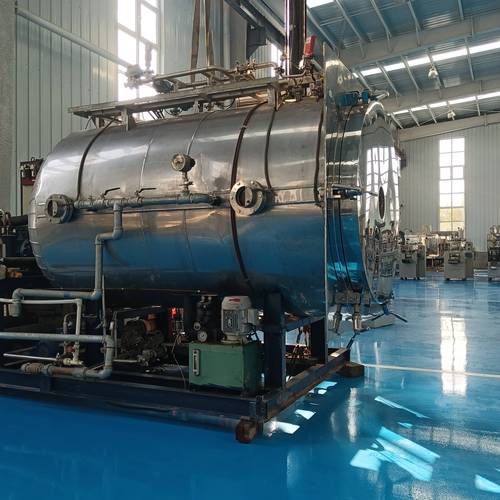 工厂大型工业冷冻干燥机组实拍
真空度不是越高越好,匹配才是核心
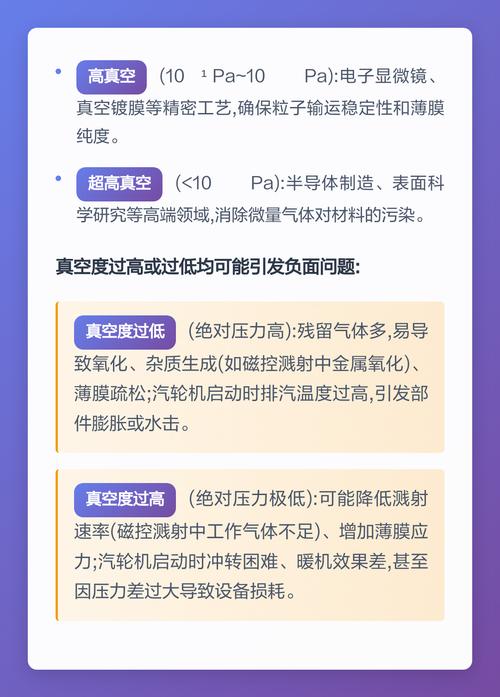 真空度不是越高越好,匹配才是核心
不少刚接触冷冻干燥的技术岗,都默认真空度越高,水汽抽得越快,干燥效率就越高。真不是这么回事。
问:是不是真空度拉满,干燥速度就能翻倍?
答:完全是误区。真空度太高,加热板和物料之间的对流传热反而会变差,而且物料表层的冰晶会先升华,干了之后结一层硬壳,内部的水汽根本透不出来。最后不仅干燥时间没缩短,还会出现外干内湿的情况,含水率根本不合格,能耗反而涨了一倍都不止。通常来说,大多数松散片状或者颗粒状物料,真空度维持在10到30帕就足够,浓稠物料也只需要更低一点,千万别上来就把真空度拉到极限。✅ 上机量产之前,一定要做三次以上小试,找你自己物料的最佳真空区间,别套通用参数。
我前两年在江苏一家肝素原料药厂,他们新来的技术主管不信这个邪,为了赶订单把真空度拉到5帕以下,结果三批原料全部不合格,直接损失小一百万,找我过去看的时候,老板脸都绿了。调回20帕之后,一切正常,干燥时间反而比拉满真空的时候短了两个小时。
加热均匀度,被忽略的成品合格率关键
冷冻干燥的热量,几乎全靠加热板传导给物料。很多设备厂商宣传的时候,只会吹总加热面积多大,从来不说加热均匀度这块。这恰恰是卡脖子的地方。
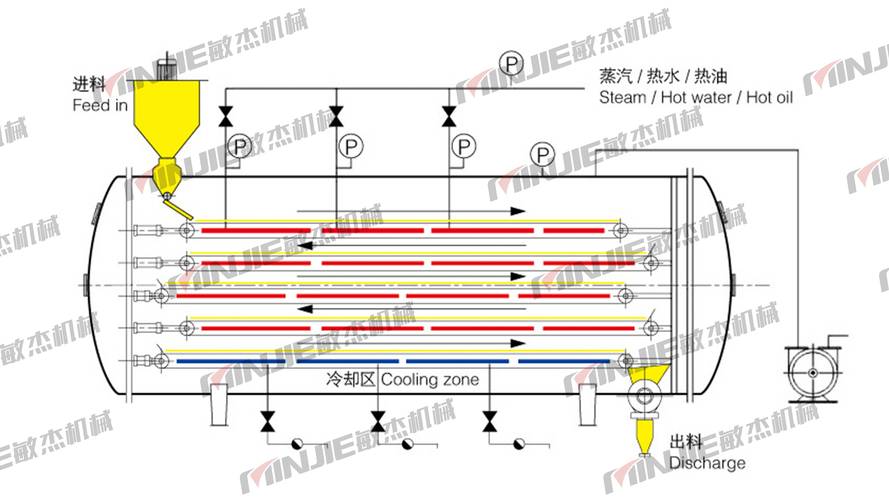 工业冷冻干燥机加热板内部结构
我见过太多设备,加热板中间和边缘的温度差能到七八度。干燥出来的物料,中间的干到合格了,角落的还湿着,要么就是反过来,中间的过干焦了,角落的还没好。对于要求含水率误差不超过0.5%的出口订单来说,这直接就是整批货退回来。
问:提高整体加热温度能不能抵消温差的影响?
答:不能。你提高整体温度,温度高的地方就会超过物料的共熔点,直接导致物料融化塌陷,成品废了。哪怕没到共熔点,过干也会破坏活性,比如益生菌、活性肽这类产品,活性降一半,产品直接就卖不上价了。说实话,选设备的时候,一定要让厂商给你测加热板的各点温差,温差超过2℃的,直接pass,别听厂商瞎忽悠什么“用久了就均匀了”,根本不可能,出厂不均匀就一辈子不均匀。💡 别嫌麻烦,测个温花不了半天时间,比后面量产翻车损失百万强多了。
捕水系统才是隐形的能耗杀手
很多人选设备,把大半预算花在真空系统和加热系统上,捕水系统随便选,觉得不就是存冰嘛,能有什么影响?大错特错。冷冻干燥过程中,升华出来的水汽全靠捕液器凝结成冰,要是捕液器结霜满了,或者水汽捕不住,真空度根本上不去,干燥时间就会一直拉长,能耗哗哗往上涨。
现在很多便宜的工业冷冻干燥机,捕液器的盘管排布特别稀疏,有效捕水面积不够,刚开机一两个小时没事,后面结霜厚了,导热效率直接掉一半,水汽凝不住,真空泵就一直狂转,电费蹭蹭涨。我大概算过,捕水面积不够的设备,一吨物料的干燥能耗比合格设备高出大约30%,一年干个一百吨,多花的电费就是大几十万,两三年就够买台新合格设备了。❗ 这笔账很多人一开始都不算,等反应过来已经亏了不少。
那怎么选捕水系统?记住两个硬指标,第一,捕液器的有效容积要能装下至少整批次物料总冰晶量的1.2倍以上,别做到一半就得停机关化霜,耽误时间还影响稳定性。第二,有效捕水面积至少要是加热板总面积的1.5倍,这样整批次干燥下来,结霜不会堵死水汽通道,真空度一直稳定,能耗也能稳住。
不过话说回来,做工业冷冻干燥,从来不是买个最贵的设备就万事大吉。核心就是抠这些不起眼的细节,参数调对了,设备选对了,省下来的就是纯利润。不信你去问那些干了十几年的老技术,十个有九个都会跟你说,最坑的就是这些没写在宣传册上的细节。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业级冷冻干燥:帮你省百万成本的隐形细节
文章链接:https://m.zystgy.cn/a/61485