别光看主轴转速,算线速度才是核心
很多采购拿到参数表,第一反应就是数转速,呦,这家两万转,那家才一万转,肯定转得快的好。
错得离谱。
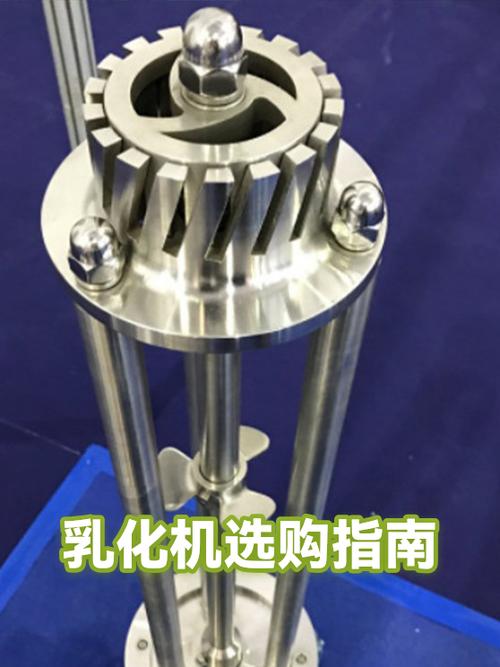
转速是主轴转的圈数,跟剪切力半毛钱直接关系都没有。你想想,100mm直径的转子,转两万转,和200mm直径的转子转一万转,线速度算下来差不了多少,甚至大直径转子的线速度还更高。
剪切力靠的是转子和定子缝隙间的流体速度差,速度差完全由线速度决定。公式不复杂,线速度=π×转子直径×转速,但凡拿笔算一下,就能戳破很多厂家虚标的猫腻。
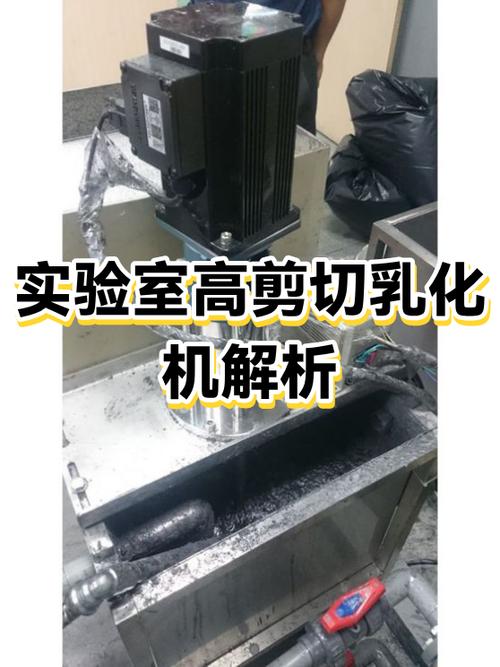
问:市面上常说的“高剪切”,到底切的是什么东西? 答:切的是物料的聚集体。不管是农药乳油里的油相大颗粒,还是纳米乳液的分散相,或是膏状胶粘剂里的原料结块,剪切就是把大颗粒撞碎、撕碎,靠的就是速度差。线速度越高,速度差越大,剪切力越强,跟你主轴转多少圈真没关系。
转子定子间隙不是越小越好,得看物料属性
我前两年跑东莞,见过一个做化妆品活性原料的老板,踩了个绝大的坑。他听网上说间隙越小剪切精度越高,硬生生要求设备厂家把本来0.3mm的间隙磨到了0.1mm,结果开机不到八个小时,转子直接抱死,电机烧得冒烟。
为啥?他的原料里带少量天然来源的细颗粒硬杂质,间隙太小,杂质卡进去转不动,可不就烧了吗。
还有做厚浆涂料的客户,选个0.2mm的间隙,粘度大的物料根本挤不进转子定子的缝隙,你转子转得再快,碰不到物料,有啥用?搅半天还是一块一块的,白白费电。
💡 我做选型这么多年,总结出来的经验就一句话,间隙跟着物料走,别盲目追求越小越好。
问:那正常工况下,间隙选多少才不出错?
答:分三类说,你对着套就行:
做低粘度、高纯度的物料,比如注射级药用乳剂、纳米护肤原料,选0.1-0.2mm的间隙没问题,本来物料就干净,小间隙出细颗粒。
做普通农药乳油、工业水性涂料,0.2-0.3mm足够,兼顾剪切力和过料能力。
做带固相填料的胶粘剂、改性沥青、电池浆料,那得留到0.3-0.5mm❗ 不然分分钟卡料给你看,别嫌间隙大,能过料才有剪切,卡着不动啥都白搭。
密封和冷却的钱,千万不能省
选乳化机,所有人都盯着主机功率、转子材质,最容易忽略看不见的密封结构。我见过太多几十万的设备,用了不到两年,漏料漏得没法用,拆开来一看,机械密封老化得不成样。
高剪切乳化机连续工作,转子高速旋转摩擦,本来就生热,要是没有冷却循环给密封降温,密封件大多是橡胶或者填充四氟的,温度一上来,老化速度快个三五倍,用一年就裂,太正常了。
只要是每天连续运行8小时以上的工况,一定要选带独立冷却循环的双端面机械密封。别看一开始比单端面密封多花万八千,用个五六年都不用修,平均下来比你一年修一次划算太多。
不过话说回来,也不是所有功能都要追高配。比如很多人一上来就要真空乳化机,要是你做的物料不需要脱泡,也不需要防挥发,买个常压的就行,省几十万出来投别的不好吗?没必要为了用不上的功能掏冤枉钱。
乳化机这东西,说复杂也复杂,里面参数一大堆,说简单也简单,核心就是匹配你的物料,别被虚标参数忽悠,别在看不见的地方省不该省的钱。踩过这几个坑的人,多半都能点头,对吧?