2026-10-08 07:41:44 作者:网编
分类:文章
做涂料、油墨、色浆生产的,谁没为三辊研磨机发过愁?
开半天机,出来的料细度抽检过不了,返工耽误产能,还浪费原材料。
找来找去,只说机器老化,换个新的还是一样问题。
其实哪是机器的问题,九成都是几个小细节没做到位。
辊缝间隙,根本不是冷机调好就万事大吉
很多机修调辊缝,都是开机前塞塞尺,凭经验拧完螺栓就完事。
一开始出料确实正常,磨个三四批,细度就慢慢飘了。
怎么回事?忘了辊筒会热胀啊!
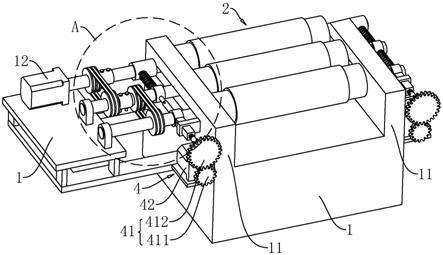 三辊研磨机辊缝间隙手动调节图
你生产的时候,辊筒一直转,摩擦生热加上很多物料要求控温加热,温度上来之后,辊筒直径胀大,通常会胀个0.01到0.03毫米,别小看这几丝,本来调好的间隙直接缩小或者偏移,细度能稳吗?
问:三辊研磨机调辊缝,到底该冷调还是热调?
答:稳定量产固定批次的时候,一定要等辊筒升温到你设定的生产温度之后,再复调一次间隙。尤其是加工需要高温的高粘度物料,比如热熔胶、固化油墨,热胀带来的间隙变化足以让整批料不合格,这一步花不了三分钟,能省你几个小时返工。
还有人问,为什么调好的间隙,磨着磨着自己就变了?那你去检查压料机构的弹簧啊!弹簧用个三四年早就疲劳弹性不足了,压不住辊筒,转起来间隙自己就跑了,几十块钱一根的弹簧,该换就换,废一桶料就是几千几万块,犯不上。❗
辊面状态,才是三辊研磨机的核心灵魂
很多人觉得三辊就是三个钢棍,只要不裂不断就能用,完全错。三辊能磨出超细粒度,靠的就是辊面的极高精度和平整度。新辊出厂的粗糙度通常都在Ra0.2以下,才能把物料颗粒碾开。用久了,物料里的硬填料、没预分散开的结团,都会划花辊面,打出小凹坑,甚至磨成中间细两边粗的腰鼓形,你再怎么调间隙,中间那块都磨不到,细度肯定不合格。
 三辊研磨机新辊面与磨损辊面对比图
问:三辊研磨机的辊面,多久需要修磨一次?
答:没有固定周期,完全看你加工什么物料。如果常年磨高填充硬质色浆,比如炭黑、钛白粉含量超过60%的,通常大约两三年就需要修磨一次;如果只是磨低硬度低填充的物料,能用五六年以上。修磨不用直接换辊,找专业的辊筒加工厂做一次镜面修复,成本也就新辊的三分之一左右,比天天出废品划算太多。
💡给你提个醒:每次换色换料,一定要把辊面清干净,别留上一批的干料硬粒在上面,转一圈就是一道划痕,划了就是永久伤,修都麻烦。说实话,我见过太多厂,省十分钟清辊的时间,最后花大几万修辊,说起来都拍大腿。
别让预分散拖了三辊研磨机的后腿
很多小厂为了省工序,图快,搅拌两下就把料往三辊里送,觉得反正三辊就是磨细度的,粗料进去也能磨。
这是最大的误区。
三辊是精磨设备,不是粗分散设备啊!一坨结团的颜料硬团直接喂进去,不光磨不开,出不来合格细度,还会硬生生挤伤辊面,加速磨损,太得不偿失了。
✅合格的操作是,进三辊之前,预分散就要把细度做到100μm以下,把大部分结团都打开,三辊只要走一遍,就能出符合要求的细度,不仅产量提上去,辊面还能多用两三年,怎么算都划算。
不过话说回来,很多人买机器的时候就踩坑了。只看总价便宜,不看辊筒材质。磨带点腐蚀性的物料,给你用普通镀铬辊,不到一年辊面就腐蚀得坑坑洼洼,一开始多花点钱换个耐腐的合金辊或者陶瓷辊,能用十年八年,平均下来每年的成本低太多。之前认识一个做色浆的老板,图便宜买了十几万的三辊,比正规厂便宜快一半,不到一年辊就废了,最后换辊花了八万,算下来比当初买个好机器还贵,说起来就懊恼。
哦对了,还有个没人注意的小配件:出料刮刀。刮刀钝了刮不干净料,残留的料干在辊面上,不仅混色,干料粒还会划辊面,定期磨一磨或者换个新刮刀,几十块钱的东西,能解决大麻烦。
要是你家的三辊最近细度忽上忽下,不如找个停机的时间,挨个查这几个点,多半不用换机器,就能把问题解决。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:三辊研磨机:出料细度稳不住?大概率是这几个细节没做好
文章链接:https://m.zystgy.cn/a/61494