2026-10-08 08:29:54 作者:网编
分类:文章
去年跟着部门去南方的一个砂石骨料厂改产线,一进厂区脚底板先麻了。不是地震,是几台大振动筛满负荷开着,那震感顺着地面往骨头里钻。
在场的实习生还问,这大家伙坏了咋修,焊上去能扛住天天晃?
别以为它就是个带孔的晃盒子
很多人对振动筛的印象,就是个架在架子上、带一堆孔的铁盒子,晃啊晃就把大小东西分开了。
说实话,真不是瞎晃。
它的核心是激振力,靠偏心块转起来带出来的规律震动,让筛面上的物料按粒度分层,小的漏过筛孔,大的顺着斜面流出去,整个过程行云流水,差一点都不行。
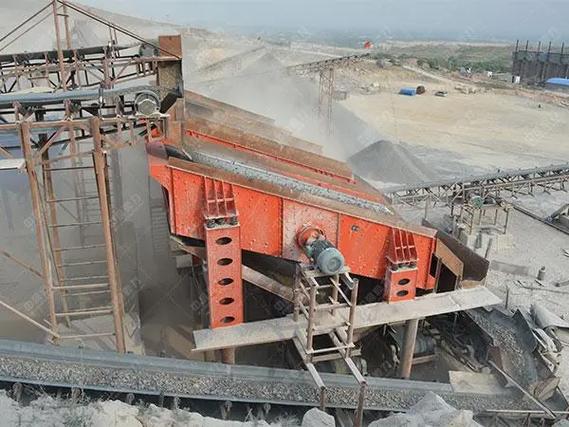 工业砂石厂圆振动筛现场作业图
你别瞧这过程简单,应用场景多到你想不到。选矿分矿粒,建材分砂石,食品厂筛大米杂粮,甚至做口罩的熔喷布原料,都要过振动筛筛粒度。我之前去过粮油厂,那振动筛小巧干净,跟砂石厂的糙大汉完全不是一个风格,但原理一模一样,就是把碎米、杂质给你筛出去,留下整整齐齐的好米。
很多人第一个误区就是:越重的振动筛越结实。
不少小厂做出来的振动筛,拚命往厚了焊钢板,做出来十几吨重,卖的时候说我这用料足,用得久。其实错得离谱,振动筛要的是合理的重量分布,多余的重量只会拖垮激振器,反而费电坏得更快。
还有人觉得筛孔越大越容易做,不对,小孔筛网才考验技术,筛几百目药粉的振动筛,孔径比头发丝还细,要保证每个孔不堵,震动均匀,难度比大孔径砂石筛高多了。
做个能用十年的振动筛,难在哪
最核心的难点,就是抗疲劳。
刚才说了,一台正常工作的振动筛,一天晃上百万次,什么材料扛得住反复折腾?
第一个坎就是筛框的焊接。我见过太多不合格的振动筛,不到一年焊缝裂得像蜘蛛网。为什么?焊接的时候应力没消干净,反复震动下应力集中,说裂就裂。还有人焊的时候图快,焊缝留了咬边,那就是天生的裂纹起点,不出三个月准出问题。
第二个坎就是激振器,这玩意儿是振动筛的心脏。激振力大了小了都不行,偏心块的配重差几克,整个筛子的震动就歪了,筛面一边震得狠一边没劲儿,筛分效率直接掉三分之一。密封不好更麻烦,进灰进水,用不了半年轴承就烧了,停机换轴承少说耽误大半天生产。
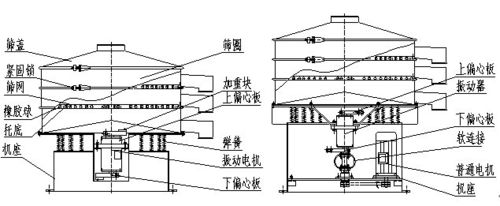 振动筛偏心块激振器拆解图
还有个很容易被忽略的难点,就是过共振区。你开机的时候,从0转到额定转速,必然会经过一个共振点,那时候整个筛子晃得能跳起来,要是刚度不够,开机几次就能把连接螺栓挣断。
好的振动筛设计的时候,会把自身的固有频率避开工作频率,把共振的幅度压下来,开机那几秒晃一下就稳了,差的就不行,每次开机跟打仗一样,工人都躲得远远的。
筛网也是个大问题,原来用钢编织筛网,磨得快,三个月就要换一次,现在聚氨酯材料普及了,好的聚氨酯筛网能用一两年,寿命翻了好几倍,也省了很多换网的停机时间。
不过话说回来,再好的材料,也架不住瞎造。
现场用的时候,踩坑的人真不少
 现场用的时候,踩坑的人真不少
我见过最多的坑,就是为了提产量瞎喂料。
很多老板觉得,筛面堆得越满,出的料越多。实际上呢,物料铺满了动不开,小颗粒漏不下去,反而堵在筛面上,效率还不如一半负荷的时候,反而更费电,纯属得不偿失。
还有一个 widespread 的误区,就是振力越大越好。
不少场子为了筛得快,私自加偏心块,提高整体振力。我见过最夸张的,不到半个月筛网全破,筛框焊缝裂了半米长,修下来花了十几万,耽误了半个月生产,亏到姥姥家。
振力太大,对整个筛子的结构都是透支,本来能用十年,三年就给你造废了,真的犯不上。
还有换筛网的时候,很多工人图快,压条没拧紧,看着好了,晃三天就松了,筛网跟着筛框瞎震,不到一个月就磨破了。其实只要拧紧之后再过24小时复紧一次,筛网寿命能翻一倍,这点小事,很多干了五六年的老工人都嫌麻烦不爱做。
振动筛这个东西,属于工业里的无名英雄,你日常生活里见不到它,但你住的房子用的砂石,吃的米,喝的药,哪一样都离不开它。它没有数控机床那么高精尖,也没有工业机器人看起来那么酷炫,但就是这个天天晃来晃去的铁疙瘩,撑起了很多基础行业的半壁江山。
下次你倒袋装大米,出来整整齐齐没有碎米杂质,记得,这就是振动筛的功劳。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你天天吃的米,居然是它筛出来的——聊聊振动筛的硬核真相
文章链接:https://m.zystgy.cn/a/61496