2026-10-09 03:39:54 作者:网编
分类:文章
昨天在冷轧车间蹲了八个小时,刚蹲完我就想起要写这个东西。没人会注意轧线出口架子上那个拳头大的小探头,连打扫卫生的阿姨都只会绕着它走,怕碰歪了挨骂。可就是这个小东西,整线一万多的设备,出了问题最先停线的就是它。
别被“仪”字唬住,它本质就是个量厚度的尺子
很多人一听测厚仪,觉得是什么高大上的科研设备,其实真不是。从你装修打墙要测墙够不够厚,到钢厂轧钢板要控厚度,都用它。原理说穿了一点都不复杂。
现在最常用的就三类:超声波、涡流、射线。
超声波的最好理解,就是给材料打一个人耳听不见的声波,声波碰到材料另一面就会弹回来,仪器算出来回花了多长时间,乘以材料里的声速,厚度不就出来了?就这么简单。
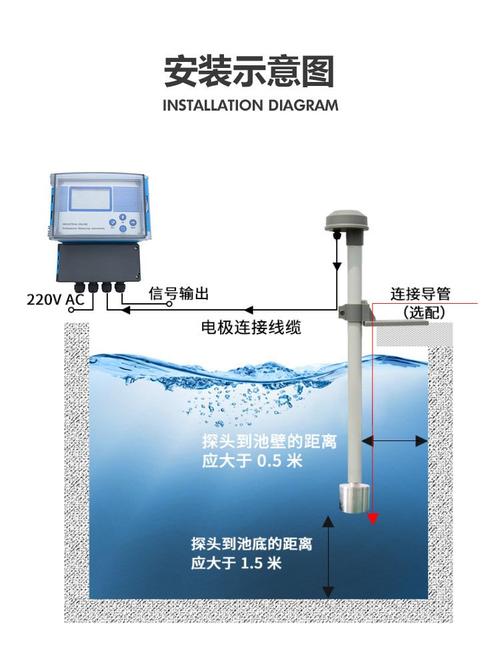 工业现场在线式超声波测厚仪安装图
涡流的是测导电材料的,比如铜啊铝啊钢板啊,探头通上电产生磁场,碰到材料会感应出涡流,涡流大小和材料离探头的距离也就是厚度有关系,一算就出来。射线的更直接,X射线或者伽马射线打过去,穿过材料的时候会被吸收掉一部分,剩下多少完全和厚度成正比,接收到的射线强度一算,厚度就出来了。
是不是没啥难懂的?
但原理简单,做准了难上天。
真正卡脖子的,从来都是细节
你以为测厚就是往那一放等出数?那是实验室里摆着看的。工业现场是什么情况?我给你说个常见场景:热轧线上的钢板,刚轧出来温度一千多度,每秒走一米多,表面还坑坑洼洼挂着氧化皮,整条轧线都在震,别说探头,站边上你脚都麻。
这种情况你怎么测?
超声波的声速会随温度变啊,温度变一百度,声速差好几个百分点,算出来厚度直接错了零点几毫米,对于要求公差只有零点几毫米的钢板来说,差一点就是整批报废的下场。
我上个月碰到一个客户,买了个便宜测厚仪装线上,测出来一直不准,调来调去找不到问题,最后拆开一看,探头前面沾了厚厚一层氧化铁粉,把射线挡了一半,能准才怪。清理完直接就对了,你说找谁说理去。
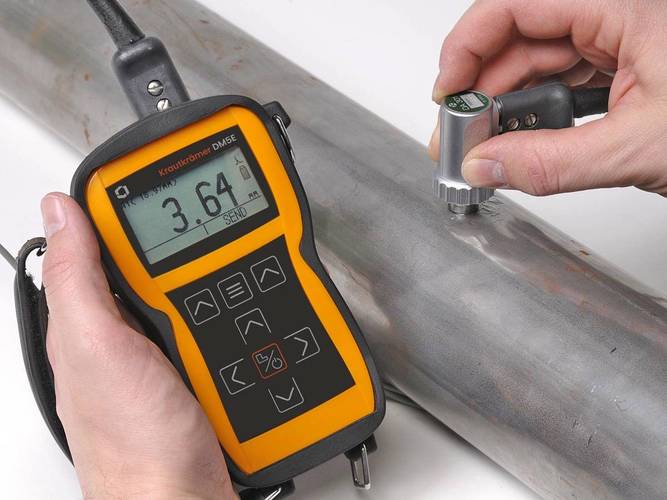 手持式便携式测厚仪测量钢板厚度现场
还有很多人买测厚仪踩坑,就是只看宣传的精度,不看自己的工况。你测一毫米厚的铜板,要求精度到几个微米,结果买个最便宜的手持式,能准吗?探头的阻尼不对,温度补偿不对,出来的数跳的跟过山车似的,你敢用?
说实话,十个厂子有八个忘了定期校准测厚仪。仪器放那用一年,探头磨了,电路飘了,误差早就跑出来了,等到出货被客户退回来,才想起测一下标准试块,那时候都晚了,悔都来不及。
我见过最夸张的,一个小加工厂,买测厚仪用了五年没校准,卖出去的钢管厚度全都差了零点三毫米,最后整批退货赔了几十万,老板蹲在车间门口抽烟抽了一天。
它不起眼,但缺了它真不行
 它不起眼,但缺了它真不行
你平时买东西,从来不会在意测厚仪的存在,可你用到的几乎所有工业产品,都被它量过。
造汽车的车身钢板,厚度每减零点一毫米,整车重量能降好几公斤,油耗就能降一点,可减多了,碰撞强度不够,出了问题就是大事。测厚仪就得把公差卡在那几个0.01毫米里,一点错都不能出。
新能源汽车的电池壳,更夸张,厚度差超过0.05毫米,要么装不进电池包,要么强度不够漏电解液,全是废的。造船用的船板,薄了扛不住海水压力,厚了成本上去,船东不干,还是得测厚仪卡着。
不过话说回来,现在的测厚仪进步真的大。我刚上班那会,手持式测厚仪得涂耦合剂,弄的满手都是油,粘乎乎的,测完还得擦半天。现在好多新型号,不用耦合剂,往材料上一贴,一秒出数,太方便了。还有在线式的,现在都带自动补偿,温度震动氧化皮都能自动修正,比原来省太多心了。
也有很多人问我,买测厚仪是不是越贵越好?真不是。你就是偶尔测一下管道壁厚,看看有没有腐蚀,买个几千块的手持式足够用,犯不上买几万的在线式。你是做塑料薄膜生产线的,要实时控厚度,那就得上精度够的在线测厚仪,便宜的手持式救不了你。
对了,还有一个常见误区,很多人觉得测厚仪只能测平面,不对。弯的管子,甚至带弧度的工件,只要曲率不是太小,都能测,就是选对探头就行。
说白了,工业制造里的好设备,从来都不是那种喊着高大上口号摆在展台上的。就是这种躲在车间角落里,天天干活不吭声,出一点错就给你捅大娄子的小东西,才最见真功夫。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里的隐形判官:我天天打交道的测厚仪
文章链接:https://m.zystgy.cn/a/61562