2026-10-09 13:41:47 作者:网编
分类:文章
很多干了十年机加工的老师傅,都栽过深孔钻削的坑。看起来就是拿钻头往下钻,实际上差一点,整批工件直接报废,亏到心疼。
为什么你的深孔钻削总是偏斜?
钻削加工里,通常把长径比大于10的孔归为深孔。很多人觉得不就是换个加长钻头,怼进去就行?大错特错。我上个月帮山东一个汽配厂处理异常,他们批量加工转向架的定位孔,16mm直径,200mm深,整整八十件,孔偏超差,全部返修都没法修,只能回炉重炼。厂长蹲在车间门口抽烟,抽了一下午。
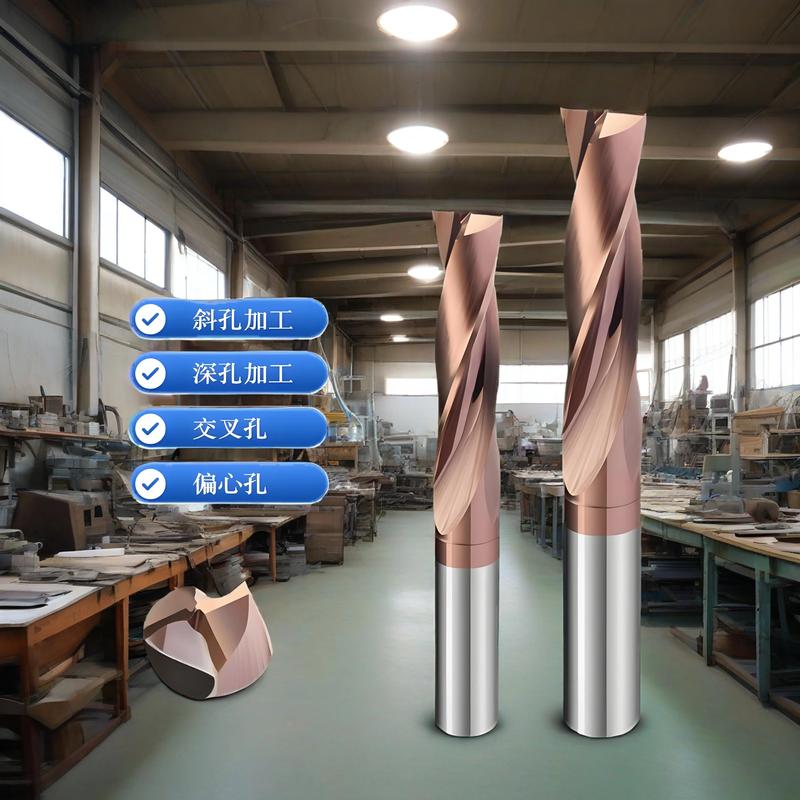 机械加工深孔钻削偏斜对比试样
问题出在哪?大部分人第一反应是钻头刚性不够,换更贵的硬质合金钻头就好。其实不对,十个偏斜有八个是起钻的时候就歪了。
问:我用的是整支硬质合金加长钻,刚性足够为什么还偏?
答:很多人只盯着钻头材质刚性,忽略了钻尖的顶角设计。常规钻削的标准顶角是118度,钻深孔的时候,这个角度的横刃受毛坯表面不平整的挤压,很容易自动“跑偏”,起钻那第一毫米歪了0.1mm,钻到100毫米深的时候歪个1mm都不奇怪。通常我们钻深孔都会把顶角修磨到135-140度,同时修窄横刃,减小径向分力,起钻定心就稳很多,偏斜量能降70%以上。
还有人不做起钻定心,直接拿大钻头往进怼,能不歪吗?批量加工深孔,最好先用中心钻钻一个2-3mm深的定心窝,再开钻,成本多花十秒钟,偏斜的风险降一大半。✅
被很多人忽略的钻削加工冷却细节
说完偏斜,再说说烧刀断刀的问题。百分之八十的断刀,都不是钻头质量不行,是冷却压根没到位。说实话,很多小厂现在还在用普通外冷,钻个三五十毫米深还能对付,长径比超过20的深孔,切屑全堵在容屑槽里,冷却油根本到不了钻尖,钻尖温度分分钟超过600度,硬质合金都软化了,能不断吗?
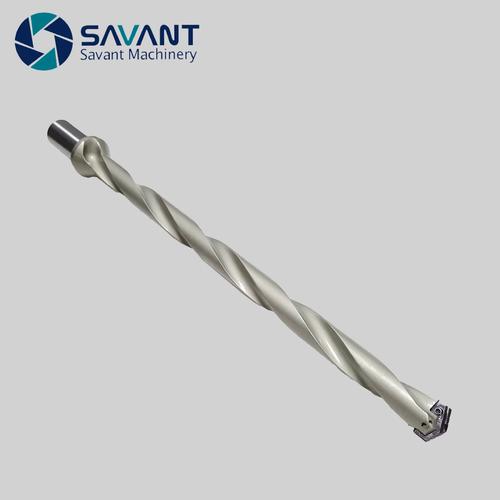 深孔钻削内冷钻头出水结构示意图
上个月去珠三角一个加工厂调工艺,老师傅跟我吐槽,他们干40mm直径2米深的油缸孔,一天断三根钻,换刀片换的心疼。我拆了钻头一看,内冷孔堵了快一半,出水跟滴眼药水似的,能不烧刀吗?通干净内冷孔,再把压力调到3MPa,一天下来一根都没断。
问:没有内冷机床能不能钻深孔?是不是必须换高压内冷设备?
答:也不是完全不能做。说实话,很多小厂没那个预算换整套内冷设备,有个土法子能用,就是「间歇退钻排屑降温法」:每钻进3-5倍钻头直径的深度,就把钻头完全退到工件外面,让冷却油把容屑槽里的切屑冲干净,也给钻头降降温,再继续钻。缺点就是效率比内冷低一半都不止,但至少能做,不会批量报废。如果是长期批量干深孔,那该上内冷还是得上,省那点设备钱,哪天报废一批工件,亏的比买设备还多。💡
不同材料钻削的实用技巧,都是踩坑踩出来的
 不同材料钻削的实用技巧,都是踩坑踩出来的
钻削加工的参数和技巧,从来不是一成不变,不同材料差好多,我整理几个常见材料的坑,给大家提个醒:
– 铝合金:别看着软就好钻,最容易积屑瘤粘刀,钻出来的孔不光,还容易扩径超差。磨钻头的时候把前角磨大一点,进给要快,别慢悠悠蹭,冷却液用高浓度乳化液或者煤油,钻出来的孔内壁亮的能照镜子。❗
– 钛合金:导热极差,钻尖温度升的飞快,别迷信高转速,线速度通常控制在15-25m每分钟就够,进给不能太小也不能太大,太小了就是干磨钻头,太大了容易崩刃,必须开高压内冷,别省冷却液。
– 淬硬钢:别用高速钢钻头,必须用整体硬质合金涂层钻头,顶角可以磨到140-150度,定心稳,不容易崩刃,转速再降个两成,稳比快重要。
不过话说回来,哪怕所有细节都对,不同批次的材料、不同刚性的机床,出来的结果都不一样。别拿着网上找的参数就直接往批量上怼,拿废料试两刀,看看切屑形状、孔的偏斜度,没问题了再开干,这点时间绝对不能省。我见过太多图省事上来就干,结果整批报废的例子,说多了都是泪。
干机加工就是这样,差之毫厘谬以千里,钻削加工看起来简单,那点细节全是经验堆出来的,多试多调,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:解决深孔钻偏斜:钻削加工你忽略的那些细节
文章链接:https://m.zystgy.cn/a/61605