2026-10-09 16:07:56 作者:网编
分类:文章
很多刚入行做铸件的老板,总觉得砂型铸造不就是拿砂子堆个模子浇铁水嘛,能有什么花活?
我见过刚投产的小厂,一炉五十吨铸件,废了快四十吨,全是密密麻麻的气孔,老板蹲在厂门口抽烟,抽了整整一天。问题出在哪?既不是铁水温度不够,也不是模样错了,就是最基础的型砂透气性没调好。
型砂透气性,被很多新手忽略的核心指标
浇铸的时候,1500度左右的铁水灌进砂型,型砂里的水分瞬间汽化,粘结剂分解也会冒出大量气体,这些气体没地方跑,就只能钻进还没凝固的金属液里,等铸件冷却了,就成了大大小小的气孔,要么直接报废,要么花几倍的钱补焊,成本直接拉满。
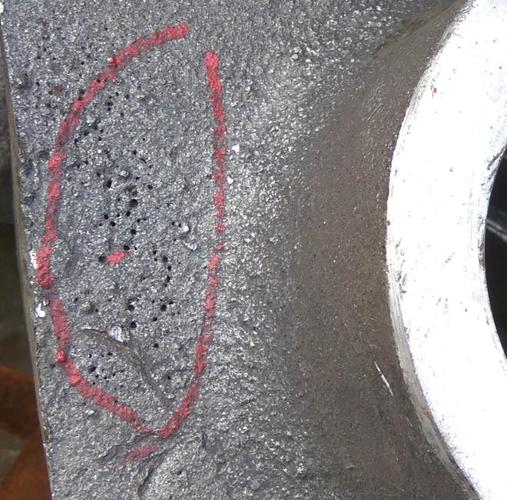 砂型铸造透气性不良铸件气孔缺陷图
那透气性到底和什么有关?说白了就是型砂颗粒之间的孔隙大小和多少。原砂里泥粉太多,孔隙堵了,透气性差。型砂含水量太高,水把孔隙填了,透气性差。粘结剂加太多,把颗粒缝隙粘死了,透气性还是差。
问:是不是越干的型砂透气性就越好?
答:还真不是这个理。型砂太干,粘结剂抓不住砂粒,整体强度不够,浇铸的时候铁水很容易冲垮砂壁,冲下来的砂子混进铸件里,就是夹砂缺陷,一样报废。通常手工造型的湿型砂,含水量控制在大约3.5%到5%之间,透气性保持在每分钟100到200毫升,这个区间是行业几十年攒下的经验,不同大小的铸件再微调,大件要求会更高一点。
说实话,很多新手进了原砂,直接拉去混砂,连筛分都懒得做,原砂里带的多余泥粉、粉尘全留在里面,透气性直接掉一半都不止。老厂干了三十年的造型师傅,每次进新原砂,都要盯着过筛,就是为了把多余的细粉去掉,这个看起来不起眼的习惯,一年能省几十万的报废成本。
不同砂型工艺的透气性控制逻辑
砂型铸造分好多种工艺,不同工艺调透气性的思路完全不一样,不能一概而论。湿型砂是现在用得最多的,做中小型铸件,核心就是控制水分,刚才说过了,不多说。
树脂自硬砂呢?现在很多厂子做中大型铸件都用这个,很多人为了提高砂型的表面硬度,拼命加树脂,结果树脂把砂粒之间的孔隙全堵死了,透气性骤降,浇出来一堆气孔,亏到心疼。
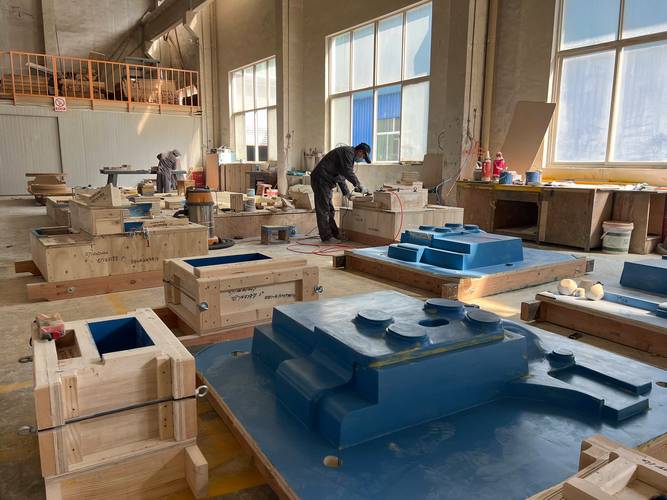 工业车间砂型铸造合箱作业现场图
干砂型做大件,几十吨的机床床身、发电机底座都是这么做的,核心就是烘干透。我见过不少小厂图快,烘干只烘了表面,内部砂芯还是潮的,浇铸的时候,水蒸气从内部往型腔冒,直接在厚壁位置打出一个大气孔,整个铸件直接废了,好几吨铁水就打了水漂。
问:有没有不用仪器,现场就能快速判断透气性合不合格的土办法?
答:老师傅不传的妙招,说破了很简单。抓一把混好的型砂,用力捏成团,站在一米高的地方松手让砂团掉在硬水泥地上,摔完裂成三四块,那透气性和含水量基本就合格。要是一摔全成粉,那就是太干,强度不够。要是摔完一点都不裂,那就是水分太高,透气性肯定不够。💡这个法子我见过无数老师傅用,不用等仪器出结果,现场混砂就能调,太实用。
调整透气性的几个实用经验
 调整透气性的几个实用经验
✅ 原砂粒度搭配着用,别全用同一种目数。不少人觉得粗砂透气性好就全用粗砂,结果铸件表面全是刺,粗糙度不合格,还得花大量人工打磨。一般来说,七成粗砂加三成细砂,或者粗砂里加10%左右的细粉,既能保证强度,透气性也够用,铸件表面质量还好看。
❗ 一定要记得扎气眼。很多新手造型,型腔上部的位置从来不扎气眼,那里本来就是气体最后聚集的地方,排不出去肯定出问题。在铸件最高的位置,扎上深一点的气眼,能排走80%以上的型腔残留气体,别嫌麻烦,废一件的功夫够扎几十箱气眼了。
不过话说回来,透气性真不是越高越好。我刚入行的时候就犯过这个错,为了提高透气性全用粗砂,结果铁水渗进砂粒缝隙里,铸件表面起了一层毛刺,打磨了三天才弄好,人工费比铸件利润都高,这个坑我记到现在。
去年去江苏一家做工程机械配重的厂子,他们换了新的砂处理线之后,废件率从原来的4%跳到12%,找了设备厂商,找了工艺工程师,折腾了半个多月没解决,最后请我过去看看。我进去抓了两把混好的型砂,一捏一手粉,就知道是怎么回事了,筛网破了个洞,大部分细泥粉没筛出去,全混到型砂里了,换了个几十块钱的筛网,第二天废件率就掉到3%。
就这么简单的事,绕了多大的弯。
很多人现在总说砂型铸造是落后工艺,要被新工艺取代了,可你看看现在国内年产几千万吨铸件,七成以上还是砂型铸造做的,为啥?成本低,适配性强,什么大小的件都能做。但门槛低不代表没技术,最基础的东西,往往最考验功夫,把型砂透气性调明白了,你就能干掉一半的同行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:砂型铸造避坑:为什么老厂师傅都在乎型砂透气性这回事
文章链接:https://m.zystgy.cn/a/61611