2026-10-09 18:07:51 作者:网编
分类:文章
上周去整车厂的底盘车间帮朋友处理焊缝开裂的小问题,刚跨进作业区,就被一道斜刺里蹦出来的蓝紫光晃得捂眼睛。那光比三伏天正午晒在柏油路上的反光还烈。得躲。老工人都知道,裸眼对着弧光站半分钟,第二天眼睛能肿得睁不开,还得敷人奶才能好——这是现场传下来的偏方,亲测有用。这蹦蓝火的玩意儿,就是电弧焊接。
说穿了,就是用电造的“闪电”熔接金属
很多人对焊接的印象,就是“把两块金属粘在一起”,不对。粘是粘,电弧焊接是把两块金属的接头烧熔了,混成一块,冷却之后就是同一个整体,比什么胶水、螺栓结实多了。
怎么烧?靠电弧。空气本来是不导电的,给两个电极加足够高的电压,就能把空气击穿,导电的通路就是电弧,这玩意儿中心温度能到几千甚至上万摄氏度,别说钢铁,就算是高熔点的钨合金都能给你瞬间烧化。
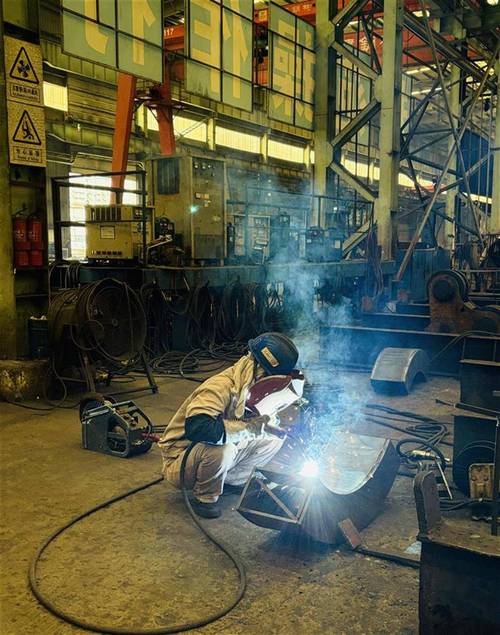 工业车间手工电弧焊接操作现场
很多新手第一次拿焊条,以为焊条就是个带药皮的铁棍?哪有这么简单。焊芯负责导电,外面裹的那层药皮才是灵魂:药皮烧蚀的时候会产生一堆保护气体,把熔池周围的空气全赶出去。熔池只要混进一点空气,就会出气孔、变脆,受力稍微大一点就裂。除了保护气,药皮还能添加合金元素,调整焊缝的强度,有的配方还能让焊完的渣自动翘起来,不用费力气一点点敲。
说实话,光焊条这层药皮的配方,不同厂子做出来的效果差得远,好焊条和差焊条焊出来的活,一眼就能看出来。
现场干活最头疼的坑,全在没人说的细节里
我刚学焊接那会,焊了三块试板,全不合格。要么焊缝歪歪扭扭像毛毛虫,要么密密麻麻全是气孔,师傅拿着敲渣锤敲得我耳朵疼,骂我连枪都握不稳。说几个行里人都懂的坑,你就知道这活儿没那么简单。
第一个常见误区,很多新手觉得电流调得越大,焊得越透,越好。不对。电流大了,熔深是够了,可薄点的钢板直接给你烧出个洞,补都补不利索。厚板也不行,局部热输入太大,焊完变形能歪出好几厘米,后期校形校到你怀疑人生。
还有风,你敢信?车间门口开个通风扇,对着作业区吹十分钟,焊缝就能出一串气孔。就是因为保护气被风吹散了,空气钻了空子。自动焊有防风棚还好,露天作业比如架桥梁,遇上三级风都得停,就怕出隐藏的质量问题。
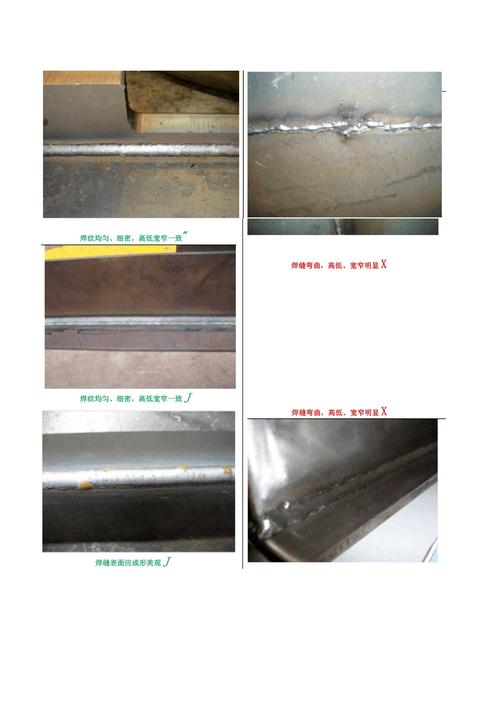 电弧焊接合格与不合格焊缝外观对比
还有变形,这大概是电弧焊接最常见的麻烦。一块半米见方十毫米厚的钢板,沿着边焊一道,焊完整个板能翘得拱起来,放都放不平。为什么?电弧那一下温度几千度,只有焊缝那一小块是热的,周围还是冷的,冷却的时候焊缝收缩,周围拉不住,可不就翘了么。
解决办法全是现场摸出来的经验:焊之前先把板预弯出反向的变形,焊完冷却刚好平;或者焊一段敲一段,用锤子砸焊缝释放应力,能减不少变形。这些东西,教科书上只会给你讲个原理,具体留多少反变形,全靠做多了攒出来的手感,做十次八次才能摸准。
不过话说回来,就算是干了二三十年的老焊工,也没法完全避免变形,只能尽量控制。这就是电弧焊接天生的特点,没办法。
别以为它是旧技术,现在还是工业顶梁柱
 别以为它是旧技术,现在还是工业顶梁柱
现在各种新焊接工艺满天飞,激光焊、搅拌摩擦焊,听着就高大上,很多人觉得电弧焊接该淘汰了?不对。
说实话,电弧焊接最大的优势就是便宜+靠谱。手工焊一套设备几千块就能拿下,现场随便拉个电线就能干活,爬高上低修个设备,补个焊缝,哪里不能用?就算是自动化焊接,机器人电弧焊的成本也只有激光焊的几分之一,大部分工业场景,比如汽车车架、建筑钢结构、船舶船体,电弧焊接的强度和精度完全够用,根本没必要花几倍的钱上新技术。
还有人觉得电弧焊接就是低技术的手工活,那是老黄历了。现在的汽车生产线,全是机械臂做电弧焊接,一分钟能焊几十个节点,精度控到零点几毫米,比人稳多了。
不过话说回来,很多犄角旮旯的位置,机械臂伸不进去,还是得老师傅上手,那个握枪的稳劲,走枪的速度,机器现在还真学不来。对吧?你去造船厂看看,船体上很多复杂的内部节点,还是老焊工戴着面罩,蹲在狭窄的舱室里,一枪一枪焊出来的。
我们生活里到处都是电弧焊接的痕迹,只是你没注意罢了。你开的汽车,底盘大梁的拼接全是它;你住的高层钢结构住宅,梁柱的连接节点也离不开它;大到跨海大桥的钢箱梁,小到你家里防盗窗的钢管,全是电弧焊接拼起来的。
下次你路过工地或者机械厂门口,不妨往里扫一眼,大概率能看到那一闪一闪的蓝紫色弧光。它不花哨,也没什么新概念,就是安安稳稳,把一堆零散的钢板,拼成你开的车、住的楼、走的桥。就这样。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间跳蓝火的核心工艺:电弧焊接你真懂吗
文章链接:https://m.zystgy.cn/a/61616