2026-10-09 21:55:52 作者:网编
分类:文章
干机械加工制造快二十年,最早接触粉末冶金还是在上世纪九十年代末的国营汽配厂车间。那时候这工艺就是个边角料,顶多做做小锁片、小齿轮,没人当回事。
现在呢?新能源主机厂的采购追着粉末冶金厂要产能,订单排到半年后。
你说神奇不神奇。
为什么车企都在抢粉末冶金产能?
新能源汽车卷轻量化,卷到什么程度?车重降一公斤,电池成本能省几十块,续航还能多跑几公里,一寸重量一寸金。
传统的铸造再切削,3公斤的毛坯切完只剩1公斤,三分之二都变成了铁屑回炉,不仅浪费材料,还费工时,零件本身也重。
粉末冶金走的是近净成型路线,金属粉末压完直接烧结,尺寸精度到位,95%以上的材料都能用,不需要太多二次切削。
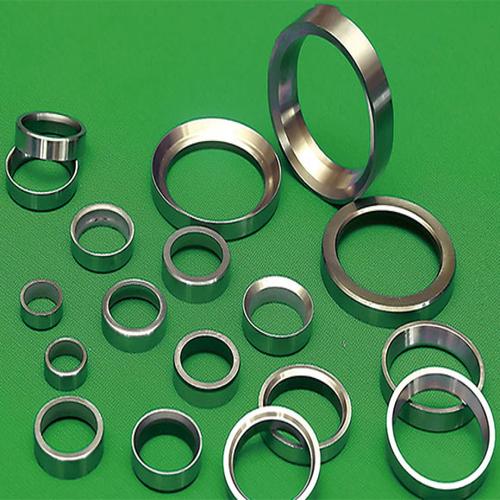 汽车发动机粉末冶金气门座圈成品
问:粉末冶金不是只能做几克几十克的小零件吗?怎么能用到汽车结构件上?
答:早十年确实是这样,那时候成型工艺不行,大尺寸零件压出来密度不均匀,边缘密中间松,强度根本不达标。最近这些年,温压成型、高速压制工艺普及了,超细合金粉末的制备成本也降了一半还多,现在做半米长的结构件,整体密度偏差能控制在0.2%以内,强度比普通铸造件还高,重量反而能降15%到20%,换你是车企采购你要不要?
说实话,现在新能车的变速箱、电机、底盘里面,到处都是粉末冶金零件,只是你看不见罢了。
行业内最常见的误区:粉末冶金强度一定不如铸造?
我跑了十几年行业展会,听过最多的提问就是这个——“烧结出来的东西有孔隙,会不会用着用着断了?”
咳,这都是老黄历了。
孔隙率这个东西,是粉末冶金最大的特点,不是缺点。看你怎么用。
做轴承类零件,我们故意留5%到10%的孔隙,提前浸润滑油,能自润滑,长时间运行不用换油,耐磨性比实心锻钢件都好。你见过哪个传统工艺能直接做出自带润滑的零件?
要是需要高强度怎么办?现在有高温烧结,有热等静压,还有后续渗碳淬火处理,最终强度能做到和模锻件持平,重量还轻一截。
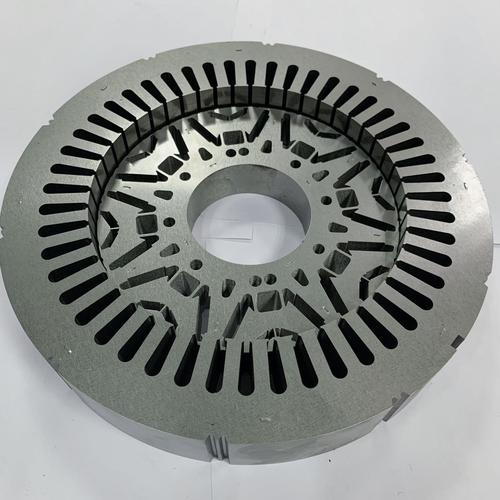 新能源汽车粉末冶金电机转子实物
问:那这么说,所有零件都能换成粉末冶金的?
答:哪能啊,任何工艺都有边界。粉末冶金的局限性其实很明确:第一,小批量生产不划算,开模费几万块起,只做个三五百件,摊下来成本比传统工艺高好几倍,没人会这么干。第二,太大的零件做不了,目前市面上常见的粉末冶金成型压机,最大也就压个十几公斤的零件,再大的话设备成本翻着倍往上涨,不如直接铸造划算。第三,有些高熔点的特种金属,烧结难度太大,成本降不下来,暂时还没法大规模用。
除了汽车,粉末冶金下一个爆发点在哪?
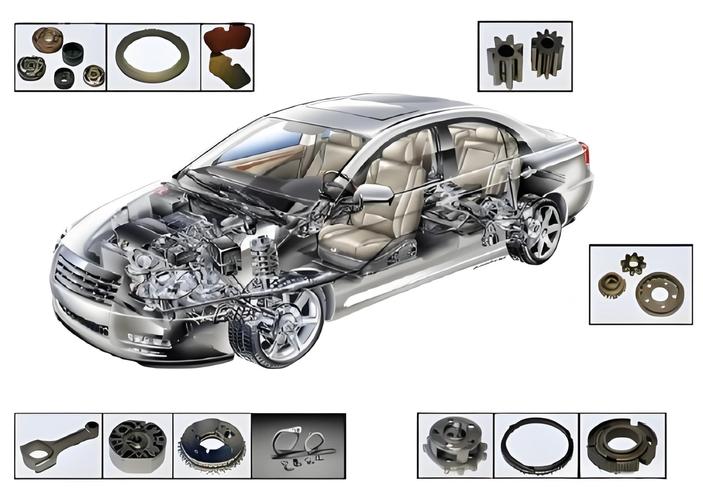 除了汽车,粉末冶金下一个爆发点在哪?
现在不止汽车圈,光伏、工业机器人、医疗器械都盯上粉末冶金了。
光伏跟踪支架的减速器,里面一套齿轮全是粉末冶金做的,一致性好,批量成本低,在野外跑个十几年不出问题,完全能满足要求。
工业机器人的谐波减速器里面,很多柔性轴承就是粉末冶金做的,精度够,耐磨,成本比线切割下来的低太多。
更有意思的是医疗领域,多孔钛合金骨植入支架,就是用粉末冶金做的,孔隙大小能精准控制,刚好能让人体骨细胞长进去,长完之后和原生骨结合得非常好,这个是传统铸造锻造根本做不出来的东西。
不过话说回来,国内粉末冶金行业现在还是有短板,高端的超细预合金粉末大部分还是靠进口,核心压机的密封件也有不少要从国外买,卡脖子的地方还是存在的。
我上个月和一家做粉末的国内民营企业老板聊天,他说现在砸了好几个亿搞研发,就想把高端粉末做出来,不用再看老外脸色。挺佩服这种人的。
谁能想到,几十年前没人看得上的工艺,现在成了高端制造离不开的核心角色呢。
真的应了那句话,是金子,总会发光的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:粉末冶金:被低估的汽车轻量化隐形功臣
文章链接:https://m.zystgy.cn/a/61630