2026-10-10 00:18:54 作者:网编
分类:文章
我干机加工快二十年了,见过太多工厂,拿个千分尺卡尺量完外形就出货,最后客户退回来整批堆在仓库落灰,亏几十万的都有。问题出在哪?大多是形位公差没测准,你根本摸不清真正的误差在哪。
别拿普通量具凑活 复杂精度需求根本顶不住
现在新能源汽车的电池结构件、航空航天的异形结构件、高端消费电子的模具型腔,公差要求动不动就是三五微米级。普通量具只能测长宽高这种简单的线性尺寸,平行度、轮廓度、位置度这些形位公差,你怎么测?打表折腾大半天,换个技师测出来的结果能差出一倍,这不扯吗?
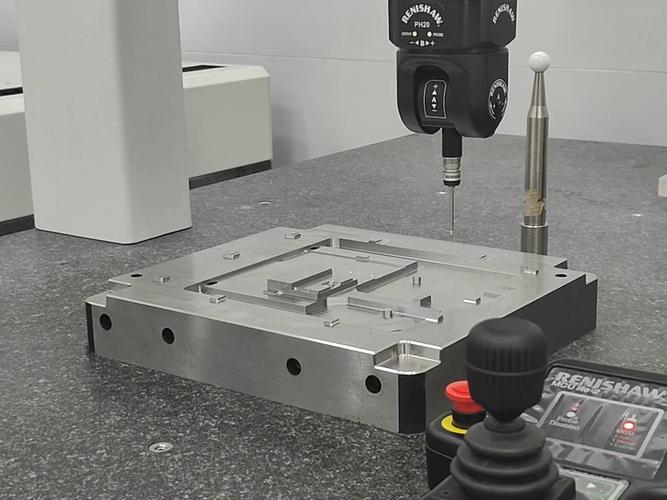 三坐标测量仪检测汽车模具型腔现场
三坐标测量的核心优势,就是能在空间坐标系里捕捉任意点的位置,不管你是复杂的自由曲面,还是多孔位的箱体零件,只要测头能碰到,就能拟合算出准确的尺寸和形位公差。说白了,你给我一个再歪再复杂的零件,它都能给你捋出准确的误差数据。
问:普通加工车间能不能放三坐标测量仪?是不是只能放恒温恒湿实验室?
答:还真不是。现在很多厂商都推出了车间型三坐标测量仪,做了防震设计和动态温度补偿,只要不是那种大型冲床旁边、地面抖得能震掉烟灰的位置,都能直接放。加工完直接拉过去测,不用转运去老远的实验室,省出大把交货时间。当然,要是你的精度要求在2微米以内,那还是得放恒温恒湿室,温度波动控制在0.5度以内,不然金属热胀冷缩,那点误差直接就把公差给吃光了。
三坐标测量最容易踩的坑 很多老技师都中招
不少工厂花大几十万买了顶尖的三坐标,结果测出来的数据还是错,大半都是操作上踩了坑。说几个我见过最多的:
✅ 装夹失误。为了夹稳工件怼了好几个压板,硬生生把薄壁工件顶变形,测出来轮廓度直接超差,拆开重新测工件其实合格,白白浪费大半天时间。
✅ 测头长期不校准。很多人觉得测头没碰坏就不用校,其实测头天天碰工件,总有细微磨损,哪怕碰歪了一丝,误差就能飘到十几微米,拿这种数据出货,不出问题才怪。❗
✅ 取点密度不够。测自由曲面的时候偷懒只取几十个点,拟合出来的轮廓根本不准,看起来误差小,实际装机根本装不上。
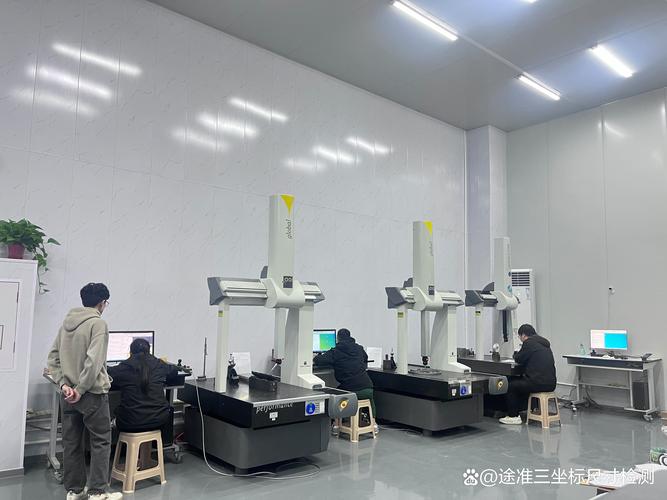 三坐标测量仪校准测头操作现场
问:手动三坐标和自动三坐标怎么选才划算?
答:完全看你的生产类型。如果是单件小批量的模具修配、研发打样,手动三坐标完全够用,价格只有自动款的三分之一不到,操作还灵活,想测哪点就测哪点。要是你是批量生产汽车零部件、电子结构件,那必须上自动三坐标,编好程序之后一次定位就能测完所有参数,一个小时能测几十件,比人工快十倍,数据一致性还好,不会因为换了操作手就出偏差。
中小厂也能用得起三坐标测量 没必要硬扛着
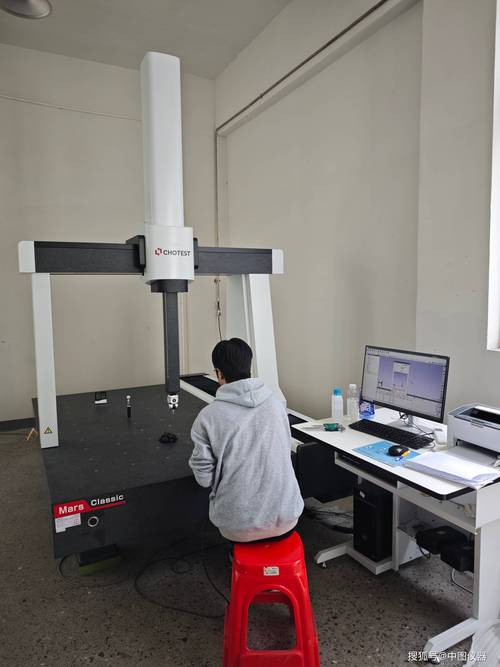 中小厂也能用得起三坐标测量 没必要硬扛着
说实话,很多中小厂老板一听到三坐标测量就打退堂鼓,全新的进口设备大几十万,确实心疼。不过话说回来,现在路子多的是,没必要非得咬牙买全新的。
做批量不大的,找第三方检测机构,测一件复杂零件也就几百块,一个月测几十件也才几万,比买设备划算多了。要是用量稳定,淘一台成色好的准新二手三坐标,或者买国产的入门款,十几万就能拿下,我见过好几个做精密模具的小厂,买了之后当天加工当天出报告,客户信任度直接拉满,不到两年就回本了。
对了,很多人把三坐标测量只当成出货前的最后一道质检,这其实太浪费了。现在不少加工厂都把三坐标用在过程检测里,每加工完一道工序就测一次,及时调整刀补,避免整个工件做废,这才是真的把钱省在了刀刃上。
我前两年碰过一个做航空结构件的老板,十个零件加工完一起送测,结果全部轮廓度超差0.02毫米,直接报废,亏了小一百万,想想都心疼。要是加工中间抽半小时测一次,哪至于落到这个地步?
现在制造业拼的就是那几微米的精度,你能把误差控制住,就能拿别人拿不到的高端单子。三坐标测量不是什么大厂才配有的摆设,是真真正正能帮你少亏钱、多接活的工具。哦对了,现在还有非接触式的三坐标,测柔软的塑料工件、薄壁零件不会碰变形,适合特殊需求,就是价格贵点,根据自己的需求选就好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:三坐标测量:高精度零件检测绕不开的隐形门槛
文章链接:https://m.zystgy.cn/a/61640