为什么偏偏说焊接工位的PLC控制最磨人?
汽车焊接工位的信号密度,比普通输送、装配工位高太多。一台单工位焊接机,算上安全光栅、各个夹紧气缸、焊枪升降平移轴、送丝机、冷却系统,少说也有上百个IO点,差个几十毫秒的时序,就会焊偏,甚至直接撞枪。对节拍要求高的生产线,连调试的时间都不给你,只能挤停产间隙改,压力大到抽半包烟都缓不过来。
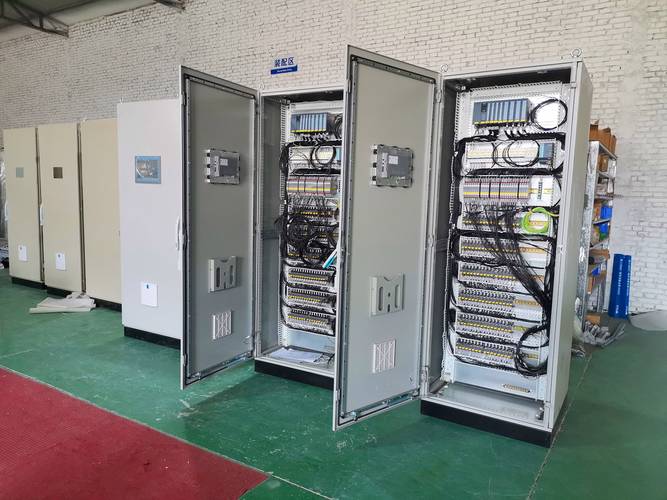
现场改PLC控制逻辑最容易踩的三个坑
第一个坑:删旧逻辑不做有效备份
很多新手图快,觉得原来的逻辑没用,直接删掉重写,出了问题连回滚的地方都没有。我见过最离谱的,一个干了三年的工程师,改完程序点了保存,U盘里存的备份还是半年前的,哭都没地方哭。💡我的习惯是,每次改之前,把原程序按日期命名存三份:本地电脑一份,U盘一份,设备柜里贴的二维码里存一份,怎么丢都不怕。
第二个坑:忘恢复旁路的安全信号
调试的时候为了方便,经常会把安全门、安全光栅这些信号旁路,很多人改完程序直接交差,忘了把旁路去掉。通电一开门,设备不停止,那就是重大安全事故。❗这个坑我刚入行的时候也踩过一次,侥幸没出事,从那之后我每次交差前,一定会最后查一遍安全逻辑,刻进骨子里的习惯。
第三个坑:IO地址分配乱,没有清晰标注
说实话,很多工厂的PLC程序,第一年新人写,第二年老人改,第三年外包乱加,最后地址全乱,你要找个夹紧到位信号,翻半小时都找不到,太熬人了。我习惯把焊接工位的所有IO按模块分块,输入从I100开始,输出从Q100开始,每一个地址都写清对应的部件,谁来改都能一眼找到,省太多时间。
问:PLC控制焊接工位,选经济型PLC还是高端型? 答:完全看你工位的实际需求。如果是单工位手动补焊,一百多IO点就够用,普通中小型PLC完全能hold住,没必要上高端模块,平白多花好几万冤枉钱。但如果是多机器人协同焊接,十几个轴要同步走时序,那必须上带高速总线的高端PLC,响应跟不上,协同就错,省那几万块,后续废零件的钱都不止。不过话说回来,现在很多国产PLC的性能已经上来了,我最近三年做的项目,八个用的都是国产,稳定得很,没必要迷信进口牌子。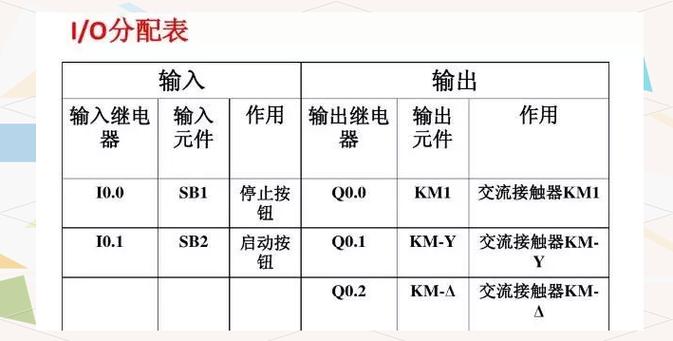
我用了十年的PLC控制调试小技巧
第一个,强制信号调试的时候,一定要断掉动力电。很多人偷懒,带电强制输出,一不小心气缸动了,夹手是轻的,撞枪才亏。我见过活生生的例子,老师傅偷懒带电调试,手指被夹骨折,躺了三个月,亏不亏?
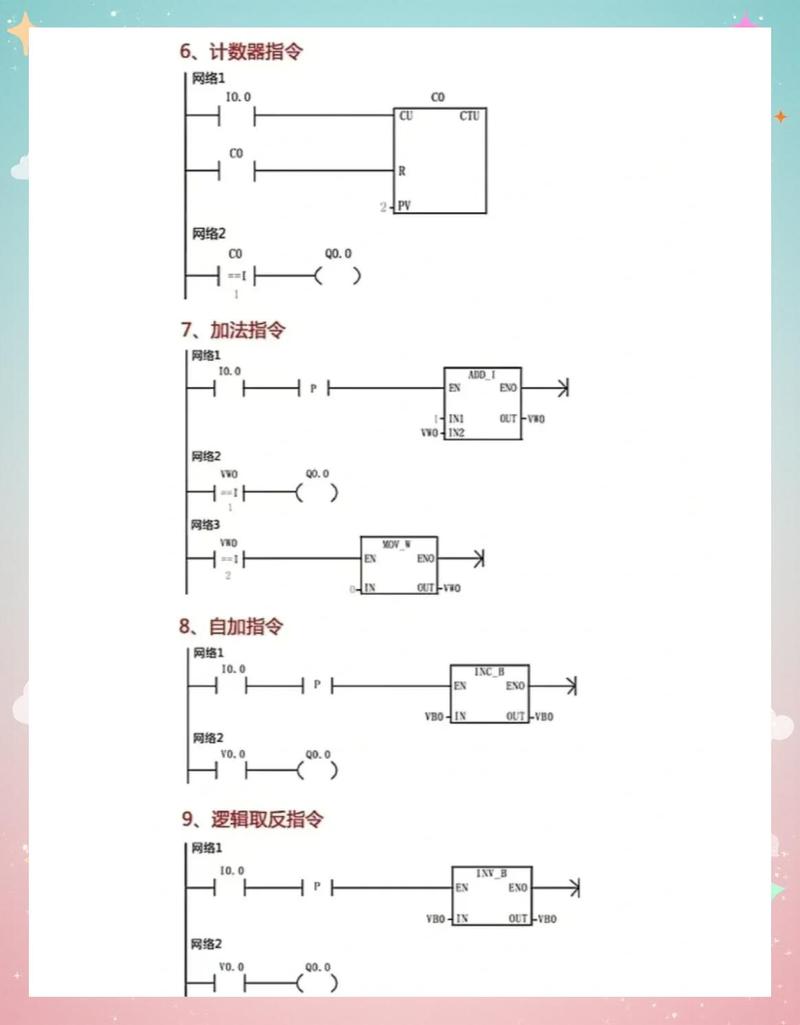
第二个,新增逻辑别直接插在原来的程序网络里,在程序末尾新建一段,用跳转条件调用。这样就算新逻辑出问题,直接改跳转条件就能切回原来的旧逻辑,几分钟就能恢复生产,不用慌慌张张重新导程序。
第三个,给每个关键动作做触发日志。出了故障不用盯着监控等几个小时等故障复现,直接读日志就能看到哪个信号不对,几分钟定位问题,比瞎猜效率高太多。
干这行久了最大的体会,PLC控制从来不是会写梯形图、会用高端指令就行。得懂工艺,知道你做的这个工位,哪个环节容易出问题,提前把坑填上,才是真本事。很多年轻人刚入行,只会套网上的模板,到了现场抓瞎,就是没沉下心吃透具体的工艺要求。比如焊接工位,你得知道焊完之后要冷却多久才能松夹具,写早了工件变形,全废;写晚了节拍跟不上,产能上不去,老板又不满意。
哦对了,最后补一句,程序写完一定要设密码,只有负责的几个人能改,别什么人都能碰,改出问题,最后甩锅都找不到人。