上个月跟珠三角某模具厂的总工喝茶,他拍着大腿跟我吐槽,前年接了一个主机厂的新能源零件订单,为了省十几万的CAE仿真费用,靠着几十年经验直接开模,结果第一次试模就大面积拉裂,改了三次模还是不行,最后整块七十多万的模坯报废,重新做,前后耽误了两个多月的交付期,扣了违约金加材料费,亏了小两百万。
这种事,我见得太多了。
为什么冲压模具开发离不了CAE仿真
传统的冲压模具开发,说白了就是“经验试错”。设计师画完图,加工厂开料加工,然后上压机试模,发现问题拆下来改,改完再试,循环往复。
一块中等尺寸的冷冲模模坯,锻打调质完,几十万一块,你开完型腔发现设计错了,补焊都救不回来,直接就是整块废掉。试一次模,上机、调机、拆模,人工成本也大几万出去了。
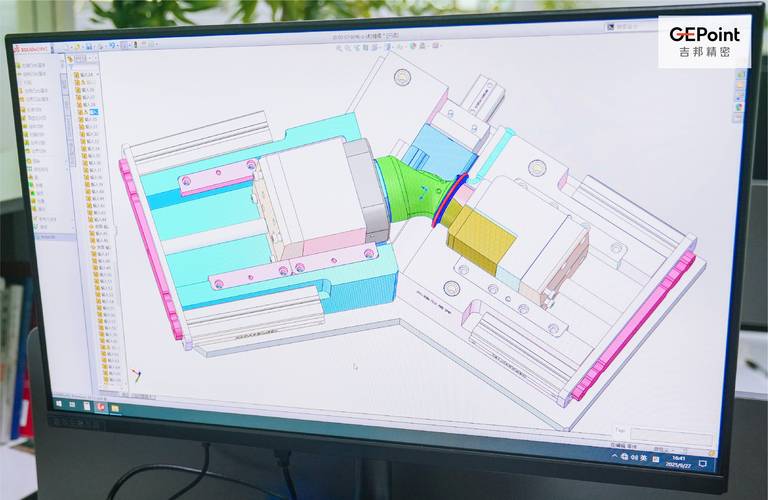
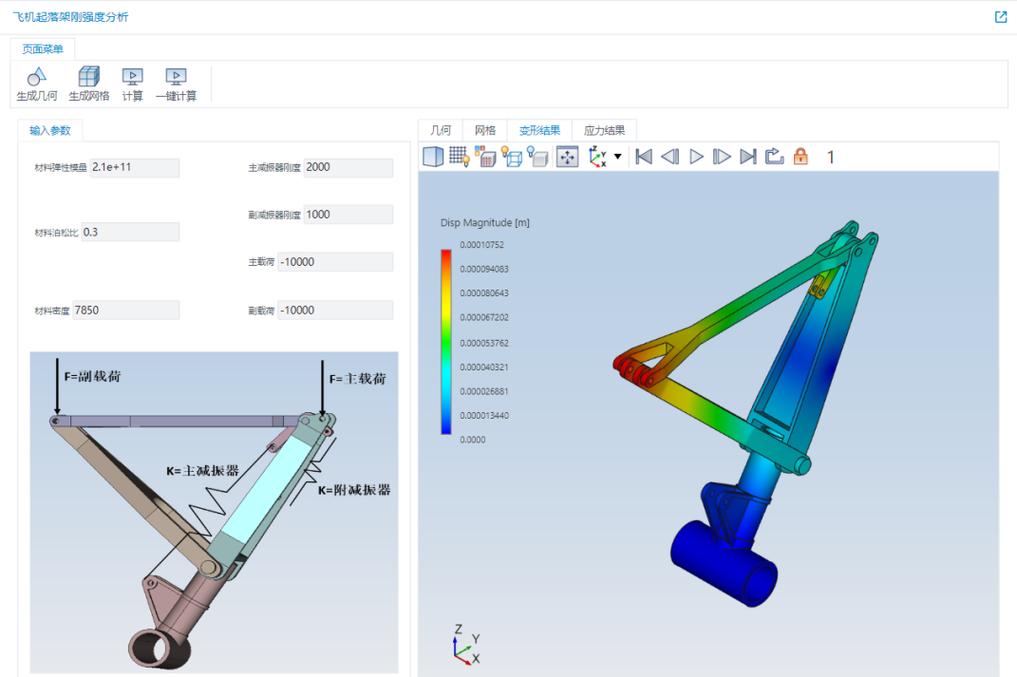
而CAE仿真就是在你动刀加工之前,先在电脑上把整个拉延成型过程模拟一遍,哪里会裂,哪里会起皱,压边力够不够,提前全都给你标出来,改完设计再加工,绝大多数问题都提前解决了。
问:CAE仿真能不能完全替代实际试模?
答:想都别想。哪怕仿真精度再高,也抵不住实际生产里的各种变量——同一张号的板料,不同钢厂出来的屈服强度能差二三十兆帕,同一卷板料头尾性能都有波动,仿真都是基于给定参数做的计算,只能帮你干掉90%的显性问题,剩下的10%细节还是要实际试模调。但就这提前干掉的90%,已经帮你省出几十万甚至上百万的试错成本了,对吧?
原来的开发周期三四个月交样,现在仿真调完,大多一次试模就过,最多两次,周期直接缩一半,早交付早投产,钱赚得都比别人快。
刚上手CAE仿真最容易踩的坑
我见过不少厂,花大几十万买了CAE软件,结果算出来的结果跟实际试模差十万八千里,转头就说CAE都是骗人的,都是花架子。说实话,99%都是用的人错了,不是工具错了。
说几个我见过最多的低级错误:
- 板料参数瞎填。用DC04的板,直接拿软件默认的DC01参数算,摩擦系数直接用默认的0.1,也不管你实际涂的什么拉延油,摩擦系数差0.05,成型结果就能差一个等级,结果能对才怪。
- 网格划得太粗。零件转角圆角才5毫米,网格一步就跨过去了,应力都没算出来,当然看不到开裂风险。
- 不考虑生产波动。仿真就给一个固定压边力,不算误差范围,实际压机压边力飘个10%太正常,仿真合格量产照样出问题。
问:小批量生产的小机械厂,也值得用CAE仿真吗?
答:分情况。如果你做的都是简单的弯曲冲孔零件,模具本身成本才几万,那没必要,试一次交不了多少学费。但只要你的零件拉延深度超过50毫米,形状复杂,或者模坯成本超过十万,算一次CAE才几千到几万块,怎么算都划算,更何况模具开成了要生产好几年,早调好早投产,赚的都不止这点仿真钱。
给新人的几个实用提醒
💡 第一,一定要测你自己实际用的板料性能,别偷懒拿软件默认参数。花几千块钱做一次板料拉伸试验,拿到真实的应力应变曲线,输入仿真,精度直接上去一大截,这点钱真的不能省❗
✅ 第二,别只看仿真出来的合格不合格,一定要做灵敏度分析。看看压边力在多大范围内波动零件不会出问题,拉延筋阻力变多少会出现起皱,这些信息比一个干巴巴的合格结论有用太多,后续试模调试都有明确方向,不会瞎调。
不过话说回来,经验永远比工具重要。CAE仿真只是工具,帮你排除明显的错误,把试错成本降下来,最后落地还是要靠模具工程师的经验。我见过太多年轻工程师,完全信仿真结果,仿真说合格就直接开料,结果实际试模还是出问题,就是没考虑到实际生产里的各种变量,忘了留余量。
也见过不少干了二三十年的老工程师,咬死了经验不信仿真,觉得自己开了一辈子模,还能错了?结果栽在大尺寸复杂零件上,亏得一塌糊涂,何必呢?经验+工具,才是真的省钱省时间。
现在国产CAE也做起来了,价格比国外软件便宜一大半,还有按次按项目收费的模式,小厂也用得起,真的没必要再拿几十万上百万去试错交学费了。