上个月在长三角一家汽配厂的装配车间蹲点,跟着师傅改产线。刚拆完旧铣床,师傅一口唾沫吐在地上,骂得很难听。说这根号称能用五年的导轨,才用了十八个月,跑起来晃得能掉铁渣,精度掉了快三个丝,批零件全废了。就是这事儿,让我想聊聊这个绝大多数人没听过,却天天在享受它精度的东西。
别被“工业零件”的名头吓住,它就是个高标准滑轨
你家里衣柜抽屉、推拉门都有滑轨对不对?本质上,直线导轨干的是一样的活——就是让一个部件沿着固定的直线稳稳跑。区别在哪?家里抽屉晃个一两毫米你根本不在乎,工业上不行。切割手机屏幕的精雕机,导轨晃一微米,切出来的屏幕就是废的。
哦对,说白了,直线导轨就是给需要直线移动的部件,画一条绝对笔直不歪的跑道,还得让它跑起来顺,不晃,能用很久。
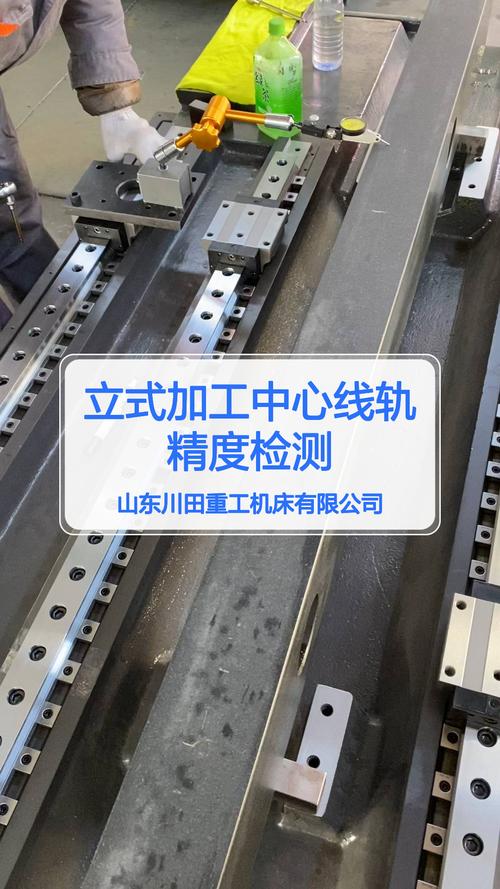
它的结构说破了很简单:一根带滚道的导轨条,一个带循环钢珠的滑块,就这俩东西。滑块动的时候,钢珠在滚道里不停滚动循环,把滑动摩擦变成滚动摩擦。摩擦力能降到普通滑动导轨的五十分之一以下。说出来你可能不信,一台十吨的加工中心,滑座装在直线导轨上,我一个成年男人,拿手就能推动。就这么顺。
做一根合格的高精度直线导轨,难点远超过你想
很多人觉得,不就是一根钢条子切出来铣个槽?哪那么多讲究。说实话,我刚入行的时候也这么想,直到去了导轨厂的加工车间,才知道自己有多蠢。
首先是材料,不是随便拿块普通碳钢就能做。必须用高碳铬轴承钢,纯度要够,杂质多了,磨完用不了半年就会掉块。毛坯出来之后,先要淬火,整个导轨表面硬度要做到HRC58到62之间,硬才能耐磨。但是硬了加工难啊,你想想,一块比菜刀硬三倍的钢,要磨出精度一微米以内的滚道,机床稍微抖一下,直接报废。
滚道精度是整个导轨的命根子。滚道哪怕有半微米的高低不平,钢珠滚过去就会受力不均,用不了多久就会把滚道磨坏,间隙越来越大,精度直接没了。还有就是装配的时候的预压力度,什么是预压?就是故意让钢珠比滚道间隙大一点点,装进去撑紧,消除间隙,跑起来不晃。预压小了,该晃还是晃,精度不够。预压太大了,摩擦力蹭蹭往上涨,跑起来发热,钢珠很快就磨坏,寿命直接砍半。这个度,不同应用场景要调不一样的,差一点都不行。
很多人用了好几年,还是踩了这些坑
第一个坑,就是追求越高精度越好,不管自己用不用。我见过做普通输送线的老板,非要买微米级的进口导轨,一根花好几万,其实输送线晃一个丝根本不影响,纯纯浪费钱,对不对?直线导轨分好多个精度等级,从普通级到超高精度,价格差几十倍,合适的才是对的。
第二个坑,装上去就不管了,从来不维护。这是我见得最多的。很多加工车间,铁屑满天飞,切削液到处溅,导轨上面粘满了脏东西,从来不说擦一擦打个油,用不到一年,滚道就被铁屑划出一道道沟,然后就怪导轨质量不行。说实话,这锅导轨不背。
还有一个误区,很多人觉得,导轨越长,越容易弯,对不对?其实不对,只要加工校直到位,几米长的导轨,直线度都能控制在几丝以内,根本不会晃,就是加工成本高一点而已。
你可能不知道,你手里的智能手机,屏幕切割、芯片封装,全靠直线导轨。医院的CT机,扫描头移动也要用直线导轨。就算是造芯片的光刻机,里面的物镜工作台,也是靠超高精度直线导轨来移动,差一纳米都出不了合格芯片。说白了,它就是个隐形的工业基石,没人会注意到它,但是所有精密活,都离不了它。
哦对,上次那个汽配厂老板,后来换了正经品牌的导轨,用到现在快三年了,精度还没掉半个丝,花的钱比之前买便宜导轨亏的,少多了。就这么回事。