2026-10-10 10:11:55 作者:网编
分类:文章
上周跟车间老周调新的冲压生产线,拉着我在电脑前坐了三个下午,没碰一下电闸,没摸一块热轧钢板。
以前干新线试产,半个月睡车间,身上的机油味三天洗不掉。冲坏一块模具几万块,打水漂。真坑。谁心疼谁知道!
现在不用了,坐在电脑里把整条线跑一遍,这就是生产模拟。
没开电的试生产,到底在算什么
很多人觉得,不就是画个三维模型摆上去吗?错得离谱。
你要把整条生产线所有变量都喂给程序:冲床滑块的间隙,模具的硬度,钢板的轧制纹路,甚至车间早上和下午的温差,都得输进去。
程序会一步步跑:上料机械手怎么抓,抓起来晃不晃,放到定位座上偏不偏,冲头下去的时候多大力度,钢板会不会开裂,切边会不会留毛边,出来的成品温度有多高,传送带能不能顺利往下传。
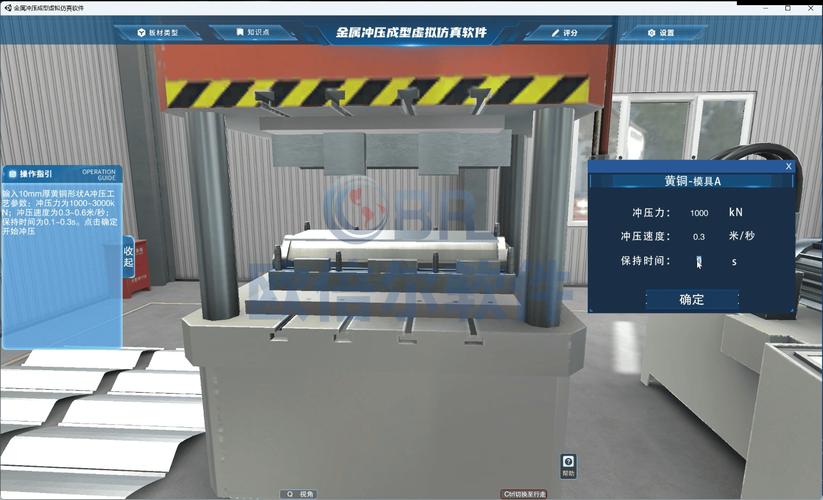 机械车间冲压生产线生产模拟操作界面
哪怕某一个工序卡了两秒,后面整线的节拍全乱,程序直接给你标红。不用等真的上料试机,现在就改。
老周说,以前试产,最怕整线跑起来突然停,一停就是好几个小时,堆在传送带的半成品质变了,全扔。现在模拟一遍,绝大多数卡壳点都能找出来。省的不光是料,还有时间。时间就是真金白银的试错成本。
生产模拟最难的地方在哪
难在还原真实。
我见过不少年轻工程师,拿三维模型导进去就说模拟完了,结果现场一开机器,问题全出来。为啥?他没算模具用了五百次之后的磨损啊,没算夏天车间35度的时候钢材的强度变化啊,没算上料工人换班的时候会慢个十几秒啊。
就说去年我们给一家家电厂做外壳生产线,一开始模拟出来全绿,结果第一次试产,十件里偏了三件,偏差就是零点几毫米的误差,刚好卡在合格线外面。
找了半天原因,原来模拟的时候没算天车吊料的自然晃动。原材料一吨多的大板,吊过来放定位台,怎么可能一点不晃?加进去晃动参数再跑,模拟直接出了三个偏位点,改了定位挡块的位置,再试就全合格了。
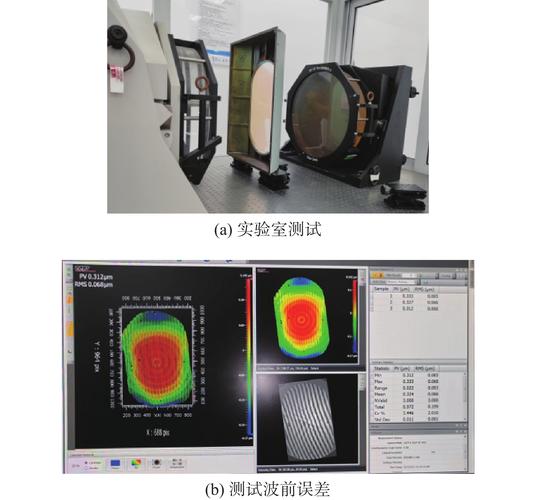 家电外壳冲压定位偏差生产模拟云图
说白了,生产模拟不是炫技,是把你干车间这么多年攒出来的那些“潜规则”,变成程序能算的参数。经验不够的人,模拟出来的东西就是空中楼阁,中看不中用。
生产模拟和普通人有关系吗
 生产模拟和普通人有关系吗
说实话,很多人觉得这是工厂里的技术活,跟自己没关系。不对。
你开的汽车,车身上每一块钢板的冲压,焊接,都是提前模拟过的,不然怎么保证车身精度,控制碰撞变形的吸能效果?你家里买的冰箱洗衣机,外壳接缝严丝合缝,没有凸起来的毛边,那也是生产模拟的时候把切边参数调好了,才不会出大批量的次品。
要是没有生产模拟,每一条新线都靠真刀真枪试错,成本最后都加到产品价格里,你买的时候就得多花好几百,甚至上千。
不过话说回来,现在不少小加工厂还是舍不得花这个钱,觉得我有老师傅盯着,不会出事。经验是值钱,但经验能把所有新材料的应力变化都算准吗?能把每一个工序的节拍误差都卡死吗?对吧?
昨天老周给我发微信,说新线昨天一次试产合格,所有尺寸都在公差范围内,今晚约着去城门口那家烧烤摊喝酒。我得早点下班过去,晚了烤腰子就被抢完了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲床车间里的生产模拟:没开机器就知道哪里会卡壳
文章链接:https://m.zystgy.cn/a/61676