气动设计不是选个气缸接上气就完事儿
很多非行业的朋友,甚至刚入行的机械设计,都觉得气动设计没技术含量,不就是对着样本选个气缸,买几个接头气管接上压缩空气?真不是。
简单说,气动设计就是把压缩空气当成动力介质,给整套设备做动力输出、动作控制的整套设计。为什么工厂偏爱用气动?说穿了就是三个好处:便宜,干净,扛造。
同样出力,气缸比伺服电机便宜一半还多,坏了随手就能换。不会像液压那样漏得到处都是油,弄得到处脏。堵转过载了也不会烧电机,大不了不动,安全性拉满。汽车总装线上推车门、工件定位,电子厂里吸PCB板,包装线上推箱子,全是它的活儿。
我蹲车间三天才踩中的坑
前几年做过一条电子厂的自动下料线,要求把堆好的PCB板一块块顶出来,速度要快,停位要稳,不能震掉上面贴好的元器件。一开始我按公式算,出力够,行程够,选了带缓冲的标准气缸,接好气路一试机。
好家伙,顶出去快是快,到位置直接咣当一下震得整个机架都晃,一下子掉了三个电容。那几天我天天蹲在设备旁边调,换了缓冲器,调了进气节流,改了排气节流,甚至换了大一号的缓冲气缸,还是晃。
我当时都纳闷了,手册上写的缓冲行程明明够,怎么就晃?最后还是车间老师傅点醒我,你摸摸气缸固定架。一摸,好家伙,气缸顶出去的时候,整个架子都在抖。原来我光顾着算气缸的参数,觉得不就是个固定架,随便焊两块钢板就行,完全没考虑气动动作的冲击惯量。气缸从静止加速到最快,停下来那一下的冲击力,比静态出力大好几倍,刚度不够可不就跟着晃嘛。
最后加了一块加强筋,整个世界都安静了。说多了都是泪。
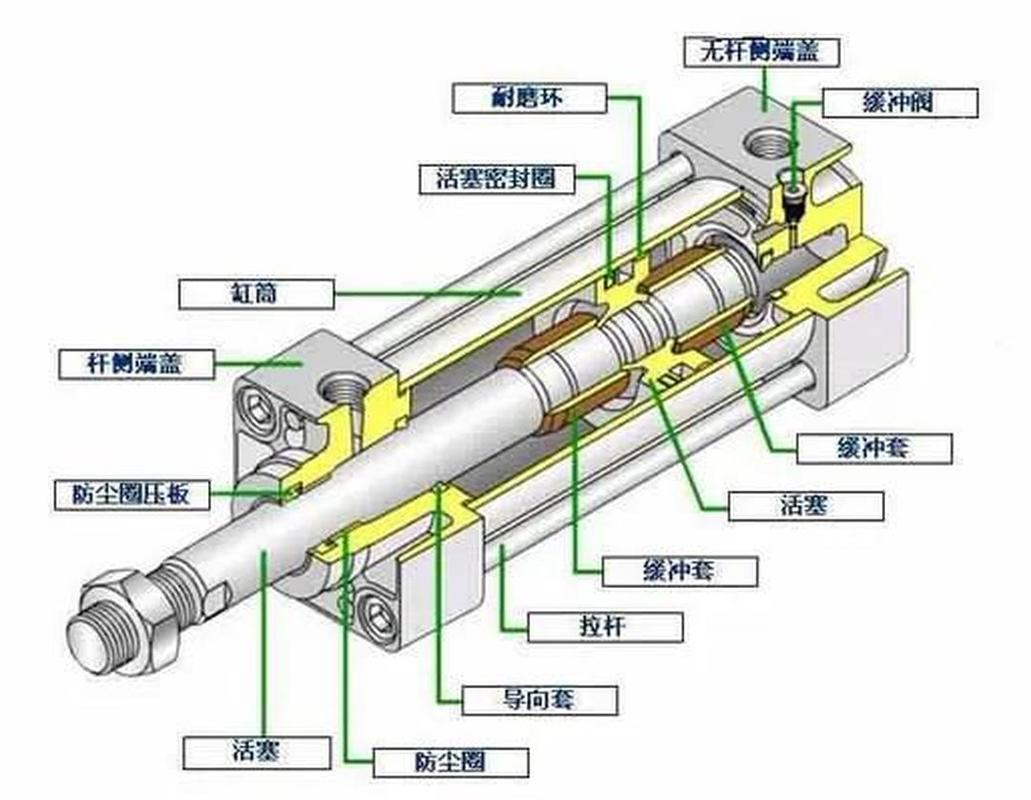
很多人做气动设计,都容易犯这个错:只算气缸出力,只看气路通径,忘了气动动作天生带冲击,整个机械结构都得跟着匹配,不然怎么调都不对。
常见的几个认知误区

第一个误区,就是气缸出力越大越好。我见过不少设计,明明只需要500N的力,非要选个能出2000N的气缸,说留余量保险。结果呢?出力太大,一推就把工件推坏,要么就是撞得设备响,还费气,成本凭空高了一大截。其实算出力很简单,就是压强乘截面积,留个20%的余量就够,真没必要放好几倍的余量。
第二个误区,就是气动是低端自动化方案。现在好多人一讲自动化,开口就是伺服闭环,好像用气动就是设计水平不够。说实话,气动吃的就是这碗简单快的饭,在适合的场景比电动香太多。
比如铸造车间的高温环境,伺服电机的编码器一百多度就失灵了,气缸只要换个耐温密封,照样用,价格还不到伺服的十分之一。还有食品车间潮湿多水,电动的怕漏电怕进霉,气动用正压排气,本身就能把灰尘水汽吹出去,维护起来简单太多。当然,气动也不是万能的,要做微米级的定位,要变速度变出力,那还是得电动,气动天生就适合干那种重复的、简单的、快节奏的动作,干擅长的事儿不丢人。
第三个误区,就是漏点气没什么大不了。很多工厂里,接头漏一点气,不影响干活,就没人修。我听动力房的老师傅说,一条几十台设备的流水线,大大小小的漏点加起来,一个月多花上千块的电费,一年下来就是小一万,足够把所有老化的接头气管全换一遍了,漏不起啊。
不过话说回来,再好的设计,安装的时候不用心,拧接头没拧对,用久了气管老化,还是会漏,设计的时候多留几个检查点,日常维护勤快点,能省不少钱。
说白了,气动设计从来不是什么高高在上的黑科技,就是靠现场一点点试出来的学问。看不见的压缩空气,推着成百上千的工件动起来,撑着大部分工厂的日常运转,不声不响,而已。