2026-10-10 18:21:49 作者:网编
分类:文章
上个月跟机修班老周翻备件库,翻出个十年前进口冲压机的偏心凸轮。备件编号磨得看不清,原厂早退市了,整个生产线要停,一天损失小十万。
放在五年前,只能靠老工匠拿卡尺一点点量,拼着手画图纸,做出来十个有七个装不上,光废料就要废两万多。那天我们拿手持扫描仪扫了不到半小时,模型直接导进CNC,三天就做出来了,装上去一点旷量都没有。
不是什么科幻玩意儿,就是车间里的超级卡尺
很多外行人觉得3D扫描是搞动漫、搞文创的东西,跟重工业不搭边。其实我们机械车间用得最多,说白了就是给复杂零件做全尺寸三维测绘,业内也叫逆向抄数,以前抄数是熬人的手艺活,现在靠这玩意儿把效率提了上百倍。
常见的工业级结构光3D扫描,原理说穿了也简单。就是给工件投射一层规则的编码光栅,就像投一块带格子的布到凹凸不平的物体上,格子会跟着形状变形,相机把变形的格子拍下来,算法算出每个点的深度,几十万上百万个点攒起来,就是完整的三维模型。
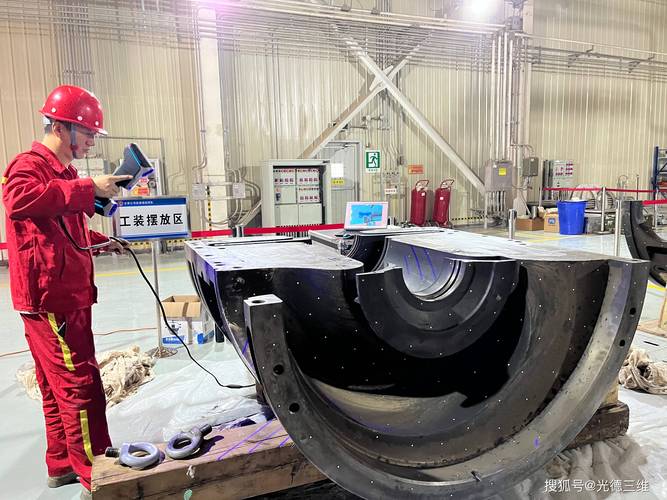 机械车间手持3D扫描偏心凸轮工件现场图
以前我们手工量,一个带曲面的零件,量四五十个点都算仔细了,碰到复杂的型腔根本摸不到内部。3D扫描一秒出几十万个点,误差通常在零点零几毫米,比我们干了三十年的老手上误差还小。说实话,刚进这行的时候我也不服,觉得机器能比人准?试过一次就闭嘴了。
不过话说回来,这东西也不是什么神器,也就帮我们省了量尺寸的苦功夫,后续改模型编程序,还是要懂加工的人来弄。
真不是扫一下就完,难的地方全在坑里
我见过不少新手买了机器,回来一用就骂坑,说都是骗人的。那是没摸清楚这里面的门道,工业扫描的难点,真不在扫描那一下,全在前期准备和后期修模。
最头疼的就是反光和吸光工件的扫描,这几乎是所有入门的人第一个踩的坑。亮面不锈钢工件,镜面抛光的型腔,一扫就是一片过曝,什么数据都出不来。纯黑色的铸铁工件又吸光,光线投进去根本弹不回来,出来的模型全是洞。
以前解决办法就是喷一层显影剂,喷薄了没用,喷厚了会堆在边角,直接影响精度,扫完还要用酒精洗,黏糊糊的沾在缝隙里弄不干净,烦死人。
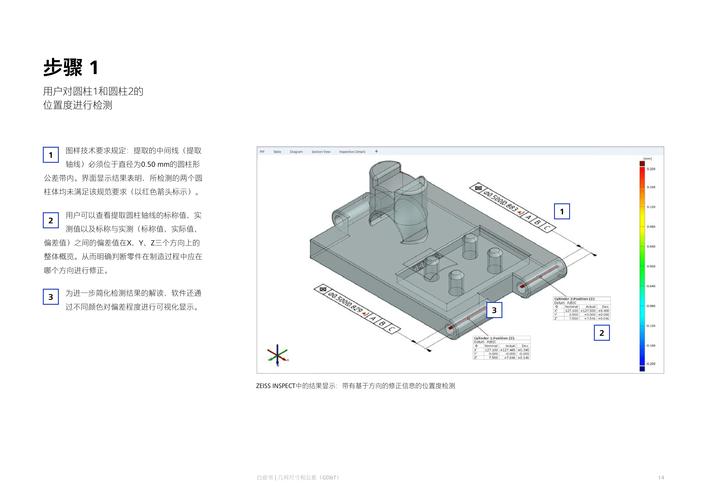 工业3D扫描零件精度误差对比检测图
还有窄缝、深腔这些位置,探头伸不进去,光线照不到底部,扫出来就是缺一块,得换角度扫好几次,再拼模型,拼不好就有错位,做出来零件装不上。
现在倒是出了不用喷显影剂的蓝光扫描,对亮面黑面的兼容性好很多,就是贵。一台中端的手持蓝光扫描,价格顶三台普通立式加工中心,小厂子真舍不得掏这个钱。
哪怕扫出来数据没问题,最后还要修模型。工件上的飞边、毛刺、甚至粘的一点铁屑灰尘,都会被当成有效数据扫进去,新手不会修,出来的模型坑坑洼洼,改三天都改不好,比重新画还费时间。
不止抄旧零件,已经改了做活的逻辑
 不止抄旧零件,已经改了做活的逻辑
最早大家用3D扫描,大多是救急,就是老旧进口设备缺备件,找不到原厂图纸,扫一个出来自己加工。我们厂这台机器买回来五年,已经救了不下十次急,光停线损失都省了几百万。
现在用得越来越多,小批量定制改型,比如给工程车改定制支架,给新能源车做试装件,以前要开模打样,半个月才能出活,现在先扫原车身,直接在模型上改,一天就能出CNC程序,三四天就能拿到成品试装。
对普通人来说,其实你早就接触过了。去口腔医院种牙矫正,现在很多医院不用咬那股难闻的石膏模了,伸个小探头进嘴里扫一圈,模型直接出来,就是口内3D扫描,比以前舒服太多。还有你穿的定制运动鞋,脚型扫一遍,鞋楦直接给你做贴合的,都是这个原理。
不过话说回来,它也代替不了老工匠的手艺。有些要求极高的滑动配合面,最后还是要靠手工刮研,那点千分之一毫米的贴合度,机器扫不出来,也做不出来。它就是个帮我们省力气的工具,把师傅们从熬人的量尺寸里解放出来,多干点真正需要手艺的活。
那天老周把做好的凸轮装上去,开机转了五分钟,摸了摸轴承座,温度正常,声音也跟新机器一样。他回头拍着扫描仪器的箱子笑,说以前我觉得这玩意儿是年轻人的花活,现在看,不学还真不行,能帮我们少挨多少累,救多少急啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的3D扫描:抄数不是偷懒,是给旧零件续命
文章链接:https://m.zystgy.cn/a/61698